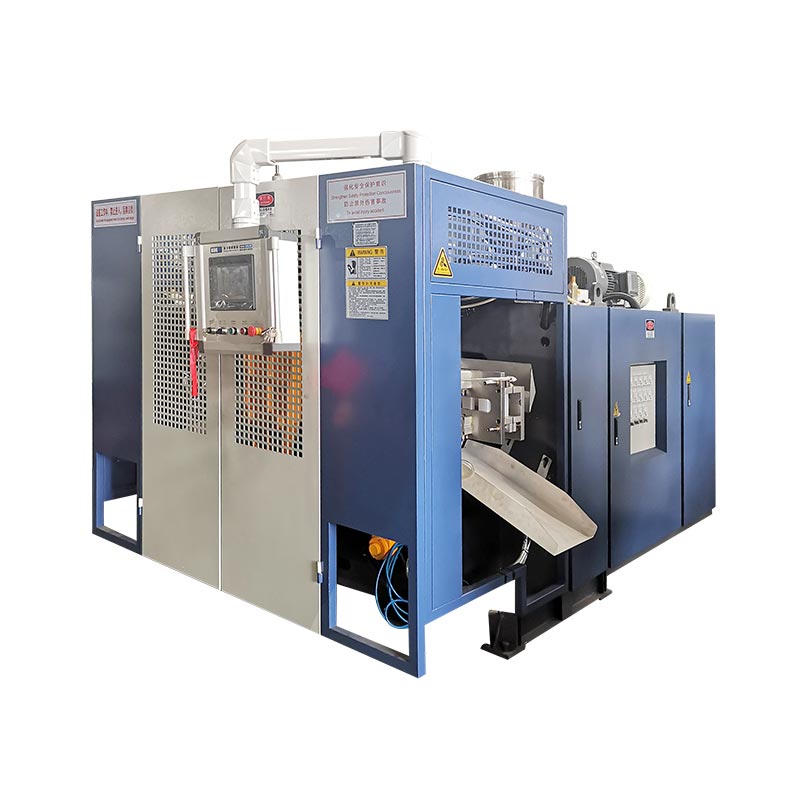
دوهم سټیشن بدلوي چې څنګه ماشین د اخراج ، یخولو او د مولډ اداره کولو وخت کاروي. دا په اوتومات ډول د پلور وړ محصول دوه چنده نه کوي ، په هر بوتل کې انرژي ټیټه کوي یا لوی محصول رامینځته کوي. د درې جوړه کینګل ماشین اندازې ښیې چیرې چې اصلي توپیرونه څرګندیږي.

اصليد واحد بمقابله ډبل سټیشن بلو مولډینګ ماشینله همدې امله پرتله کول د بشپړ حجرو مطالعه ده، نه د بار وړلو شمیره. پریکړه باید بوتل، د تولید مهال ویش، د خټکي ناخالص تقاضا، د دوه سټیشن ترتیب او منل شوي برخې اړتیا سره وصل کړي.
د یو سټیشن او دوه ترمینځ څه بدلون؟
په یو واحد سټیشن کې د دوامداره اخراج بلو مولډینګ ماشین کې ، یو مولډ او کلیمپ موقعیت پیریسن نیسي ، برخه یې جوړوي ، یخ کوي او خوشې کوي. د مولډینګ راتلونکی پیښه باید د دې سټیشن ترتیب شاوخوا فټ وي.
یو ډبل سټیشن — یا دوه سټیشن — د اخراج بلو مولډینګ ماشین د ګډ اخراج سیسټم شاوخوا دوه مولډ موقعیتونه بدلوي. یو سټیشن کولی شي په وهلو ، یخولو یا د برخې لرې کولو مرحله کې وي پداسې حال کې چې بل د راتلونکي پیریسن نیولو لپاره چمتو کوي. له همدې امله د ډبل سټیشن تجهیزات په ځینو بازارونو کې د دوه اړخیز یا شټل بلو مولډینګ ماشین په توګه هم تشریح شوي.
دا ساده ترتیب فرصت تشریح کوي، نه د وروستي تولید کچه. د سټیشن سفر، د پاریسون جوړونه، مولډ نزول، وهل، اخراج، یخ کول، ایجیکیشن، تریمیم او د ښکته جریان لیږد لاهم باید سره یوځای شي. د شټل ماشین خپلواکه ادبیات هم د واحد او دوه اړخیزه تشکیلاتو لیست د واحد او څو پاریسن ډای سرونو څخه جلا کوي، دا تقویه کوي چې دا د مختلف تجهیزاتو انتخابونه دي.
د سټیشن شمیره ، د سر شمیره ، د غار شمیره او پرت شمیره ګډوډ مه کوئ
د نقل کولو ډیری غلطۍ پیل کیږي ځکه چې "ډبل" پرته له دې چې ووایی چې دوه چنده کیږي کارول کیږي. د ډبل سټیشن ماشین اړین نه دی چې د دوه سرې ماشین، دوه جوف مولډ یا دوه پرت کرښه وي.
| اصطلاح | هغه څه چې حساب کوي | هغه څه چې بدلوي | د عرضه کوونکي لپاره پوښتنه |
|---|---|---|---|
| واحد یا دوه ګونی سټیشن | د مولډ او کلیمپ موقعیتونه چې په ترتیب سره کار کوي | د ماشین ترتیب، د مولډ سیټ اړتیا، د تولید احتمال، د پښو نښه او اداره کول | په دې ماشین کې څومره بشپړ مولډ سټیشنونه بدیل دي؟ |
| واحد یا څو سر مړ | پاریسون په یوه مولډینګ پیښه کې ایستل شوی | څومره مولډ cavities په یوځل تغذیه کیدی شي او د اړتیا وړ آوټ لیټ پیچ | څو دکانونه شامل دي، او د دوی د مرکز فاصله څه ده؟ |
| واحد یا څو جوف مولډ | برخې په یوه مولډ کې جوړې شوې | د هر مولډینګ پیښې برخې ، د مولډ اندازه ، د یخولو توازن او تراشل | یوه مولډ پیښه باید څومره د پلور وړ برخې تولید کړي؟ |
| واحد یا څو پرت | د برخې دیوال کې د موادو پرتونه | Extruders، د مرۍ سر جوړښت، د موادو اداره کول او د پروسې کنټرول | کوم مواد او پرت جوړښت په اقتباس کې شامل دي؟ |
دد R&B دوامداره اخراج شټل ډیټا شیټد مثال په توګه، د یو یا دوه سټیشن کلیمپ تشکیلاتو څخه په جلا توګه د واحد او څو پاریسن ډای سرونه لیست کوي. ملټي پاریسن وسیلې یو تولید لیور دی؛ دوهم مولډ سټیشن بل دی. یو وړاندیز کیدای شي لیور وکاروي یا دواړه یوځای کړي، نو نرخ باید هر یو په جلا توګه وپیژني.
اصطلاحات هم د سیمې له مخې بدلیږي. پیرودونکي کولی شي د الف لپاره لټون وکړيد ډبل سټیشن بلو مولډینګ ماشین, د دوه ګونی سټیشن بلو مولډینګ ماشین, د دوه سټیشن بوتل وهلو ماشینیادوه اړخیزه شټل بلو مولډر. یوازې د نوم له مخې غوره کولو پرځای فزیکي ترتیب تایید کړئ.
اصلي پرتله کول: درې جوړه کینګل ماشین اندازه
لاندې تحلیل د شپږ اوسني کینګل محصول پا pagesو کې خپاره شوي مشخصات کاروي. هره جوړه ورته نومول شوي اعظمي کانټینر ظرفیت لري ، کوم چې د سټیشن توپیر لیدل اسانه کوي. ارقام د کتلاګ حوالې دي ، نه د هر بوتل ، رال ، مړ سر یا اختیار کڅوړې لپاره د تولید تضمین.
| ظرفیت او ماډل | سټیشنونه | د محصول لیبل خپور شوی | د HDPE خټکي ظرفیت | د ماشین ابعاد (L×W×H) | ساده L×W لفافه* | وزن | د بندولو ځواک |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | واحد | 600 pcs/h وچه دوره | 30 kg/h | 3.1 × 1.7 × 2.5 متر | 5.3 m² | 2.5 ټ | 40 kN |
| 2LKGB2D | ډبل | 600 × 2 pcs/h وچه دوره | 55 kg/h | 3.1 × 2.2 × 2.5 متر | 6.8 m² | 4.5 ټ | 40 kN |
| 5LKGB5L | واحد | 500 pcs/h وچه دوره | 55 kg/h | 3.1 × 2.2 × 2.5 متر | 6.8 m² | 3.0 ټ | 65 kN |
| 5LKGB5D | ډبل | 500 × 2 pcs/h وچه دوره | 80 kg/h | 3.2 × 2.2 × 2.5 متر | 7.0 m² | 5.2 ټ | 65 kN |
| 15LKGB15L | واحد | 450 pcs/h وچه دوره | 100 kg/h | 4.5 × 2.2 × 2.8 متر | 9.9 m² | 7.5 ټ | 165 kN |
| 15LKGB15D | ډبل | 450 × 2 pcs/h وچه دوره | 120 kg/h | 4.8 × 2.9 × 2.8 متر | 13.9 m² | 12.5 ټ | 165 kN |

هغه څه چې جوړه شوې ډاټا څرګندوي
1. د سټیشن شمیره د اعظمي برخې اندازه نه تعریفوي
د هر کینګل جوړه دننه، د کانتینرونو نومول شوي ظرفیت او خپاره شوي کلیمپینګ ځواک ورته پاتې دی: 2L او 40 kN، 5L او 65 kN، یا 15L او 165 kN. دوهم سټیشن د تولید ترتیب بدلوي؛ دا د 5L پلیټ فارم په 15L پلیټ فارم کې نه بدلوي.
دا توپیر د ماشین انتخاب په وخت کې مهم دی. د برخې حجم، اټکل شوې ساحه، د مولډ ابعاد او اړین کلیمپ لاهم باید په پلیټ فارم کې فټ شي. کینګلد بلو مولډینګ ماشین انتخاب لارښودد سټیشن شمیره غوره کولو دمخه د کانټینر څخه پیل کیږي.
2. د ډبل سټیشن جوړه د خټکي ظرفیت اضافه کوي، مګر د یو ثابت تناسب سره نه
د خپاره شوي HDPE خټکي ظرفیت په 2L جوړه کې له 30 څخه تر 55 kg/h پورې لوړیږي، په 5L جوړه کې له 55 څخه تر 80 kg/h پورې، او په 15L جوړه کې له 100 څخه تر 120 kg/h پورې. دا زیاتوالی یو شان ندی او باید په نړیوال "ډبل سټیشن ضرب" کې بدل نشي.
دا په ډیټا کې د وړتیا ترټولو مهم درس دی. دوه سټیشنونه کولی شي د مولډینګ ډیر فرصتونه رامینځته کړي ، مګر extruder لاهم باید د ناخالص پیریسن ډله چمتو کړي. یو دروند بوتل، ډیر فلش، ډیر مړی ځایونه یا د پیښو لنډ وقف د خټکي تقاضا لوړوي. کله چې اخراج خنډ شي، د سټیشن شتون اضافه کول نشي حل کولی.
3. وزن او د نصبولو لفافه د اندازې له مخې په توپیر سره زیاتیږي
له واحد څخه ډبل ماډل ته حرکت کول د ماشین وزن له 2.5 څخه تر 4.5 ټنو پورې په 2L کې ، له 3.0 څخه تر 5.2 ټنو پورې په 5L کې او له 7.5 څخه تر 12.5 ټنو پورې په 15L کې لوړوي. محاسبه شوې L×W ماشین لفافه په ترتیب سره له 5.3 څخه تر 6.8 m² پورې، له 6.8 څخه تر 7.0 m² پورې او له 9.9 څخه تر 13.9 m² پورې بدلیږي.
د فرش ساحه له همدې امله په خوندي ډول د "تقریبا ورته" یا "دوه ځله لوی" په توګه نه تشریح کیږي. پایله په پلیټ فارم پورې اړه لري. نه د ماشین لفافې محاسبه د فابریکې ترتیب دی: خدماتو ته لاسرسی ، د موادو عرضه ، د یخولو څو ځله ، د کنټرول کابینې ، د برخې خارج کول او د مولډ اداره کول لاهم ځای ته اړتیا لري. کینګل وکاروئبریښنا، هوا، اوبه او ترتیب لارښودد سایټ پلان منجمد کولو دمخه.
4. د وچ سایکل لیبل د پرتله کولو سیګنال دی، نه د سپارلو ژمنه
وچ سایکل د ماشین حرکت ثبتوي پرته لدې چې د یوې بشپړې شوې برخې تولید شرایط ثابت کړي. په ریښتیني محصول کې باید د پاریسون رامینځته کول ، د وهلو او وتلو وخت ، یخ کول ، خارج کول ، تراشل ، د کیفیت ضایع کول او پلان شوي تمځایونه شامل وي. یو موټی 15L جیریکان او یو سپک 500ml بوتل ورته محصول نشي ټاکل کیدی یوازې دا ځکه چې دوی په ماشین کې د ورته سټیشن شمیر سره چلیږي.
د مولډینګ پیښو او ډله ایز توازن څخه محصول محاسبه کړئ
د محصول سره پیل کړئ او شاته کار وکړئ. د شفټ ساعتونو په واسطه د کتلاګ شمیره ضربولو سره پیل مه کوئ.
لومړی ګام: اړین ښه محصول تعریف کړئ
د تولید ټاکل شوي ساعتونو ، پلان شوي بدلونونو او د نبات د خپل شتون انګیرنې په کارولو سره تایید شوې غوښتنې په ساعت کې په ښه برخو بدل کړئ. د غوښتنې سناریوګانې جلا وساتئ - اساس، موسمي لوړوالی او راتلونکی وده - نو د یو خوشبین هدف دننه پټ پر ځای اضافي ظرفیت څرګند دی.
2 ګام: د مولډینګ یوه بشپړه پیښه اندازه کړئ
د وړاندیز شوي مولډ لپاره، د پاریسون شمیر، جوړ شوي برخې، د ناخالص پاریسون ډله، د بشپړې برخې ډله، فلش/ریګرینډ لاره، د پیښو ثابت وقفه او د کیفیت پایله ثبت کړئ. د مولډینګ پیښه پدې معنی ده چې یو مولډ د پاریسون مواد نیولي او د هغې برخې برخې تولیدوي.
ښې برخې/h = د جوړونې پیښې/h × د هرې پیښې برخې × منل شوې برخه
د خټکي ناخالص تقاضا (kg/h) = د جوړونې پیښې/h × په هر پیښه کې ناخالص پیریسن ډله (کیلوګرام)
منل شوې برخه باید د یوې منل شوې محاکمې یا د نبات صادقانه انګیرنې څخه راشي. په ناخالص پیریسن ډله کې هغه مواد شامل دي چې د مولډینګ پیښې ته ننوځي ، نه یوازې بشپړ شوي بوتل. که چیرې فلش ریګراونډ وي ، د هغې اداره کول او بیا معرفي کول لاهم په کرښه اغیزه کوي.
3 ګام: خنډونه د یوې کرښې په توګه معاینه کړئ
د ریښتیني موادو لاندې وړاندیز شوي extruder سره د خټکي ناخالص غوښتنې پرتله کړئ. بیا د مولډ یخ کول ، هوا وهل ، د برخې لرې کول ، ټرم کول ، د لیک ازموینې ، رسولو ، بسته کولو او پیس کولو ظرفیت تایید کړئ. ترټولو ټیټ پایښت لرونکی مرحله د کرښې محصول ټاکي.
د پراخه دوامداره ماشین محصول منطق لپاره ، کینګل وګورئد دوامداره ضربه مولډینګ ماشین لارښود. که د سرعت آزموینې په جریان کې د برخې وزن یا دیوال توزیع بدل شي، نو وکاروئد پاریسون پروګرام کولو لارښوداو په هر حالت کې ورته دیوال ځایونه تایید کړئ.
کوم ترتیب د تولید پلان سره سمون لري؟
واحد سټیشن معمولا د کلینر شارټ لیست دی کله چې…
- تایید شوې غوښتنه د منلو وړ عملیاتي حاشیې سره د مولډ سټیشن سره سمون لري؛
- د محصول بدلونونه مکرر دي یا د تولید جریان لنډ دي؛
- یو مولډ سیټ د بودیجې، ساتنې یا تایید دلایلو لپاره غوره کیږي.
- د برخې، مولډ یا لرې کولو طریقه یو بدیل ترتیب لږ عملي کوي؛
- د فابریکې ځای، د پورته کولو لاسرسی یا د ښکته جریان اتومات کول محدود دي؛
- پروژه داسې بازار ته ننوځي چې تقاضا یې لا ثابته شوې نه ده.
ډبل سټیشن د بشپړ لاین مطالعې مستحق دی کله چې…
- باثباته تکرار غوښتنه د ریښتیني واحد سټیشن محصول څخه زیاته ده؛
- دوه مل شوي مولډ سټیشنونه کولی شي د تکرار وړ پروسه پرمخ بوځي؛
- د ایسټروډر او مړ سر کولی شي د مطلوب ناخالص خټکي نرخ چمتو کړي؛
- یخ کول د بدیل مولډ کار لپاره ګټور وخت پریږدي؛
- تراشل، ازمایښت او د موادو سمبالول کولی شي د جریان زیاتوالی ومني؛
- اضافي مولډ ، ماشین او د کارونې ساحه د دفاع وړ سوداګرۍ قضیه لري.
هیڅ لیست د محصول محاکمې ځای نه نیسي. دا د عام تدارکاتو غلطۍ مخه نیسي: د دوهم سټیشن سره د یو واحد محصول لوازم په توګه درملنه. دا د سیسټم پریکړه ده چې د فابریکې له لارې وسیلې ، کنټرولونه ، کمیسیون کول او د برخو جریان بدلوي.
اسانتیاوې او د ښکته جریان تجهیزات کولی شي د سټیشن ګټه له مینځه ویسي
د ډبل سټیشن لاین ممکن د مولډ کولنګ سیسټم ته ډیر تودوخه واستوي او د مولډینګ پیښې سره نږدې رامینځته کړي. فشار شوی هوا باید فشار وساتي او جریان وړاندې کړي کله چې کرښه ورته غوښتنه وکړي ، نه یوازې په بې کاره کې. یخ اوبه باید د باثباته شرایطو سره دواړه مولډ سرکیټونو ته ورسیږي. د بریښنا توزیع، هیدرولیک کولنګ او د کابینې چاپیریال باید د وروستي جوړونې سره سمون ولري.
د پرتله کولو جدول څخه د نباتاتو خدمات مه محاسبه کوئ. ځینې اوسني کنګل ویب مشخصات د متضاد واحد ټایپوګرافي کاروي، او د منځنۍ انرژۍ ارقام د ورته محصول ازموینه نه تشریح کوي. د ترتیب شوي ترتیب لپاره د پروژې ځانګړي یوټیلټي شیټ ، بریښنایی نقاشۍ او عمومي ترتیب ډراینګ غوښتنه وکړئ.
د مولډ پرانستلو وروسته هره پروسه چیک کړئ
- ایا د اخیستلو تجهیزات د بدیل سټیشنونو څخه برخې ترلاسه کولی شي؟
- ایا ترینګ کول ریښتیني فلش او غاړه / لاندې جیومیټري اداره کولی شي؟
- ایا د لیک ټیسټر کولی شي د اړتیا وړ کرښې نرخ کې هر غار معاینه کړي؟
- ایا لیږدونکي کولی شي د ټکر ، راټولیدو او برخې خرابیدو مخه ونیسي؟
- ایا ګرینډر او بلینڈر کولی شي د ریګرینډ تناسب بې ثباته کولو پرته فلش اداره کړي؟
- ایا آپریټران کولی شي د تایید شوي تفتیش او بدلون کار لپاره په خوندي ډول دواړه سټیشنونو ته ورسیږي؟
که چیرې ګړندی چلول د دیوال بې ثباته ضخامت رامینځته کوي ، فلش ، یخ کول یا تکرار الارمونه ، وصل کړئد مخنیوي ساتنې ریکارډد کنګل سرهد HMI ستونزې حل کولو طریقهمخکې له دې چې د ترکیب بدلونونو سره فزیکي خنډ پټ کړئ.

ټول نصب شوي لګښت پرتله کړئ، نه یوازې د ماشین قیمت
یو پیرودونکی چې د پلاستيکي بوتل جوړولو ماشین قیمت لټون کوي ممکن دوه نرخونه ترلاسه کړي چې مساوي ندي. یو کولی شي دوهم مولډ سیټ ، ټیک آوټ او لیک ټیسټ شامل کړي؛ بل کولی شي یوازې د بیس مولډینګ ماشین وښیې. د ټیټ سرلیک قیمت ممکن د لږ بشپړ تولید حجره تشریح کړي.
| د لګښت طبقه | د واحد سټیشن پوښتنه | د دوه ګونی سټیشن پوښتنه |
|---|---|---|
| د ماشین پلیټ فارم | کوم یو ایسټروډر، کلیمپ، کنټرولونه او معیاري معاون شامل دي؟ | کوم اضافي موټر، کلیمپ، بلو او کنټرول تجهیزات شامل دي؟ |
| مولډ او مړ سر | ایا یو بشپړ مولډ او د سم ډی آوټ لیټ کڅوړه پکې شامله ده؟ | ایا دوه سره سمون لرونکي مولډ سټیشنونه شامل دي، او ایا د سر شمیره او د آوټ لیټ پیچ د وسیلې پلان سره ورته دی؟ |
| د فابریکې خدمتونه | کوم بریښنا، هوا، اوبه او د فرش/لوډولو کار ته اړتیا ده؟ | ایا موجوده خدمتونه کولی شي د ورته فابریکې غوښتنې لاندې د ګړندۍ پیښې ترتیب ملاتړ وکړي؟ |
| د ښکته جریان سیل | کوم اخستل، تراشول، ازمایښت، رسولو او پیسلو مرحلې لاسي یا اتوماتیک دي؟ | ايا د ښکته کيدو هر پړاو کولای شي پرته له جمع کولو څخه د بديل سټيشنونو برخې ومني؟ |
| بدلون او اعتبار | د پیرودونکي طرزالعمل الندې د یو مولډ او ترکیب بدلون څومره وخت نیسي؟ | د محصول بدلون وروسته دوه سټیشنونه څنګه تنظیم شوي، وړ او بیا رغول شوي؟ |
| د عملیاتي خطر | که د واحد مولډ سټیشن ودریږي کوم محصول له لاسه ورکوي؟ | ایا یا هم سټیشن په خوندي ډول جلا کیدی شي، او د ګډ اخراج ترتیب سره څه پیښیږي؟ |
یو ګټور اقتصادي پرتله کول په دواړو خواوو کې د ورته پروژې سرحد کاروي. د مولډینګ ماشین، مولډز، مرۍ سر، مرستندویه، نصب کول، کمیشن کول، روزنه او د فابریکې ترمیم شامل کړئ. بیا د پیرودونکي د خپلو عملیاتي انګیرنو په کارولو سره د کار ، اسانتیاو ، پلان شوي ساتنه ، د بدلون ضایع کول ، د کیفیت ضایع کول او د ځنډ وخت اټکل کړئ.
د هرې ښې برخې لګښت = د پرتله کولو مودې لپاره ټول لګښت ÷ په ورته موده کې تولید شوي منل شوي برخې
شمیرونکی او ډینومیټر باید د ورته وخت کړکۍ او ساحه وکاروي. د یو واحد سټیشن وچې دورې محصول څخه پورته د ډبل سټیشن پلازمینې شمیره مه کېږدئ ، یا د اتوماتیک ډبل لاین د بیس واحد ماشین سره پرتله کړئ چې ټرمینګ او ازموینې پکې نه وي. که تقاضا نشي کولی اضافه شوي محصول وکاروي، بې کاره ظرفیت یو لګښت پاتې دی. که تقاضا د واحد سټیشن ظرفیت څخه زیاته وي، تولید او اضافي وخت هم لګښتونه دي.
نرخ لاهم د پیرود یو باوري محدودیت دی ، مګر دا د تخنیکي فټ وروسته تړاو لري. له کینګل څخه وغواړئ چې هره شامله برخه او د پیرودونکي لخوا چمتو شوي هر توکي وپیژني نو نرخ د کرښې په واسطه پرتله کیدی شي.
یو ښه RFQ تضمین شوي شرایط د کتلاګ حوالې څخه جلا کوي
هر عرضه کوونکي ته ورته ان پټ پاڼه واستوئ. که نه نو، دوه نقلونه ممکن مختلف انګیرنې وکاروي او بیا هم د پرتله کولو وړ ښکاري.
| د RFQ ساحه | اړین داخله | ولې دا د سټیشن پریکړه بدلوي |
|---|---|---|
| برخه | نقاشي یا نمونه، اعظمي ابعاد، غاړه / پای، لاسي، د جلا کولو کرښه او د تریمینګ اړتیا | د مولډ فټ ، حرکت او د لاندې جریان کار تعریفوي |
| مواد | دقیق رال درجه ، رنګ ، اضافه کونکي ، ریګرینډ / PCR پلان او عرضه کونکي ډیټا | د خټکي چلند، ناخالص تولید او یخولو بدلونونه |
| ډله ایز او دیوال | بشپړ وزن، ناخالص پیریسن / فلش اټکل، د دیوال مهم ځایونه او زغم | د سایکل هدفونه د غوښتنې او کیفیت شواهدو ته واړوي |
| غوښتنه | په هر ساعت کې ښه برخې، بدلون، کال او لوړ فصل؛ SKU/د بدلون پلان | ښیې چې ایا دوهم سټیشن په تولیدي ډول بار ساتل کیدی شي |
| اوزار کول | د سټیشن شمیره، د مړو ځایونه، غارونه، د مرکز فاصله، د مولډ سیټونه او د یخولو ترتیب | د "ډبل سټیشن" مخه نیسي د مختلف سر یا جوف انګیرنې پټولو څخه |
| کیفیت | وزن، ابعاد، دیوال، لیک، ډراپ، ټاپ بار یا نور موافقه شوي ازموینې | د حرکت سرعت پرځای ښه محصول تعریفوي |
| فابریکه | د بریښنا معیاري، د هوا/اوبو شرایط، د پوړ او چت حدونه، د پورته کولو لاره او د ښکته کیدو وسایل | ازموینه کوي چې ایا د بشپړ ډبل سټیشن سیل نصب او ملاتړ کیدی شي |
دا توکي د منلو محاکمې پرمهال ثبت کړئ
- ماشین، مولډ، مړ سر، رال او د ترکیب پیژندنه.
- د هر سټیشن لپاره مستحکم مولډینګ - پیښې وقفه — یوه ګړندۍ پیښه نه ده.
- د پاریسون ناخالص ډله، د بشپړې برخې وزن او د فلش لاره.
- د منل شوې ازموینې کړکۍ کې د جوف او سټیشن لخوا منل شوي برخې.
- مهم دیوال، ابعادي او فعالې پایلې.
- د ښودل شوي بار لاندې ریښتیني هوا ، اوبه او بریښنایی شرایط.
- د محاکمې په جریان کې الارم، ودرول او د لاسي مداخلې ریکارډ.
دا ریکارډ د پیرودونکي محصول پراساس "واحد او دوه ګونی سټیشن" په پریکړه بدلوي. دا د راتلونکي ستونزو حل کولو او مخنیوي ساتنې لپاره د کمیسیون کولو اساس هم چمتو کوي.
په مکرر ډول پوښتل شوي پوښتنې
کوم یو ګړندی دی: یو واحد سټیشن یا ډبل سټیشن بلو مولډینګ ماشین؟
د ډبل سټیشن ماشین د تولید لوړ ظرفیت لري ځکه چې دوه مولډ سټیشنونه د ګډ اخراج سیسټم شاوخوا بدیل کیږي. ریښتیني ښه محصول لاهم د خټکي ظرفیت ، پیریژن شمیر ، یخولو ، د برخې لرې کول ، د لاندې جریان تجهیزاتو او منل شوي کیفیت پورې اړه لري.
ایا د ډبل سټیشن بلو مولډینګ ماشین دوه ځله تولید کوي؟
په اتوماتيک ډول نه. د وچې دورې خپاره شوي ارقام ممکن دوه بدیل سټیشنونه وښیې ، مګر د پلور وړ محصول د ناخالص خټکي غوښتنې ، یخ کولو ، تراشلو ، ازموینې ، بندیدو یا ردولو لخوا محدود کیدی شي. ماشین د اصلي محصول او موادو سره تایید کړئ.
ایا د ډبل سټیشن ماشین د دوه سر ماشین په څیر دی؟
شمیره د سټیشن شمیره د مولډ او کلیمپ موقعیتونه بیانوي. د سر شمیره تشریح کوي چې د مولډینګ پیښې لپاره څومره پاریسون ایستل شوي. یو ماشین کولی شي دوه سټیشنونه د یو یا څو ډیوټ لیټونو سره یوځای کړي.
ایا دوه سټیشنونه مختلف ماډلونه چلولی شي؟
فکر مه کوئ چې دوی کولی شي غیر اړونده محصولات په مؤثره توګه پرمخ بوځي. سټیشنونه د اخراج او پروسې شرایط شریکوي ، نو د محصول ډله ، د پیریسن وخت ، یخ کول او د لاندې جریان کار باید مطابقت ولري. د انجینرۍ پرمهال دقیق ترتیب تایید کړئ.
ایا زه باید د 5L کانټینرونو لپاره یو واحد یا دوه ګونی سټیشن غوره کړم؟
د کانټینر حجم یوازې پلیټ فارم پیژني. د تصدیق شوي ښه پرزو غوښتنې، د محصول وزن، د چلولو اوږدوالی، مولډ او ډایډ سر پلان، شته اسانتیاوې، د فابریکې ترتیب او د ښکته جریان ظرفیت څخه د سټیشن شمیره غوره کړئ.
د بلو مولډینګ ماشین محصول باید څنګه محاسبه شي؟
په هر ساعت کې د مولډینګ پیښې وکاروئ د هرې پیښې برخې او منل شوې برخې لخوا ضرب شوي. پایله د ناخالص خټکي غوښتنې ، یخولو او هر لاندې ګام په مقابل کې وګورئ. د تولید تولید په توګه یوازې وچ دورې مه کاروئ.
د یو واحد - دوه ګونی سټیشن اقتباس لپاره کوم معلوماتو ته اړتیا ده؟
د برخې نقاشۍ، د موادو درجه، بشپړ شوي او ناخالص پاریسون ماس، دیوال او کیفیت اړتیاوې، د ښه برخو هدف، د SKU پلان، د مولډ او کیف مفهوم، اسانتیاوې، ترتیب او د ښکته جریان تجهیزات چمتو کړئ.