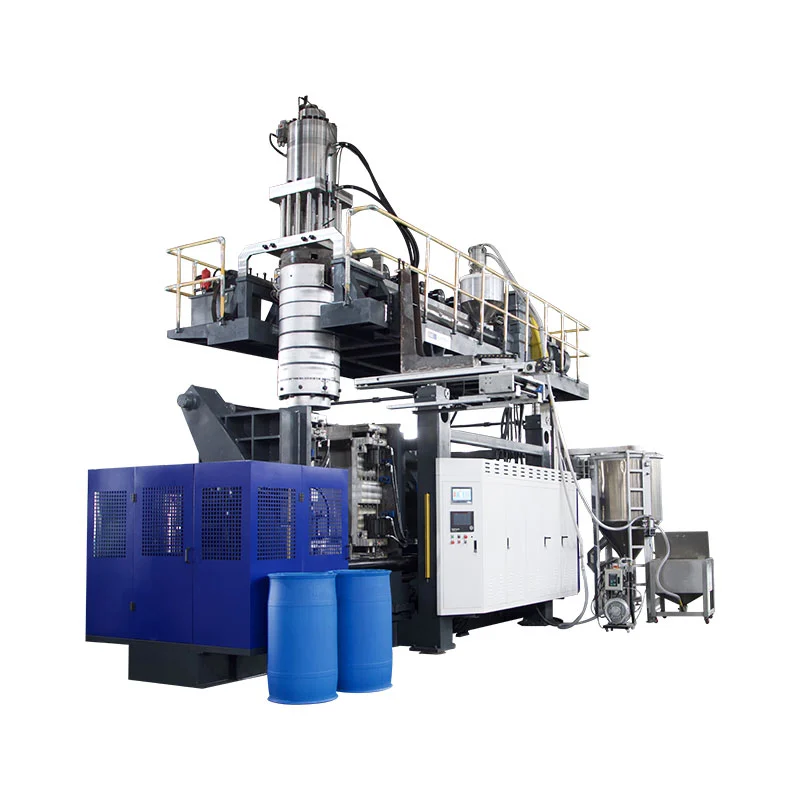
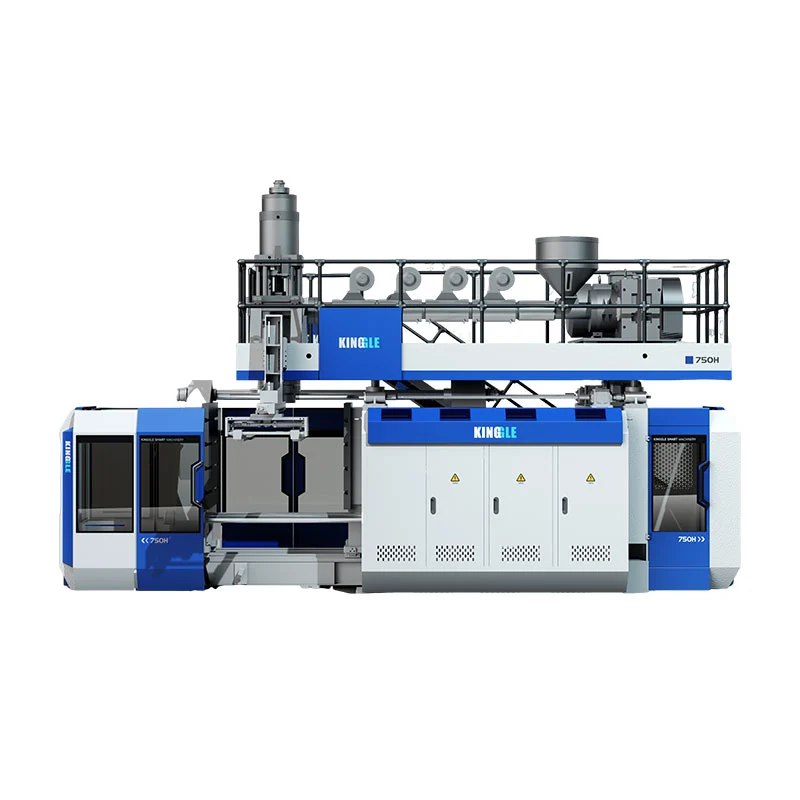
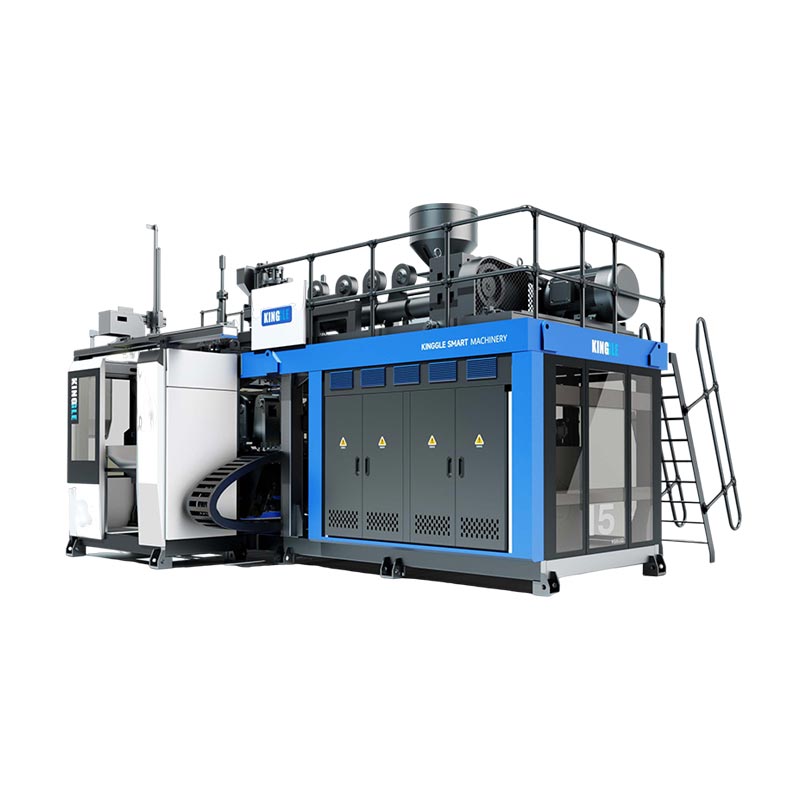
دوه سرونه، دوه پاریسون او دوه غار اکثرا د ورته تولید مفهوم پورې اړه لري - مګر دا د تبادلې وړ شرایط ندي. سمه ترتیب د بوتل، آوټ لیټ پیچ، د مولډ ځای او د خټکي مجموعي غوښتنې سره پیل کیږي، نه د هدف سر شمیره.

یو پیرودونکی چې د "څلور جوف بوتل ډکولو ماشین" غوښتنه کوي ممکن د څلور آوټ لیټ ډای سر ، څلور کیویټ مولډ او یو یا دوه مولډ سټیشنونه ترلاسه کړي. بل پیرودونکی چې د "ډبل سر بلو مولډینګ ماشین" غوښتنه کوي ممکن یوازې دوه پیریسون ته راجع شي. پرته لدې چې نرخ هر عنصر لیست کړي ، دواړه خواوې کولی شي د ورته شمیر په اړه بحث وکړي پداسې حال کې چې د مختلف تجهیزاتو تصور کوي.
دا لارښود دا شرایط جلا کوي، د اوسني کینګل 2L، 5L او 15L ځانګړتیاوو څخه کار اخلي ترڅو د سر انتخاب تر شا ابعادي حدود وښيي، او د تولید تولید ایجاد کولو پرته د یو، دوه-، درې- او څلور سر مفکورو پرتله کولو لپاره د ډله ایز توازن طریقه چمتو کوي.
لومړی، څلور مختلف حسابونه نوم کړئ
کلمهسرپه بازار کې په نرمۍ سره کارول کیږي. د اخراج بلو مولډینګ مړ سر خټکي توزیع کوي او د ټیوبلر پیریسن جوړوي. د ملټي پاریسن مړی سر څو ځایونه لري. بیا مولډ د دې پیریسون شاوخوا وتړل شي ، او هر مولډ غار یوه برخه جوړوي. یو سټیشن د مولډ او کلیمپ بشپړ موقعیت دی چې دوی ترلاسه کوي. یو پرت یو مادي پرت دی چې د اخراج او مری سر سیسټم لخوا رامینځته شوی.
| شمېرل | فزیکي معنی | د پیرودونکي پوښتنې بیلګه | فرض مه کوئ |
|---|---|---|---|
| د مړو سرونه | خلاصونه چې له هغې څخه پاریسونونه په یوه مولډینګ پیښه کې راپورته کیږي | ایا وړاندیز واحد، دوه ګونی، درې اړخیز یا څلور سر دی؟ | دا چې د پلورنځي شمیره د ورته شمیر منل شوي بوتلونو تضمین کوي |
| پاریسون | د ټیوبلر خټکی اوږدوالی د مولډ لخوا نیول شوی | وزن او وخت به څنګه د پاریسونو ترمنځ متوازن وي؟ | دا مساوي فاصله شوي پلورنځي تل مساوي پیریسون وړاندې کوي |
| Mold cavities | د برخې شکلونه په یوه مولډ کې جوړ شوي | ایا مولډ په هره پیښه کې یوه، دوه یا څلور برخې جوړوي؟ | دا د غار شمیره د مولډ سټیشنونو شمیر بیانوي |
| سټیشنونه | د ماشین لخوا کارول شوي مولډ او کلیمپ پوستونه بشپړ کړئ | ایا ماشین واحد سټیشن دی یا دوه ګونی سټیشن؟ | دا دوهم سټیشن د دوهم مړ سر دی |
| پرتونه | د دیوال جوړښت په اوږدو کې د موادو پرتونه | ایا برخه مونولایر یا څو اړخیزه ده؟ | دا "ډبل پرت" معنی لري دوه ګونی سر یا دوه ګونی |
د خپلواک وسایلو ادبيات ورته توپیر کوي. دد R&B دوامداره اخراج شټل ډیټا شیټد یو یا دوه سټیشن کلیمپ تشکیلات په جلا توګه د ډیری آوټ لیټونو سره د ډای سر ترتیبونو څخه لیست کوي. دا جلا کول په هر RFQ کې ګټور دي: سټیشنونه، ډای آوټ لیټونه، مولډ cavities او پرتونه په مختلفو لیکو کې مشخص کړئ.
کوم بدلونونه لکه څنګه چې د مرۍ سر لاسته راوړنې بهر راځي؟
یو ملټي سر، ملټي ڈائی یا ملټي پاریسن بلو مولډینګ ماشین په موازي ډول څو پاریسونونه جوړوي. که چیرې مولډ او پروسه د هر پیریسن نیولو او یو بوتل جوړولو لپاره ډیزاین شوې وي ، د هر مولډینګ پیښې برخې کولی شي وده وکړي. لاسته راوړنه مشروط ده. هر ځای ځای ته اړتیا لري، د خټکي جریان، د تودوخې کنټرول او اړونده غار موقعیت ته اړتیا لري.
دا ډیاګرام مفهوم دی، نه د کینګل اوزارینګ انځور. د ریښتیني آوټ لیټ قطر ، پیچ ، جریان چینلونه او د جوف ترتیب په بوتل او ماشین پورې اړه لري. "دوه سر"، "درې سر" او "څلور سر" له همدې امله د بشپړ مشخصاتو پرځای توضیحات پیل کوي.
نور سرونه د موجود مولډینګ چوکۍ ویشي
یو واحد لوی پیریسن کولی شي د ماشین موجود مولډ عرض څخه ډیر کار واخلي. کله چې ډیری سایټونه دا ځای شریکوي، د بوتل پلنوالی، د غار پیچ، د غاړې موقعیت، فلش جیب او د یخولو اتصال باید څنګ په څنګ فټ شي. مولډ هم د غارونو تر مینځ کافي فولادو ته اړتیا لري او د قطع کولو او برخې لرې کولو لپاره کافي خونې ته اړتیا لري.
ډیر سرونه د هرې پیښې لپاره اړین ټول خټکي زیاتوي
که چیرې یو ناخالص پیریسون 0.10 کیلو ګرامه وزن ولري، څلور مساوي پیرسنونه د هر مولډینګ پیښې لپاره 0.40 کیلو ګرام ته اړتیا لري مخکې لدې چې د دوی اصلي وزن کې کوم توپیر په پام کې ونیسي. مثال یوازې ریاضی تشریح کوي؛ دا د کینګل بوتل مشخصات ندي. د پیښو تر مینځ وقفه لنډول د ساعت په جریان کې د خټکي تقاضا نوره هم زیاتوي.
ډیر سرونه د کنټرول لپاره ډیر پوستونه رامینځته کوي
د مولډ پرانستلو وروسته څلور ښکاره بوتلونه څلور مساوي پروسې نه ثابتوي. یو سایټ کولی شي ګرمه وګرځي، یو پاریسون کولی شي په بل ډول وخوري، یو غار ډیر ورو یخ شي، یا یو کټ کولو موقعیت کولی شي اضافي فلش پریږدي. له همدې امله د څو غار محصول باید شمیرل شي او د موقعیت لخوا معاینه شي — نه یوازې د ګډ مجموعې په توګه.
اصلي پرتله کول: د ماشین پلیټ فارم لخوا د کینګل سر محدودیتونه خپاره شوي
د کینګل اوسنۍ دوامداره استخراج بلو مولډینګ پا pagesې په څو ماډلونو کې اختیاري دوه ، درې- او څلور-ډې سر تشکیلات تشریح کوي. د مشخصاتو جدول د واحد او دوه سرې حوالې لپاره دقیق ابعاد خپروي. دوی د دې پاڼو لپاره درې ځله یا څلور سر پیچ نه خپروي، نو دا ترتیبونه د پراخولو پر ځای د پروژې انجینرۍ ته اړتیا لري.
| د کنګل ماډل | سټیشن | د محصول اعظمي ظرفیت | د مولډ اعظمي اندازه (W×H) | د HDPE خټکي ظرفیت | د واحد سر اعظمي ډای پن قطر | د دوه ګونی سر مرکز فاصله خپره شوه | د ډبل سر اعظمي ډی پن قطر |
|---|---|---|---|---|---|---|---|
| KGB2L | واحد | 2 L | 360 × 380 mm | 30 kg/h | 90 ملي متره | 130 ملي متره | 60 ملي متره |
| KGB2D | ډبل | 2 L | 360 × 380 mm | 55 kg/h | 90 ملي متره | 130 ملي متره | 60 ملي متره |
| KGB5L | واحد | 5 L | 410 × 450 mm | 55 kg/h | 150 ملي متره | 150-180 ملي متره | 80 ملي متره |
| KGB5D | ډبل | 5 L | 410 × 450 mm | 80 kg/h | 150 ملي متره | 150-180 ملي متره | 80 ملي متره |
| KGB15L | واحد | 15 L | 580 × 500 mm | 100 kg/h | 220 ملي متره | 240-280 ملي متره | 150 ملي متره |
| KGB15D | ډبل | 15 L | 580 × 550 mm | 120 kg/h | 220 ملي متره | 240-280 ملي متره | 150 ملي متره |
د کینګل 2L پاڼې هم له 50 ملی لیتر څخه تر 2 لیتر پورې غوښتنلیکونه بیانوي. دا لړۍ د محصول کورنۍ پیژني؛ دا پدې معنی نه ده چې په رینج کې هر کانټینر د هر سر شمیر سره سمون لري. یو پراخه 2L بوتل ممکن یو واحد پلورنځي ته اړتیا ولري پداسې حال کې چې ډیری تنګ بوتلونه د څو جوف مفهوم سره سمون لري. یوازې اعظمي حجم نشي کولی ترتیب پریکړه وکړي.


د کینګل ډاټا د سر انتخاب په اړه څه څرګندوي
1. د سټیشن شمیره او د سر جیومیټری خپلواک انتخابونه دي
د 2L جوړه دننه، دواړه واحد او ډبل سټیشن ماډلونه د ورته 90 mm واحد سر حد، 130 mm ډبل سر مرکز فاصله او د 60 mm ډبل سر ډای پن حد خپروي. د 5L او 15L جوړه په خپلو اړوندو پلیټ فارمونو کې ورته نمونه تعقیبوي. دوهم سټیشن بدلوي چې څنګه موډل بدیل کیږي؛ دا په اوتومات ډول د آوټ لیټ شمیر یا د آوټ لیټ پیچ نه بدلوي.
2. د ډبل سر ترتیب په هر ځای کې لږ قطر شتون لري
هر پلیټ فارم د واحد سر حوالې په پرتله د ډبل سر حوالې لپاره یو کوچنی اعظمي ډای پن قطر خپروي: 60 په مقابل کې 90 ملي میتر په 2L کې ، 80 په مقابل کې 150 ملی میتر په 5L کې ، او 150 په مقابل کې 220 ملی میتر په 15L کې. دا د بشپړ شوي بوتل قطر وړاندوینه نه کوي ، مګر دا ښیې چې ولې "بل سر اضافه کړئ" یوازې د محصول ترتیب ندی. مرۍ، پیریسن او د بوتل جیومیټری یوځای بدلیږي.
3. لوی پلاتفورمونه پراخه مولډ او د آوټ لیټ فاصله حواله خپروي
د مولډ اعظمي حد په 2L جوړه کې له 360 × 380 mm څخه په 5L جوړه کې 410 × 450 mm پورې او په 15L جوړه کې تر 580 mm پراخوالی پورې وده کوي. د دوه ګوني سر د مرکز فاصله له 130mm څخه تر 150-180mm او بیا 240-280mm ته لوړیږي. دا ارقام د پلیټ فارم انتخاب د بوتل فاصلو سره وصل کوي ، نه یوازې نامتو لیټرو.
4. جوړه شوي ډبل سټیشن ماډلونه ډیر خټکي ظرفیت خپروي
د ډبل سټیشن مثالونه د دوی د واحد سټیشن شریکانو په پرتله د لوړ HDPE خټکي ظرفیت خپروي: 55 په مقابل کې 30 kg/h په 2L کې، 80 په مقابل کې 55 kg/h په 5L کې، او 120 په مقابل کې 100 kg/h په 15L کې. توپیرونه یو واحد تناسب نلري او د تولید ضرب ثابت نه کوي. دوی ښیې چې ولې د استخراج سیسټم د سټیشنونو او سرونو په څیر ورته محاسبه پورې اړه لري.
5. درې او څلور سر ادعاګانې د محصول ځانګړي انځور ته اړتیا لري
د محصول توضیحات د انعطاف وړ 2/3/4 ملټي ډی سر ترتیبونو ته اجازه ورکوي ، مګر د دوی میزونه یو نړیوال درې ځله یا څلور سر مرکز فاصله نه بیانوي. د ډبل سر قطار څخه د دې ابعادو ایجاد کول به د بوتل عرض ، د فولادو فولادو ، پیچ ، د غاړې موقعیت او خدماتو لاسرسی له پامه غورځوي. سم راتلونکی سند د پیرودونکي د برخې انځور پراساس وړاندیز شوی سر او مولډ ترتیب دی.
د بوتل څخه د سر شمیره غوره کړئ — نه د مطلوب ضرب څخه
د فابریکې نرخ ډیر معتبر کیږي کله چې پیرودونکي عرضه کونکي ته د محصول بشپړ تعریف ورکوي. د وړاندیز شوي وسیلې کورنۍ لپاره د خورا پراخه او خورا دروند SKU سره پیل کړئ. بیا وګورئ چې ایا کوچني محصولات کولی شي ورته ماشین شریک کړي پرته له دې چې غیر عملي جوړجاړی مجبور کړي.
د بوتل عرض او د مرکز فاصله
د مرکز فاصله د نږدې آوټ لیټ سنټر لاینونو ترمینځ اندازه کیږي. دا باید د هر پاریسون لپاره د کافي ترتیب سره نږدې سره سمون ولري ترڅو سم موډل موقعیت ته ننوځي. د بوتل بدن عرض د اړتیا یوازې یوه برخه ده. د غاړې پای، هینډل، فلش جیب، د پنچ بند ساحه او د غارونو تر منځ د مولډ دیوال هم ځای مصرفوي.
د برخې وزن او ناخالص پاریسون ډله
د بشپړ شوي بوتل وزن هغه ډله نده چې اخراج کونکی باید د هرې پیښې لپاره چمتو کړي. په ناخالص پیریژن کې هغه مواد شامل دي چې د بوتل لپاره نیول شوي پلس د پورتنۍ او ښکته فلش او کوم بل ترکیب شوي توکي. د ټولو فعالو پوستونو لخوا د یو موقعیت ناخالص ډله ضرب کړئ، بیا د پلان شوي پیښې نرخ کې د اخراج سیسټم سره مجموعي پرتله کړئ.
یخ کول او لرې کول
ډیر غار کولی شي ډیر تودوخه رامینځته کړي ترڅو په هر مولډ کې لرې شي. د اوبو غیر مساوي لارې کولی شي یو غار ورو حالت رامینځته کړي. وروسته له دې چې مولډ خلاص شي، حجره باید هره برخه جلا کړي، پرې کړي، ازموینه وکړي او پرته له ټکرونو یا ډیر جمع کولو څخه. د مولډینګ ماشین کولی شي خپل حرکت بشپړ کړي پداسې حال کې چې د لاندې جریان تجهیزات دمخه د تولید خنډ دی.
د SKU ستراتیژي
د لوړ جوف مولډ کولی شي د مستحکم ، تنګ بوتل کورنۍ سره مناسب وي. دا ممکن لږ زړه راښکونکي وي کله چې فرمایشونه لنډ وي، ډیزاین ډیری وختونه بدلیږي یا د SKUs لویه برخه نشي کولی ورته پیچ وکاروي. د SKU لخوا د کلنۍ ښې برخې غوښتنې او د بدلون وخت پرتله کړئ. هر مولډ د یوې موسمي چوکۍ په شاوخوا کې اندازه مه کوئ مګر دا چې پاتې فابریکه نشي کولی دا ظرفیت وکاروي.
د پیښو ، برخو او ډله ایز توازن سره ریښتیني محصول محاسبه کړئ
د کټالوګ وچ دورې او د سر شمیره د پلور وړ بوتلونو وړاندوینې لپاره کافي ندي. دوه تړل شوي محاسبې وکاروئ: یو د منل شوي برخو لپاره او بل د ناخالص خټکي غوښتنې لپاره.
په هر ساعت کې ښه برخې = په هر ساعت کې ثابت مولډینګ پیښې × د هرې پیښې رامینځته شوي برخې × منل شوې برخه
د خټکي ناخالص تقاضا (kg/h) = په هر ساعت کې د ثابت مولډینګ پیښې × په هر پیښه کې د پاریسون مجموعي ډله (کیلوګرام)
منل شوې برخه باید د پیرودونکي د کیفیت تعریف او د منل شوي محاکمې یا صادق پلان انګیرنې څخه راشي. د پاریسون ټول ناخالص ډله په یوه پیښه کې د ټولو پاریسونونو مجموعه ده. که چیرې څلور سایټونه یو شان ډله ونه رسوي، څلور پوستونه د اضافه کولو دمخه په جلا توګه ثبت کړئ.
یو شفاف فرضی مثال
فرض کړئ د وړاندیز شوي څلور آوټ لیټ ترتیب په هره پیښه کې څلور بوتلونه جوړوي. د یوې ثابتې آزموینې په جریان کې - نه وچه دوره - حجره په هر ساعت کې 300 مولډینګ پیښې بشپړوي. که چیرې منل شوې برخه 0.97 وي، محاسبه شوي ښه محصول په هر ساعت کې 300 × 4 × 0.97 = 1,164 بوتلونه دي. که چیرې په هره پیښه کې د پاریسون مجموعي اندازه 0.44 کیلو ګرامه وي، د خټکي ناخالص تقاضا 300 × 0.44 = 132 کیلو ګرامه / ساعت دی.
دا شمیرې یوازې د ښوونې بیلګه ده او د کینګل ماډل پایله نه ده. دوی ښیې چې ولې څلور سر ماشین په اوتومات ډول مناسب نه دی: وړاندیز شوی extruder به د موادو او شرایطو لپاره تایید شوي ظرفیت ته اړتیا ولري ، پداسې حال کې چې یخ کول او ټول لاندې مرحلې به د پیښې نرخ او کیفیت ساتلو ته اړتیا ولري. د پیرود پریکړې کولو دمخه د اندازه شوي پروژې ډیټا ځای په ځای کړئ.
کینګلد دوامداره ضربه مولډینګ ماشین لارښودتشریح کوي چې څنګه د سټیشن شمیره، د سر مړینه او د سایکل وخت سره یوځای کیږي. د نبات پلان کولو لپاره، د برقی، کمپریس شوی هوا او یخولو شرایط هم تصدیق کړئد بلو مولډینګ ماشین کارونې لارښود.
د فابریکې کمیسیون کول: د موقعیت په توګه هر ځای او جوف وړ کړئ
یو ګډ اوسط کولی شي یو ضعیف موقف پټ کړي. که درې بوتلونه د وزن معاینه وکړي او یو یې سپک وي، د دوی اوسط ممکن د منلو وړ ښکاري حتی که یو غار بې ثباته وي. د فابریکې د منلو او پیل کولو په جریان کې، د هر ډیټ آوټ لیټ او د غار موقعیت لیبل کړئ او د ټرمینګ او تفتیش له لارې دا هویت خوندي کړئ.
د موقعیت په اساس اساسی کرښه جوړه کړئ
- ماشین پیژني، سر، مولډ، رال لوټ، ترکیب او د کارونې شرایط.
- برخې په ترتیب سره د هر ځای / غار موقعیت څخه راټول کړئ.
- د ناخالص پیریسن ډله ثبت کړئ چیرې چې موافقه شوې خوندي آزموینې میتود ورته اجازه ورکوي.
- د هر موقف لپاره بشپړ وزن او ورته مهم دیوال ځایونه اندازه کړئ.
- د پنچ آف ، د غاړې پای ، فلش ، ابعاد ، ظاهري او لیک فعالیت معاینه کړئ.
- د پیښې وقفه ثبت کړئ ، رد کړئ ، الارمونه ، لاسي مداخله او د لاندې جریان تمځایونه.
- بیا تکرار کړئ وروسته له دې چې مستحکم شرایط د هر تصویب شوي تعدیل وروسته بحال شي.
په یو وخت کې یو کنټرول شوی فکتور بدل کړئ
که چیرې یو پاریسون توپیر ولري، لومړی پریکړه وکړئ چې آیا نمونه د ډای آوټ لیټ، کیفیت، د یخولو سرکټ یا د زیرمې موقعیت تعقیبوي. یو همغږي ریکارډ په یوځل کې د څو HMI ارزښتونو تنظیم کولو څخه ډیر ګټور دی. کینګلد HMI تنظیمات او د الارم لارښودد ترکیب بدلولو دمخه د شواهدو ثبتولو وړاندیز کوي.
د دیوال ویش چیک کړئ، نه یوازې ټول وزن
دوه بوتلونه کولی شي ورته وزن ولري او بیا هم مواد په مختلف ډول توزیع کړي. ټاکل شوي اوږه، بدن، لاسي، بیس او د پنچ بند ځایونه پرتله کړئ چیرې چې د برخې سره تړاو لري. که پروژه پروګرام شوي دیوال کنټرول کاروي، دد پاریسون پروګرام کولو لارښودد اندازه شوي سیمو سره د برنامه نقطو سره وصل کولو لپاره یو منظم میتود چمتو کوي.
منل شوې محاکمه د ساتنې حوالې ته واړوئ
د منظور شوي موقعیت ډیټا، د تودوخې شرایط، د پاکولو حالت، د اوبو شرایط او د وسایلو پیژندنه وساتئ. کله چې یو موقعیت وروسته تیریږي، ساتنه کولی شي دا د اصلي اساس سره پرتله کړي. دد مخنیوي ساتنې چک لیستکولی شي دا مشاهدې په ورځني تفتیش کې واچوي.
عام ترکیبونه — او هغه څه چې هر توضیح لاهم خلاص پریږدي
| لنډ تفصیل | دا شاید څه معنی لري | هغه څه چې RFQ باید لاهم تایید کړي |
|---|---|---|
| دوه سر، دوه ګونی ماشین | دوه پاریسون په هر مولډنګ پیښه کې دوه مولډ cavities تغذیه کوي | د سټیشن شمیره ، د آوټ لیټ پیچ ، د مولډ اندازه ، د برخې وزن ، د وتلو ظرفیت او د لاندې جریان ساحه |
| د څلور سر بوتل ډکولو ماشین | څلور die outlets په موازي توګه څلور parisons جوړوي | ایا مولډ څلور ورته جوفونه لري ، دقیق پیچ او ایا ټول SKU مناسب دي |
| دوه ګونی سټیشن، دوه سر ماشین | دوه مولډ سټیشنونه د دوه آوټ لیټ ډای سیسټم شاوخوا بدلیږي | د مولډ سیټونو شمیر ، د پیښې ترتیب ، د خټکي غوښتنه ، د لرې کولو میتود او تضمین شوي محاکمې شرایط |
| د څلور جوف بلو مولډینګ ماشین | یو مولډ بند کولی شي څلور برخې جوړ کړي | د ډای آوټ لیټ ترتیب ، د سټیشن شمیره ، د غار توازن ، یخ کول او منل شوي محصول |
| دوه پرت، دوه سر ماشین | یو څو اړخیز سیسټم ممکن دوه سایټونه تغذیه کړي | د Extruder شمیره، د موادو جوړښت، د پرت تناسب، د سکریپ لاره، د ځای، غار او سټیشنونه |
"د پلاستيکي بوتل جوړولو ماشین،" "HDPE بوتل وهلو ماشین،" "د اخراج بوتل ماشین،" "ملټي ډای هیډ بلو مولډر" او "ملټي پاریسن ایکسټروژن بلو مولډینګ ماشین" ټول د اړوندو تجهیزاتو په لټون کې څرګند کیدی شي. د تخنیکي پلوه بشپړ توضیحات باید د پوهیدو وړ وي حتی کله چې د بازار موندنې نومونه بدل شي.
د څو سر بلو مولډینګ پروژې لپاره د RFQ چک لیست
هر عرضه کوونکي ته ورته محصول او د فابریکې معلومات واستوئ. د هرې اقتباس څخه وغواړئ چې په ورته ترتیب کې ځواب ووایی، د کټالوګ حوالې سره چې د پروژې تضمینونو څخه جلا شوي.
| د RFQ ګروپ | د چمتو کولو لپاره معلومات | د اړتیا وړ عرضه کوونکي ځواب |
|---|---|---|
| محصول | د 2D/3D نقاشۍ یا نمونې، ظرفیت، اعظمي ابعاد، غاړه، لاسي، د جلا کولو کرښه او ټریم جیومیټري | د مناسب ماشین پلیټ فارم، سمت، د غار ترتیب او هر ډول ډیزاین اندیښنې |
| مواد | دقیق رال درجه، رنګ/اضافې، ریګرینډ یا PCR پلان او عرضه کوونکي معلومات | وړاندیز شوی سکرو / اخراج ساحه، د پروسس کولو انګیرنې او د آزموینې موادو اړتیا |
| ډله او کیفیت | بشپړ وزن، اټکل شوی ناخالص پیریسن/فلش، مهم دیوالونه، ابعاد او فعالې ازموینې | د آزموینې میتود، د موقعیت او منلو تعریف له مخې نمونه کول |
| محصول | په هر ساعت کې اړینې ښې برخې، شفټ/کال حجم، د SKU مخلوط او د بدلون فریکوینسي | په هر ساعت کې پیښې، د هرې پیښې برخې، منل شوې برخې او د ناخالص میلت محاسبه |
| اوزار کول | موجوده مولډ یا غوره شوي جوف مفهوم | د آوټ لیټ شمیره، د مرکز فاصله، د ډای پن رینج، د مولډ اندازه، د غار پیچ، د مولډ سیټونه او د یخولو ډیزاین |
| ماشین | د غوره اتومات کچه او د فابریکې محدودیتونه | د سټیشن شمیره ، کلیمپ ، ایسټروډر ، کنټرولونه ، اخیستل او شامل انتخابونه |
| فابریکه | د بریښنا معیار، د هوا/اوبو شرایط، محیطي حدود، پوړ، لوړوالی او د پورته کولو لاره | د پروژې کارونې پاڼه، عمومي ترتیب، بنسټ / بار کول او د خدماتو پاکولو اړتیاوې |
| ښکته | ټرم کول، لیک ټیسټ، رسول، لیبل کول، بسته کول او د سکریپ اداره کولو پلان | د هر شامل شوي او پیرودونکي لخوا چمتو شوي مرحلې لپاره ظرفیت او د انٹرفیس حد |
د ازموینې شرایطو پرته د محصول لاین مه منئ
د منلو وړ ګټور سند د بوتل ډراینګ ، د موادو درجه ، بشپړ او ناخالص وزن ، فعال ځایونه او غارونه ، د مولډ یخ کولو شرایط ، د چلولو مستحکم کړکۍ ، د کیفیت ازموینې ، نمونې اخیستنې پلان او د لاندې جریان تجهیزات شامل دي. دا د موقعیت له مخې منل شوي برخې ثبتوي. د دې شرایطو پرته ، "pcs/h" کولی شي د ماشین حرکت تشریح کړي ، د تفتیش دمخه رامینځته شوي برخې یا ښه بسته شوي بوتلونه — درې مختلف پایلې.
د پیرود امر منجمد کولو دمخه د ترتیب غوښتنه وکړئ
وروستی انځور باید د مولډ غارونو، د مولډ او پلاټین سرحدونو، بلو پنونو، د تریمینګ یا ډیفلیش کولو طریقه، د وتلو لاره او د خدماتو پاکولو په وړاندې د ډای آوټ لیټ مرکزونه وښيي. د درې اړخیز یا څلور سر کینګل غوښتنې لپاره، دا انځور هغه ځای دی چیرې چې د پروژې ځانګړي پیچ تایید شوی؛ دا باید د خپاره شوي دوه سرې جدول څخه اټکل نشي.
په مکرر ډول پوښتل شوي پوښتنې
د ملټي سر بلو مولډینګ ماشین څه شی دی؟
د ملټي سر بلو مولډینګ ماشین د ډیری آوټ لیټونو سره د ډی سر ترتیب کاروي ترڅو په یوه مولډینګ پیښه کې څو پیریسون رامینځته کړي. د آوټ لیټ شمیره، د مرکز فاصله او د مړو اندازه باید د بوتل او مولډ کیف ترتیب سره سمون ولري.
ایا دوه سرې ماشین د دوه کیف ماشین په څیر دی؟
نه. دوه ګونی سر دوه مرخیړی یا پاریسون بیانوی؛ دوه غار په مولډ کې دوه برخې شکلونه بیانوي. دوی عموما د دوه اړخیزه ترتیب په توګه ډیزاین شوي، مګر نرخ باید دواړه په جلا توګه مشخص کړي.
ایا د څلور سر بلو مولډینګ ماشین څلور ځله ډیر بوتلونه جوړوي؟
په اتوماتيک ډول نه. دا کولی شي د هر مولډینګ پیښې ډیرې برخې رامینځته کړي ، مګر ریښتیني ښه محصول د پیښې ثابت نرخ ، د ټول ناخالص خټکي غوښتنې ، د بهر او غار توازن ، یخ کول ، تراشل ، ازموینې او منل شوي کیفیت پورې اړه لري.
د مرۍ د مرکز فاصله څنګه ټاکل کیږي؟
د مرکز فاصله د وړاندیز شوي غار پیچ او د محصول ترتیب څخه غوره کیږي. د بوتل پلنوالی، د غاړې موقعیت، فلش جیبونه، مولډ سټیل، یخ کول، بلو پنونه، د تریمیم کولو او لرې کولو ځای ټول وروستی اړخ اغیزه کوي.
ایا یو ماشین کولی شي د واحد او څو سر تولید ترمینځ بدل شي؟
په مناسب انجینر شوي پلیټ فارم کې ممکن مختلف مری سر یا د اوزار کولو ترتیب ممکن وي ، مګر دا باید فرض نه شي. د عرضه کونکي سره میخانیکي فټ ، د اخراج ساحه ، کنټرولونه ، د بدلون کار ، مولډ مطابقت او کمیشن کولو اړتیاوې تایید کړئ.
څه شی د extrusion blow molding کې د غارونو شمیر محدودوي؟
په محدودیتونو کې د محصول ابعاد ، د مولډ شتون او پلیټ ځای ، د آوټ لیټ پیچ ، ډی او پیریسن جیومیټري ، د کلیمپ اړتیاوې ، د اخراج ظرفیت ، د یخولو توازن ، د برخې لرې کول او د لاندې جریان ظرفیت شامل دي.
کوم معلومات باید د څو کیویټ ماشین نرخ لپاره ولیږم؟
د برخې انځور یا نمونې، د موادو درجه، بشپړ شوي او ناخالص پیرسن وزن، مهم دیوالونه او ازموینې، اړین ښه محصول، د SKU پلان، د فابریکې اسانتیاوې، د ترتیب محدودیتونه او د زیرمې اړتیاوې واستوئ.