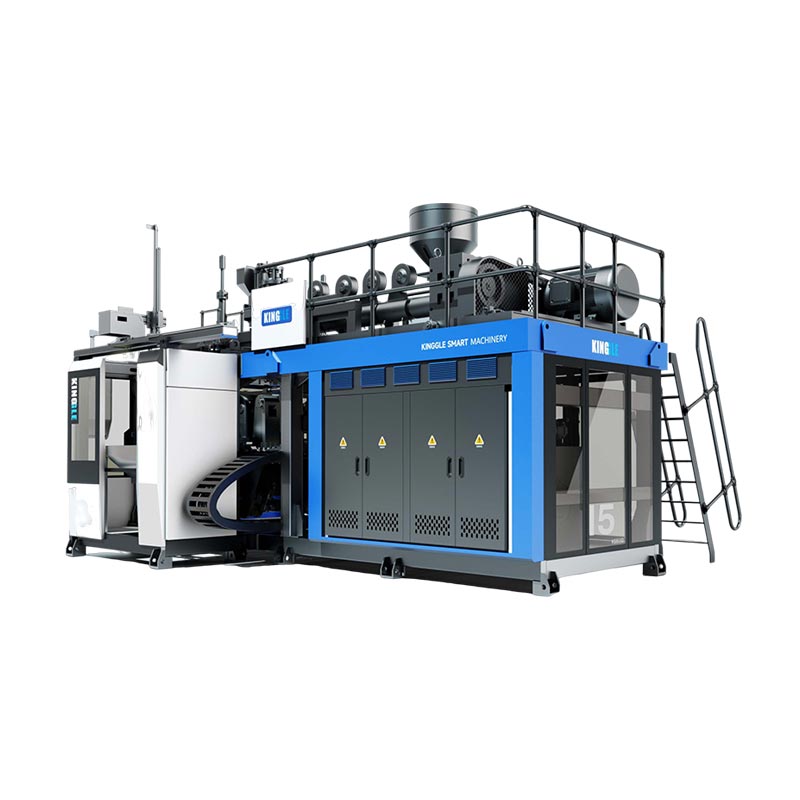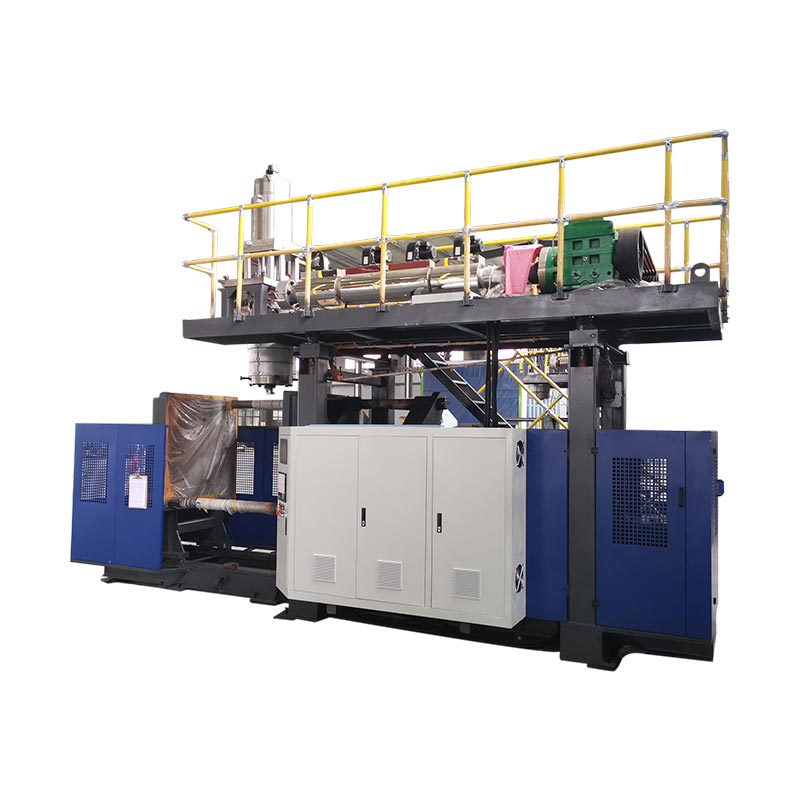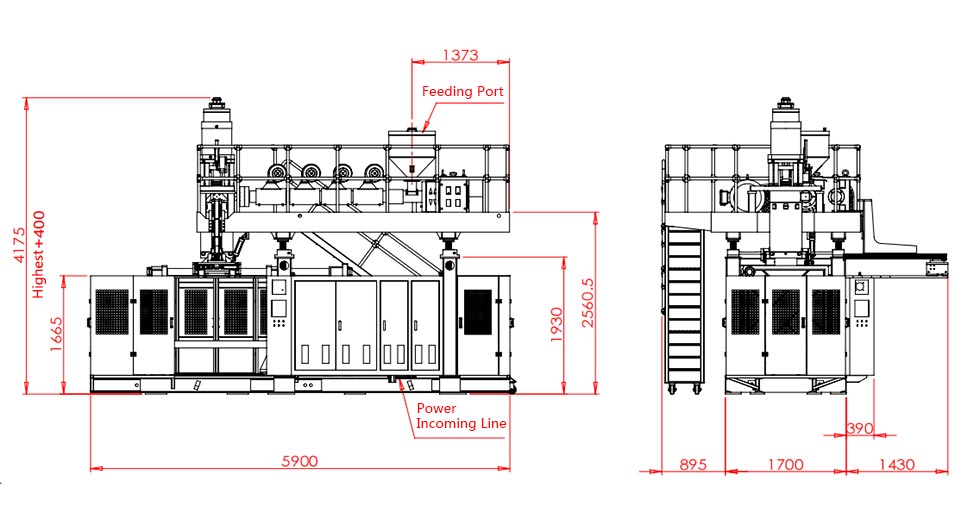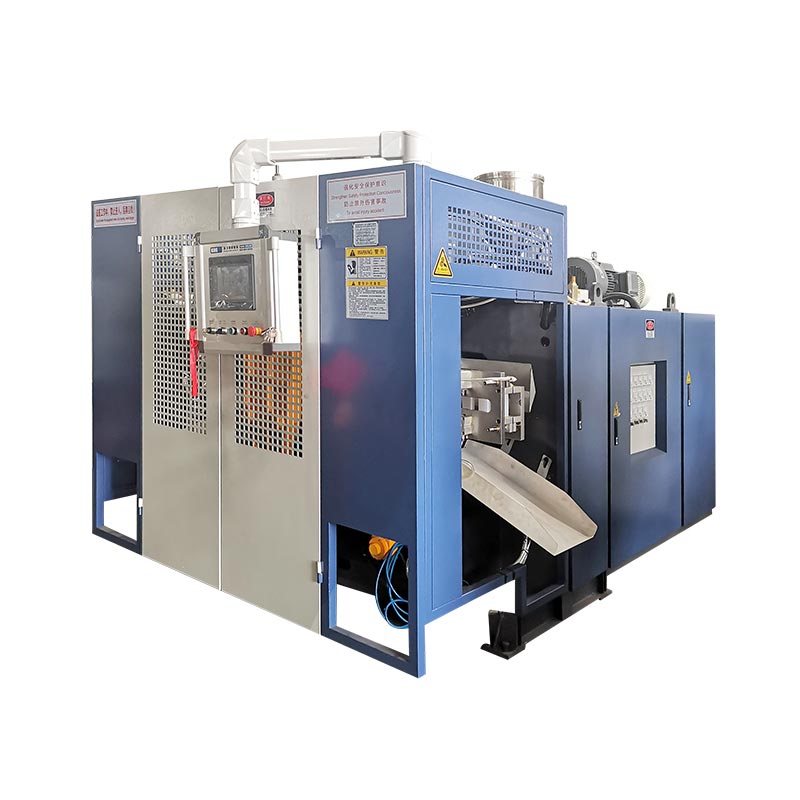
د اتوماتیک بلو مولډینګ کولی شي خالي برخې لکه د هوا نللیکې او د مایع زیرمو تولید کړي. د تجهیزاتو غوره کول د برخې ډراینګ ، ټاکل شوي رال او منلو اړتیاو سره پیل کیږي. د ماشین اعلان شوي کانټینر حجم یوازې نشي کولی دا رامینځته کړي چې ایا دا به یو ځانګړی ډکټ جوړ کړي ، د هغې مولډ ځای په ځای کړي یا د اړتیا وړ بشپړ محصول وړاندې کړي.
د پیرود ګټور بیاکتنه د بشپړې پروسې له لارې برخه تعقیبوي: جوړول ، لرې کول ، ټرم کول ، مجلس او تفتیش. د نامتو محصول یا نرخ پرتله کولو دمخه د لازمي محصول او اوزار کولو اړتیاوې حل کړئ. که نه نو، د ګړندي مولډینګ دوره کولی شي د تولید حجره پټه کړي چې لاهم د تحویلي هدف له لاسه ورکوي.

د بلو مولډینګ اتوماتیک برخې: غوښتنلیکونه او د پروسې مناسبیت
د موټرو پرزې د هغه څه له مخې چې دوی یې باید ترسره کړي ګروپ کړئ، د دې حقیقت پراساس چې دوی خالي دي. د کیبن هوایی ډکټ، د انجن د هوا اخیستلو برخه او د مایع ذخیرې مختلف بیاکتنې ته اړتیا لري. د دوی عملیاتي شرایط او انٹرفیس هغه پوښتنې ټاکي چې د ماشین وړاندیز باید ځواب کړي.
| د کورنۍ برخه | د تاسیس کولو لپاره معلومات | د تجهیزاتو او وسایلو پوښتنې |
|---|---|---|
| د کیبن HVAC نلونه | د هوا لاره، د پیوستون جیومیټری، د نصب کولو ځای او مشخص فعال چکونه | ایا وړاندیز شوی لاره د بدن جوړښت کولی شي او د لاسرسي وړ ترینګ او تفتیش ځایونه پریږدي؟ |
| د انجن د هوا د جذب برخې | مشخص تودوخه، فشار یا خلا شرایط، د رسنیو افشا کول او د ارتباط اړتیاوې | ایا رال، د جوړولو لاره او بشپړ حجره د دې ځانګړو شرایطو سره سمون لري؟ |
| د مایعاتو زیرمې | مایع، د خدماتو شرایط، بندرونه، د نصب کولو ځانګړتیاوې او د منلو معیارونه | بدن، انټرفیسونه او هر راتلونکی مجلس به څنګه تولید او تصدیق شي؟ |
| نور تخنيکي برخې | د بار کولو قضیې، ابعاد، د مجلس ځانګړتیاوې او ټاکل شوي کارول | ایا د بلو مولډینګ مناسب دی، یا د بل جوړیدو یا یوځای کیدو لاره باید پرتله شي؟ |
د تیلو سیسټم پروژې په جلا تصویب لاره کې وساتئ. د مثال په ډول،RISE د پلاستيکي تیلو ټانک د اور ازموینې تشریح کويد ملګرو ملتونو د مقرراتو 34، ضمیمه 5، فقره 5. لاندې. دا د ازموینې ځانګړې ساحه ده، نه د بشپړ تایید چک لیست. د تطبیق وړ بازار رامینځته کول، اړتیاوې او د حقیقي تیلو سیسټم پروژې لپاره د تصویب مسؤلیتونه؛ د ماشین کتلاګ لیست "د موټر ټانکونه" د تیلو ټانک تولید نه رامینځته کوي.
د بلو مولډ HVAC نلونه: جیومیټری ، انٹرفیسونه او د ماشین اړتیاوې
د بلو مولډ HVAC نلونو لپاره ، د هوا لاره او هر ارتباط یوځای بیاکتنه وکړئ. یو بدن چې رامینځته کیدی شي لاهم خلاصو ته اړتیا لري چې تراشل ، موقعیت او چیک کیدی شي. له همدې امله د ګمرک پلاستيکي ډکټ ورک باید د اقتباس مرحلې ته ورسي چې دواړه مولډ شوي جیومیټري او ټاکل شوي بشپړ شوي جیومیټري تعریف شوي.
د کیبن وینټیلیشن جلا کول د انجن د هوا اخیستلو اړتیاو څخه
د انجن د هوا اخیستلو مواد یا د ازموینې حالت د کیبن ډکټ ته مه لیږدئ ځکه چې دواړه هوا لیږدوي. د نصب کولو چاپیریال، تصویب شوي مواد او د ځانګړې برخې لپاره اړین چک ثبت کړئ. که فشار، خلا، د تودوخې سایکل چلول یا د مایعاتو افشا کولو مسله وي، د پروژې مشخصاتو کې اړونده شرایط په ګوته کړئ.
د بشپړ شوي پیوستون بیاکتنه وکړئ، نه یوازې جوړ شوی افتتاح
د پیوستون پای په نښه کړئ، د ډیټامونو نصب کول، د برخې بدلونونه او په انځور کې وړاندیز شوي تریمیم ځایونه. بیا وګورئ چې برخه به څنګه د پای یا تفتیش فکسچر کې ناست وي. د بیاکتنې یوه ګټوره پوښتنه دا ده چې ایا ورته ډیټام سیسټم کولی شي برخه په دوامداره توګه د تراشلو ، اندازه کولو او راټولولو پرمهال ومومي.
د حجرې تعریف کولو دمخه د اړتیا وړ جریان ، تیریدو ، فټ یا سیل کولو چیک مشخص کړئ. دا چکونه ممکن وقف شوي فکسچر یا جلا سټیشنونو ته اړتیا ولري. دوی باید یو ټاکل شوی عرضه کونکی او د منلو طریقه ولري، د دې پر ځای چې ګومان وشي چې د بلو مولډینګ ماشین سره راشي.
د ماشین اندازه غوره کولو دمخه د پروسې لاره غوره کړئ
د لوی ماشین غوره کولو دمخه په دې اړه بحث وکړئ چې پیریسن به څنګه د مولډ غار ته ورسیږي. پاریسون هغه ګرم خولی ټیوب دی چې پروسه یې جوړوي او انفلاسیون کوي. د هغې سمبالول او ځای پرځای کول باید د جیومیټري سره سم وي.
دودیز اخراج په مقابل کې د 3D سکشن بلو مولډینګ
توری د 3D سکشن بلو مولډینګ تخنیکي توضیحاتسکشن تشریح کوي چې پاریسون د اوږد، پیچلي خولی شکلونو لپاره د مولډ غار ته معرفي کوي. دا د پروسې یو جلا ترتیب دی. د پارټ لیرې کولو روبوټ سره د دودیز اخراج بلو مولډینګ ماشین باید د دې وړتیا مساوي ثبوت ونه ګڼل شي.
د یوې عجیبې لارې لپاره، د اصلي جیومیټري او رال په کارولو سره د جوړولو لارې بیاکتنې غوښتنه وکړئ. د دودیز اخراج بلو مولډینګ پرتله کړئ، یو ځانګړی ځای پرځای کول یا سکشن لاره، او د مولډ شوي برخې سره یوځای کړئ چیرې چې مناسب وي. پرتله کول باید د امکاناتو رامینځته کولو، انٹرفیسونو او د ښکته جریان کار په نښه کړي، د دې پر ځای چې داسې انګیرل شي چې یوه لاره د هر موټرو ډیک سره مناسبه ده.
د خټکي تحویلي او د ډرایو ترتیب جلا وساتئ
دوامداره استخراج او جمع کونکي سر عملیات د خټکي تحویل بیانوي. د پیرسن ځای پرځای کول د پروسې مختلف برخه بیانوي. هیدرولیک، سرو-هایډرولیک او بریښنایی ډرایو د فعالیت تشریح کوي. دا په جلا محورونو کې پرتله کول د نرخونو تشریح کول اسانه کوي او د اتوماتیک لیبل د جوړولو وړتیا لپاره ولاړ کیدو مخه نیسي.
د ریښتیني اتوماتیک غوښتنلیک لپاره د بلو مولډینګ رالونه غوره کړئ
درجه مشخص کړئ، نه یوازې د پولیمر کورنۍ. "PA" یا "PP" د مطلوب برخې لپاره د پیاوړتیا، تعدیل، پروسس کولو چلند او مناسبیت په اړه خلاصې پوښتنې پریږدي. د دښمنانوDurethan PA6 پورټ فولیود مثال په توګه، د بلو مولډینګ درجې او د ټیوبونو او هوایی نلونو لپاره تقویه شوي درجې توپیر کوي. د کورنۍ نوم د تبادلې وړ ترکیب نه پیژني.
د موادو چمتو کول او پلاستیکي درجې سره سمون خوري
د اوسني درجې ځانګړي پروسس کولو لارښوونې ترلاسه کړئ. د وچولو او تغذیه کولو وړاندیز شوی ترتیب چیک کړئ، د رطوبت اندازه کول چیرته چې اړتیا وي، د سکرو او سر مناسبیت، د تودوخې کنټرول او د مرکب لپاره د اغوستلو مقاومت لرونکي مشخصات اړین دي. دا د تخنیکي تایید لپاره توکي دي، نه د ټولو انجنیري پلاستيکونو لپاره د وچولو تودوخې د خپرولو دلیل.
توری د خټکي ویسکوسیت او د شکل ساتلو ثبات پیژني ځکه چې د مولډینګ رال مناسبیت سره تړاو لري. د محاکمې په جریان کې د موادو حالت او د پروسې ترتیبات ثبت کړئ ترڅو د پیژندل شوي ترکیب په وړاندې د رامینځته کیدو ستونزه وڅیړل شي. د ماشین خپور شوی HDPE اخراج نرخ د مختلف رال سره د تحویلي نرخ ثبوت په توګه مه منئ.
د تایید شوي ترکیب دننه ریګرینډ وساتئ
سرچینه، د پروسس کولو تاریخ او د ریګرینډ وړاندیز شوی تناسب، د پیرودونکي اجازې او د ترکیب وړ کولو لپاره اړین چکونو سره یوځای ثبت کړئ. د مطلوب تولید مخلوط ازموینه وکړئ. یوازې د ورجن رال په کارولو محاکمه د وروستي ریګرینډ اضافه کولو سره فعالیت نه رامینځته کوي.
د بلو مولډینګ تجهیزاتو اړتیاو کې د برخې نقاشي وژباړئ
د بلو مولډینګ تجهیزاتو بیاکتنې لپاره د اړتیاو څخه تر شواهدو جدول وکاروئ. هر لازمي اړتیا ورته مشخصاتو ، نقاشۍ یا محاکمې ریکارډ ته اړتیا لري. ناحل شوي توکي باید تر هغه پورې ښکاره پاتې شي تر څو چې مسؤل اړخ یې وتړي.
| اړتیا | وړاندیز وګورئ | شواهد او بندول |
|---|---|---|
| د موادو او ناخالص شاټ غوښتنه | د درجې مشخص پلاستيک کول، د کارولو وړ شاټ او تحویلي؛ یوازې د بشپړ شوي وزن پرځای د پروسې سکریپ شامل کړئ | د موادو ریکارډ او نمایندګي د محاکمې جوړول |
| د مولډ نصب کول | لفافه، نصبول، د مولډ ضخامت او ډله، اسانتیاوې او د خدماتو لاسرسی | د مولډ ماشین انٹرفیس نقاشي |
| پرانیستل او لرې کول | د پرانیستلو ځای، د مولډ اړین حرکتونه، د ګریپر لاره او د ګرمې برخې لپاره پاکول | د حرکت بیاکتنه او د لیرې کولو لړۍ شاهد |
| مهم دیوال سیمې | د سر وسیلې کول، د پیریسن کنټرول او وړاندیز شوي تفتیش ځایونه | د نقاشۍ حدونو په مقابل کې نقشه شوي اندازه کول |
| بشپړ شوي انٹرفیسونه | ټرم کول، یوځای کول، راټولول او د موقعیت فکسچر | بشپړ شوي برخې ابعادي او فعال چکونه |
| منل شوی محصول | بشپړ حجره، د شمېرنې نقطه، د مداخلې قواعد او اداره کول رد کړئ | د منل شوي مقدارونو سره د وخت محاکمه او ریکارډونه بند کړئ |
زه به څنګه د اتوماتیک بلو مولډینګ پروژې بیاکتنه وکړم
د اتوماتیک بلو مولډینګ پروژې لپاره ، زه به د ماشین ظرفیت په اړه بحث کولو دمخه د برخې نقاشي بیاکتنه وکړم. زما د پیل پوښتنې به د موادو درجې، عملیاتي چاپیریال، د پیوستون ټکي او د منلو اړتیاو پورې اړه ولري. د ماشین نومول شوي کانټینر حجم به د سکرینینګ حواله پاتې شي ، نه د ډکټ یا غیر منظم زیرمو تصویب کولو اساس.
که د آزموینې برخه د خپل وزن هدف پوره کړي مګر د محلي دیوال ضخامت چیک کې پاتې راغلی، زه به د ټولیز برخې وزن زیاتولو دمخه د موادو ویش پلټنه وکړم. زه به د تفتیش مشخص شوي ځایونه د پیریسن پروفایل، موادو چمتو کولو، اوزار کولو او ثبت شوي پروسې ترتیباتو سره پرتله کړم. په هر ځای کې د موادو اضافه کول به یو وړاندیز شوی بدلون وي تر هغه چې د اړونده برخې چکونو وښودله چې دا ستونزه حل کړي.
د وسیلې بیاکتنه به د دې څخه ډیر پوښښ کړي چې ایا مولډ د پلیټینونو ترمینځ مناسب دی. زه به د نصبولو، د مولډ ضخامت، د پرانیستلو ځای، اړین حرکتونه او د برخې لرې کولو بشپړه لاره وګورم. د بندرونو او نصبولو ځانګړتیاوې به د مولډینګ وروسته د تراشلو، موقعیت او تفتیش لپاره روښانه پلان ته اړتیا ولري.
د ځانګړي انجنیري پلاستيکي درجې لپاره، زه به د هغې د پروسس کولو لارښود غوښتنه وکړم او وړاندیز شوي وچولو، تغذیه کولو، سکرو او سر ترتیب تصدیق کړم. زه به د بل رال سره د فعالیت ثبوت په توګه د HDPE throughput ارقام ونه کاروم. هر ډول وړاندیز شوی ریګرینډ ترکیب به د تطبیق وړ موادو او پیرودونکو اړتیاو تابع وي.
د تولید سیل تصویب کولو دمخه، زه به د آزموینې په پلان کې د ښکته جریان کار شامل کړم. یو مولډ شوی ډکټ لاهم اړتیا لري چې د منل شوي ټرمینګ ، مجلس او تفتیش مرحلو څخه تیر شي. زه به منل شوي محصول، مداخلې او لاسي سمونونه ثبت کړم، بیا به د اصالحاتو یا نورو شواهدو ته اړتیا لرونکو توکو څخه پاس شوي اړتیاوې جلا کړم.
زما سپارښتنه به په دې موندنو پورې اړه ولري. یو لوی ماشین به د تولید کمښت ته زما اتوماتیک ځواب نه وي. زه به لومړی دا رامینځته کړم چې ایا محدودیت د مولډینګ ، اداره کولو ، بشپړولو یا تفتیش څخه راغلی.
د مولډ ډیزاین ، دیوال توزیع او مهم انٹرفیسونه
د یوې بشپړې شوې برخې وزن د ټول څیز یوه اندازه ده. دا نشي کولی ضخامت په یوه کږه ، پیوستون یا پنچ آف کې وپیژني. د نقاشۍ او فعالیت څخه د تفتیش ځایونه رامینځته کړئ ، بیا د ټاکل شوي برخې حالت کې شوي اندازه کول پرتله کړئ.
جلا اوږدوالی او محیط کنټرول
د اوږدمهاله پاریسون پروګرام کولو بیاکتنه په جلا توګه د دیوال ویش څخه د برخې فریم په شاوخوا کې. توری د خپل 3D سکشن پروسې بحث کې د وړانګو دیوال ضخامت کنټرول تشریح کوي. د وړاندیز شوي سیسټم ریښتیني کنټرول دندې تایید کړئ؛ یوازې د لوی پروګرام کولو نقطه شمیره دا نه ښیي چې هر مهم ځای به خپل حد پوره کړي.
د محلي ناکامۍ لپاره، اندازه کول په برخه کې د هغې موقعیت ته نقشه کړئ او اړونده پروسې او د اوزار کولو تغیرات وپلټئ. بدلونونه د تعقیب وړ وساتئ ترڅو د دوی اغیزې وڅیړل شي. شتهد پاریسون پروګرام کولو لارښودد کنټرول موضوع په ډیر تفصیل سره تشریح کوي.
د پای ته رسولو او راټولولو له لارې ډیټامونه لیږدول
تعریف کړئ چې څنګه پورټونه، کندې کندې او د نصب کولو ځانګړتیاوې به د ټاکل شوي ډیټامونو په پرتله اندازه شي. د برخې د ملاتړ او اندازه کولو حالت سره موافقه وکړئ. دا انٹرفیسونه د مولډ او فکسچر عرضه کونکو سره په کارولو سره بیاکتنه وکړئد مولډ ډیزاین او د ماشین انٹرفیس چکونه، د دې پرځای چې د مولډ تصویب وروسته د جلا مسلې په توګه د پای ته رسیدو درملنه وکړئ.
د بشپړ اتوماتیک بلو مولډینګ سیل تعریف کړئ
د رال چمتو کولو څخه د منل شوي برخې شمیرنې نقطې ته لاره رسم کړئ. لیرې کول، کټ کول، پرانیستل، یوځای کول، راټولول او تفتیش شامل کړئ یوازې هغه ځای چې برخه ورته اړتیا لري. د هر عملیات لپاره، د عرضه کوونکي نوم، د منلو شواهد او د ادغام مسؤلیت.
د سټیشن انٹرفیسونه چیک کړئ: برخه څنګه لیږدول کیږي ، دا څنګه موقعیت لري ، څه پیښیږي کله چې د لاندې سټیشن ودریږي او څنګه رد شوي برخې جلا کیږي. نرخ باید د ماشین جوړونکي لخوا چمتو شوي تجهیزات د نورو لخوا چمتو شوي تجهیزاتو څخه توپیر وکړي. دد اتوماتیک کرښې ترتیب کولو لارښوددا عرضه سرحدونه پوښي.
د برخې فعالیت او توضیحاتو څخه تفتیشونه غوره کړئ. د لیک ازموینه، چیرته چې اړتیا وي، ابعادي، تیریدو، مجلس یا د پایښت شواهدو ځای نه نیسي. د هر اتوماتیک غوښتنلیک لپاره د عمومي ازموینې لیست څخه ډډه وکړئ.
برخه او د تولید پروسه په جلا توګه ثابت کړئ
د انځور کولو بیاکتنې، تصویب شوي موادو او ټاکل شوي ترکیب په اړه د نمایندګۍ محاکمه پلان کړئ. مولډ، ترتیب، د موادو لوټ او اندازه کولو پلان ثبت کړئ. منل شوي مقدارونه وساتئ، دلیلونه رد کړئ، بندونه او لاسي مداخلې د سائیکل ریکارډ تر څنګ.
د عرضه کونکي ماشین ازموینه او د پیرودونکي تولید برخې تصویب مختلف اهدافو ته خدمت کوي.د AIAG عامه PPAP عمومي کتنهد تولید برخې تصویب د تولید نرخونو کې د ریښتیني تولید په جریان کې په دوامداره توګه د ډیزاین ریکارډونو او مشخصاتو سره وصل کیږي. دا ساحه د ماشین حرکت ښودلو یا د منلو وړ نمونې تولیدولو څخه پراخه ده.
| فعالیت | پوښتنه یې په ګوته کوي | د تعریف لپاره شواهد | پخپله نه جوړوي |
|---|---|---|---|
| ماشین یا سیل FAT | ایا چمتو شوي تجهیزات د منل شوي منلو ساحه پوره کوي؟ | د قراردادي چک، ترتیب، د محاکمې شرایط او د خلاص توکي ریکارډ | ټولې بشپړې شوې برخې دندې یا د پیرودونکي تولید تصویب |
| برخه فعاله تایید | ایا بشپړه شوې برخه د کارونې ټاکل شوي اړتیاوې پوره کوي؟ | د تطبیق وړ ابعاد، مجلس، فعال او پایښت ریکارډونه | د ارزول شوي شرایطو څخه بهر دوامداره تولید فعالیت |
| د پیرودونکي تولید برخې تصویب | ایا د تولید مطلوب پروسه د پیرودونکي د تطبیق وړ تصویب اړتیاوې پوره کوي؟ | د پیرودونکي لخوا ټاکل شوي سپارښتنې او د تولید شواهد، د PPAP په شمول چیرې چې اړتیا وي | د اړین بیاکتنې پرته د بدل شوي موادو، انځور کولو یا پروسې لپاره تصویب |
د پروژې منلو پلان کې د نمونې مقدار، د آزموینې موده، د اندازه کولو میتودونه او هر احصایوي معیارونه تنظیم کړئ. د یونیورسل Cpk هدف پور مه اخلئ یا د عمومي ماشین مقالې څخه موده مه اخلئ. د تجهیزاتو برخې لپاره، دا وکاروئد FAT پلان کولو لارښودد موافقې چکونو رامینځته کولو لپاره.
هره اړتیا وتړئ لکه څنګه چې تیریږي، اصلاحي کار او بیا ازموینې ته اړتیا لري، یا لا تر اوسه تایید شوي ندي. وروستنیو دوو کټګوریو ته یو مالک او د تړلو شواهد وټاکئ. د دې حالتونو جلا ساتل د یوې نیمګړې محاکمې مخه نیسي چې د څرګند تولید خوشې کیدو مخه ونیسي.
د منل شوي برخې حد کې محصول او لګښت پرتله کړئ
د موټرو بشپړ شوي برخې شمیرل چې موافقه شوي چکونه تیریږي. دا په ګوته کړئ چې ایا په هدف کې بدلونونه، مداخلې او د لاندې جریان عملیات شامل دي، او د هر سټیشن لپاره د ورته وخت اساس وکاروئ. وګورئد تولید نرخ محاسبه لارښودد نومول شوي دورې او منل شوي محصول تر مینځ توپیر لپاره.
د HVAC ډیکټ سیل ارزول د دې د مولډینګ دورې هاخوا
د فرضي اتوماتیک HVAC ډیکټ پروژې لپاره ، زه به په هر ټاکل شوي ساعت کې د 95 منل شوي برخو اړتیا سره پیل کړم. فرض کړئ چې یو واحد جوف مولډ، د 32 ثانیو مولډینګ دوره، 90٪ د مولډینګ مرحلې چلولو شتون او د بشپړ پروسې په اوږدو کې 96٪ وروستی منل شوی حاصل.
د مولډینګ نومول شوی نرخ به په ساعت کې 3,600 ÷ 32، یا 112.5 برخې وي. د فرض شوي چلولو شتون پلي کول به په هر ټاکل شوي ساعت کې د 101.25 برخو مولډینګ مرحلې ظرفیت پریږدي.
دا ارقام به بشپړ شوي محصول نه رامینځته کړي. زه به د تراکم کولو، سمبالولو او تفتیش ظرفیت هم پرتله کړم. لاندې جدول دوه پلان جوړونې سناریوګانې ښیي، داسې انګیرل کیږي چې هیڅ اضافي لیږد زیانونه یا د سټیشن تمځایونو ترمنځ تعامل. دواړه د ښکته جریان ظرفیت ارقام ټاکل شوي ساعتونه کاروي او دمخه د فرض شوي سټیشن مداخلو لپاره اجازه ورکوي؛ 96% حاصلات یو ځل په پای کې پلي کیږي.
| د پلان کولو اندازه | د زیرمې لومړنۍ سناریو | د لاندې زیرمې سناریو بیاکتنه |
|---|---|---|
| د مولڈنگ مرحلې ظرفیت | 101.25 برخې/ساعت | 101.25 برخې/ساعت |
| د لاندې د پروسس ظرفیت | 90 برخې / ساعت | 105 برخې / ساعت |
| د نهایی منل شوی حاصل اټکل شوی | ۹۶٪ | ۹۶٪ |
| اټکل شوی منل شوی محصول | 86.4 برخې/ساعت | 97.2 برخې/ساعت |
| اړین منل شوي محصول | 95 برخې / ساعت | 95 برخې / ساعت |
په ابتدايي سناریو کې، د ښکته جریان ظرفیت به د وروستي حاصل تخصیص څخه دمخه په هر ساعت کې 90 برخو ته حجره محدود کړي. د اټکل شوي منل شوي محصول به په هر ساعت کې 90 × 0.96 = 86.4 برخې وي، د اړتیا لاندې.
زه به بیا د لاندې جریان تنظیم ارزونه وکړم چې په ساعت کې د 105 برخو پروسس کولو وړتیا لري. د مولډینګ مرحلې سره بیا د اکمالاتو محدودیت ، اټکل شوی منل شوی محصول به په ساعت کې 101.25 × 0.96 = 97.2 برخې شي.
بیاکتل شوی محاسبه به په ساعت کې یوازې 2.2 برخې له هدف څخه زیاته وي. زه به دا د محدود پلان کولو سر خونې په توګه چلند وکړم ، نه د تصویب شوي تولید نرخ ثبوت. د نمایندګي حجرې محاکمه به لاهم د حقیقي دورې رامینځته کولو ته اړتیا ولري ، مداخلې ، د لاندې جریان فعالیت او منل شوي حاصلات.
دا پرتله کول به د انجینرۍ بیاکتنې ته د بشپړولو او تفتیش تنظیم په لور لارښوونه وکړي مخکې لدې چې د لوی بلو مولډینګ ماشین غوښتنه وکړي.
د ورته تولید ساحه پرتله کړئ
په هر پروپوزل کې ماشین، مولډ، د موادو چمتو کول، پای ته رسولو، تفتیش، ادغام او محاکمې لګښتونه جلا کړئ. د ماشین قیمت یوازې د بشپړ سیل قیمت سره مستقیم پرتله کیدی نشي. د منل شوي محصول او پروژې غوښتنې په مقابل کې د اضافي ظرفیت ارزونه؛ فکر مه کوئ چې یو لوی ماشین به د لاندې جریان خنډ لرې کړي.
د کینګل لپاره د موټرو برخې RFQ چمتو کړئ
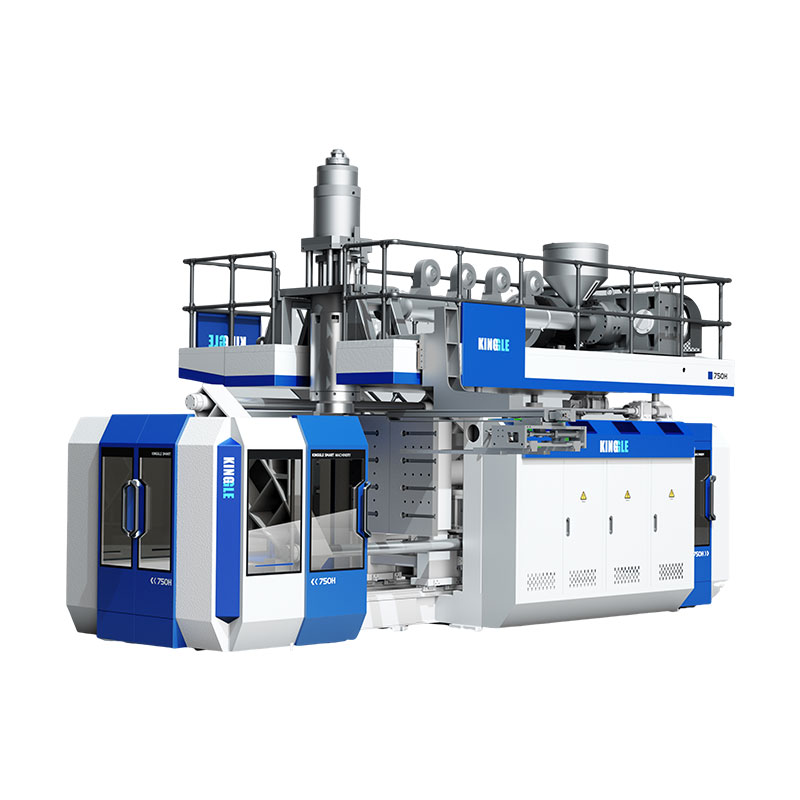
د کینګل خپاره شوي جمع کونکي پلیټ فارمونه د لومړني بحث لپاره د توضیحاتو حوالې چمتو کوي. دوی د فرضي ډکټ مثال یا د هرې اتوماتیک برخې لپاره اتوماتیک انتخابونه ندي. وړاندیز شوي مواد، مولډ او بشپړ تولید ساحه لاهم تخنیکي بیاکتنې ته اړتیا لري.
| د حوالې ساحه | KGB80A | KGB100B |
|---|---|---|
| اعلان شوي اعظمي کانټینر ظرفیت | 30 L | 120 L |
| د بندولو ځواک | 215 kN | 440 kN |
| د مولډ پلیټ اندازه، W × H | 750 × 860 mm | 1,200 × 1,200 mm |
| د مولډ اعظمي اندازه، W × H | 520 × 860 mm | 920 × 1,200 mm |
| د مولډ ضخامت | له 360 څخه تر 420 ملي میتر پورې | له 510 څخه تر 600 ملي میتر پورې |
| لیست شوي غوښتنلیک پیوستون | د موټرو پرزو پایپ لاینونه | د موټرو پرزې او د موټر ټانکونه |
جدول د لینک شوي کینګل محصول پا pagesو څخه غوره شوي ساحې بیا تولیدوي. د پلیټین اندازه او د مولډ اعظمي اندازه مختلف ساحې دي. نه هم د بشپړ حرکت لفافه، د درجې مشخص محصول، د سکشن ځانګړي پروسې یا د تیلو سیسټم تصویب تاییدوي. د وړاندیز شوي جوړونې لپاره د انٹرفیس ډراینګ او ترتیب غوښتنه وکړئ.

د بیاکتنې کڅوړه واستوئ، نه یوازې د غوښتل شوي ماشین حجم
- د 3D او 2D برخې نقاشي د بیاکتنې ، بشپړ شوي جیومیټري ، ډیټامس او جدي دیوال یا انٹرفیس اړتیاو سره.
- د ټاکل شوي رال درجه، د تولید تایید شوي ترکیب او اړونده پروسس لارښوونې.
- د برخې وزن، پلان شوي مولډ ترتیب، د موجوده اوزار کولو معلومات او وړاندیز شوي بشپړولو ترتیب.
- د اړتیا وړ منل شوي محصول د خپل وخت اساس، کلنۍ غوښتنې، د محصول مخلوط او د تفتیش اړتیاو سره.
- د سایټ شرایط او یو روښانه لیست چې څوک مولډ، مرستندویه، پای ته رسولو، تفتیش او ادغام چمتو کوي.
دا آخذې اجازه ورکوي چې د تخنیکي بیاکتنې پته مناسبه کړي، نه حل شوي اړتیاوې او د آزموینې شرایط مخکې له دې چې د ماشین ترتیب بشپړ شي.
په مکرر ډول پوښتل شوي پوښتنې
ایا هر اتومات هوایی ډکټ په دودیز بلو مولډینګ ماشین کې رامینځته کیدی شي؟
نه. جیومیټری، مشخص شوی رال، انٹرفیس او د اوزار کولو لاسرسی بیاکتنه. ځینې شکلونه د ځانګړي پیریسن ځای پرځای کولو ارزونه تضمینوي، د سکشن بلو مولډینګ یا یوځای شوي برخې. یو دودیز ماشین چې د ټیک آوټ روبوټ سره دی پخپله د دې رامینځته کولو وړتیا نه رامینځته کوي.
ایا د جمع کونکي حجم د اتومات برخې لپاره ماشین غوره کولو لپاره کافي دی؟
نه. د استفادې وړ شاټ غوښتنې، د موادو ځانګړي تحویلي، د مولډ نصب کول، د پرانیستلو ځای، اړین حرکتونه، د برخې لرې کول او د ښکته کولو کار هم بیاکتنې ته اړتیا لري. د اعلان شوي کانټینر حجم د سکرینینګ حواله ده، نه د غیر منظم تخنیکي برخې لپاره د بشپړ انتخاب طریقه.
ایا د HDPE ماشین یو مشخص انجنیري پلاستيکي درجې پروسس کولی شي؟
دا د موادو چمتو کولو، پلاستیک کولو، د سر اوزار کولو، کنټرولونو او وړاندیز شوي پروسې د درجې ځانګړي بیاکتنې ته اړتیا لري. د خپور شوي HDPE اخراج نرخ د بل رال سره محصول نه ثابتوي. ترتیب تایید کړئ او د مطلوب موادو سره د نمایندګۍ محاکمه پرمخ وړئ.
ولې یوه برخه کولی شي خپل وزن هدف پوره کړي مګر د دیوال ضخامت چیک کې ناکام شي؟
وزن ټوله برخه بیانوي، پداسې حال کې چې د ضخامت چک یو ځای اندازه کوي. مواد په ټول وزن کې د ورته بدلون پرته د سیمو ترمینځ په مختلف ډول ویشل کیدی شي. د ناکام شوي موقعیت نقشه وکړئ او د سمولو څرنګوالي پریکړه کولو دمخه اړونده توکي ، اوزار او پروسې شرایط وپلټئ.
ایا د ماشین FAT پاس کول د پیرودونکي تولید برخې تصویب بشپړوي؟
نه. FAT د موافقت شوي تجهیزاتو منلو ساحه پوښي. د بشپړې برخې تایید او د پیرودونکي تولید تصویب د دوی خپل پلي شوي شواهدو ته اړتیا لري. چیرته چې PPAP ته اړتیا وي، د پیرودونکي سپارښتنې او د تولید چلولو اړتیاوې تایید کړئ د دې پرځای چې د تجهیزاتو تحویل د تصویب په توګه چلند وکړي.
ایا د اتوماتیک بلو مولډینګ ماشین پیرود د ګمرک بلو مولډ شوي برخو سورس کولو په څیر دی؟
نهم. د تجهیزاتو تدارکات د تولید پروسې لپاره د ماشینونو، اوزار کولو انٹرفیس، ادغام او منلو ساحه پورې اړه لري. د بشپړ شوي برخو سرچینه کول د دې برخو تولید او تحویل لپاره د تولید کونکي مسؤلیت پورې اړه لري. روښانه کړئ چې د عرضه کونکو پرتله کولو دمخه د کومې ساحې غوښتنه کیږي.
د موټرو برخې تجهیزاتو بیاکتنې لپاره ، د نقاشۍ او موادو اړتیاوې له لارې واستوئد کنګل د اړیکو پاڼهیا بریښنالیکsales@kinggle.com. ټلیفون:+86-574-87103665. د شرکت معلومات په کې شتون لريکینګل د پاڼې په اړه.
ماشین ته د ژمنې کولو دمخه د تولید لاره تصویب کړئ
د برخې او موادو سره پیل کړئ، د جوړولو لاره تنظیم کړئ، او انځور په واضح تجهیزاتو او اعتباري اړتیاو بدل کړئ. بیا د منل شوي برخې حد کې بشپړ وړاندیزونه پرتله کړئ. یو لازمي فټ ستونزه حل ته اړتیا لري؛ یو ګړندی دوره یا د پیرود ټیټ نرخ نشي کولی دا بند کړي.