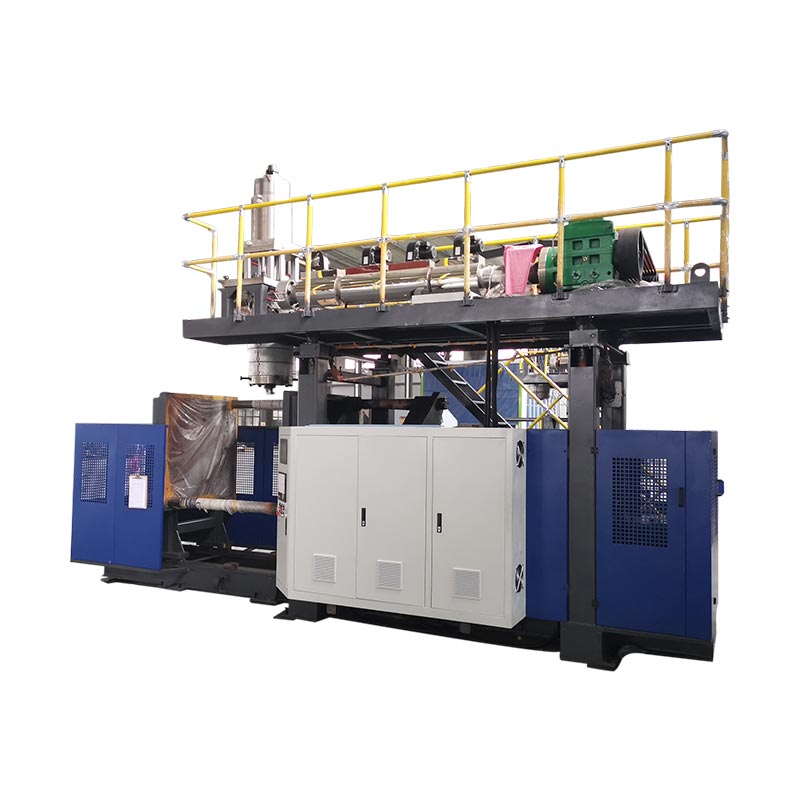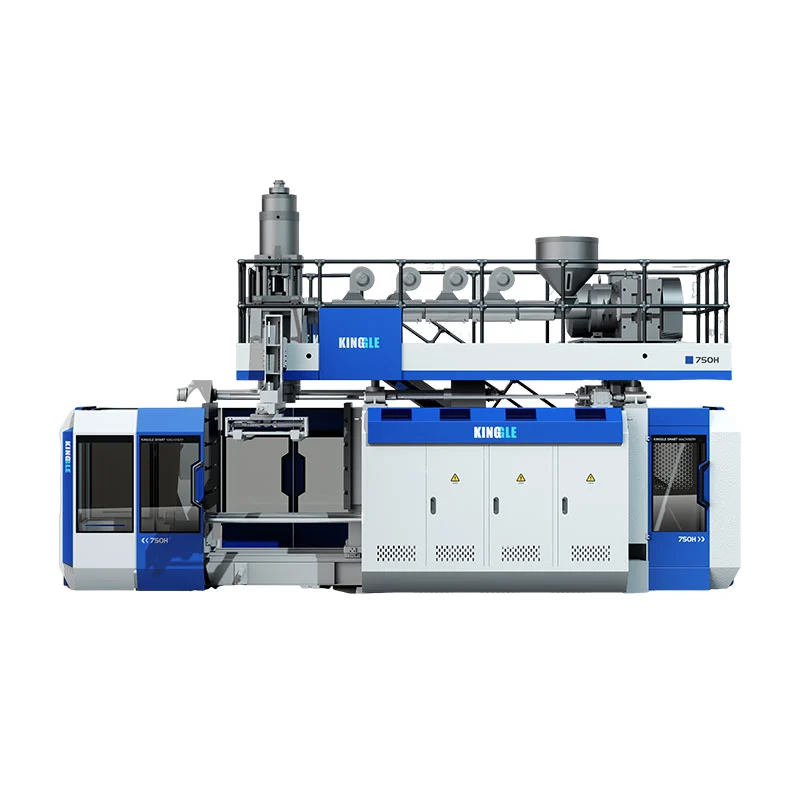
د بلو مولډینګ ماشین بدلون یوازې هغه وخت بشپړیږي کله چې نوی مولډ ، د موادو لاره ، اوزار کول ، ترکیب او د ښکته جریان تنظیم په سمه توګه وپیژندل شي او نوې برخه خپل ټاکل شوي چیکونه تیر کړي.د اتوماتیک سایکل پیل کول یو منځنی پړاو دی، نه د بشپړیدو ثبوت. ترټولو خوندي او ګړندۍ عملي میتود دا دی چې د ودریدو دمخه هرڅه ممکن چمتو کړئ ، د افشا شوي کار لپاره خطرناک انرژي جلا کړئ ، په کنټرول شوي ترتیب کې دندې تنظیم کړئ او د لومړي منل شوي تولید کړکۍ ته وخت اندازه کړئ ، د منلو تعریف سره ، د لیږد ضایع کول ، مسؤل تصویب کونکی او اړین شواهد ثبت شوي مخکې له دې چې ټیم د کنټرول شوي او موندلو وړ تولید بیس لاین څخه راتلونکی تولید کمپاین پیل کړي.

اصطلاحي یادونه:د تولید ټیمونه ممکن دا کار د اخراج بلو مولډینګ ماشین بدلون ، د بلو مولډینګ مولډ بدلون ، مولډ سویپ ، د وسیلې بدلون ، د بوتل لاین بدلون ، د بلو مولډینګ رنګ بدلون ، د بلو مولډینګ رال بدلون یا د بلو مولډینګ ترکیب بدلون په توګه تشریح کړي. دا لیبلونه یو ځای کیږي، مګر دوی تل ورته ساحه نه تشریح کوي. د کار بسته باید په سمه توګه بیان کړي چې کوم فزیکي، مادي، ډیجیټل او د ښکته جریان عناصر به بدلون ومومي.
پنځه پریکړې چې بدلون کنټرولوي
- د پای ټکی د منل شوې برخې او مستحکم تولید کړکۍ په توګه تعریف کړئ.
- هر بدل شوی توکي وپیژنئ: مولډ، ډایډ اوزارینګ، بلو پن، رال، رنګ، ترکیب او د ښکته کیدو تجهیزات.
- تایید، سټینګ او اسناد د بند شوي ماشین کړکۍ بهر چیرته چې خوندي وي انتقال کړئ.
- مخکې له دې چې څوک د خطر سره مخ شوي سیمې ته ننوځي مخکې له دې چې د سایټ اجازه ورکړل شوې خطرناکه انرژي پروسیجر وکاروئ.
- تصویب شوی ترتیب او شواهد ثبت کړئ نو راتلونکی دوره د کنټرول شوي بیس لاین څخه پیل کیږي.
| ډومین بدل کړئ | څه باید د نوي دندې سره سمون ولري | شواهد بیا پیل کړئ | عادي پټ انحصار |
|---|---|---|---|
| مولډ او انٹرفیسونه | سمه بیاکتنه، پورته کول، کولنګ، بلو-پین/کور او ټیک آوټ اړیکې | کنټرول شوي لاسي حرکت او د لیک څخه پاک اړیکې | د نلی روټینګ، د سینسر موقعیت یا د ښکته جریان پاکول |
| د مرۍ او پاریسون وسیلې | د وسیلې پیژندنه ، میخانیکي موقعیت او کیلیبریشن تصویب شوی | مستقیم، باثباته پیرسن د مولډ لپاره موقعیت لري | د اوزار کولو فایل د نصب شوي هارډویر سره سمون نه لري |
| مواد او رنګ | د رال درجه سمه، لاټ، ماسټر بیچ او د ریګرینډ قاعده تصویب کړه | پاک، یو شان خټکی او د موندلو وړ موادو لیږد | زاړه رال یا رنګ د مینځلو او خټکی په لارو کې پاتې کیږي |
| ترکیب او کنټرول | د نصب شوي محصول کڅوړې لپاره د ترکیب بیاکتنه خپره شوې | قومانده او حقیقي دولت د کنټرول شوي دورې له لارې موافق دي | د زاړه محصول ارزښت د خوندي شوي ترکیب څخه بهر ژوندی پاتې کیږي |
| برخه او کرښه منل | نقاشي، بصري حد، وزن، دیوال، ابعاد او فعالې ازموینې | پرله پسې یا د وخت پر بنسټ د منلو کړکۍ تعریف شوې | تریمر، لیک ټیسټر، کنویر یا پیک آوټ اوس هم زوړ SKU کاروي |
بدلون یوازې هغه وخت بشپړیږي کله چې نوی بوتل تصویب شي
نباتات اکثرا دا کلمه کارويبدلوند څو مختلفو پیښو لپاره. یو څارونکی کولی شي ساعت ودروي کله چې نوی مولډ بند شي. بل ممکن دا ودروي کله چې لومړی اتوماتیک دوره پیل شي. کیفیت ممکن بشپړتیا د لومړۍ برخې په توګه تعریف کړي چې تفتیش تیریږي ، پداسې حال کې چې تولید ممکن د منل شوي برخو دوامداره چلولو ته اړتیا ولري. دا تعریفونه مختلف شمیرې تولیدوي، نو د بدلون د وخت پرتله کول بې معنی دي تر هغه چې د پیل نقطه او پای ټکی ټاکل شوی وي.
د استخراج بلو مولډینګ لاین لپاره ، د ګټور پیل نقطه د وتلو دندې وروستۍ منل شوې برخه ده. یو ګټور پای ټکی د راتلونکي کار لپاره د تولید لومړۍ منل شوې کړکۍ ده. نبات باید دا کړکۍ تعریف کړي. دا کیدای شي د پرله پسې برخو یو ټاکلی شمیر وي، په ثابت شرایطو کې یو ټاکل شوی وخت یا په سټیشنونو، غارونو یا مړو ځایونو کې د نمونې کولو قاعده. اړتیا د کنټرول شوي محصول یا پروسې مشخصاتو پورې اړه لري ، نه د آپریټر په حافظه کې.
دا تعریف هغه کار افشا کوي چې یوازې د مولډ میټریک پټوي. راتلونکی محصول ممکن یو بل ډای یا مینډریل، بلو پن، د غاړې تولینګ، اصلي حرکت، د پیریسن پروفایل، رال، رنګ، ریګرینډ قاعده، د لیک ازموینې برنامه، د ټرمینګ فکسچر، لیبل، لیږدونکي لارښود یا د بسته کولو نمونې ته اړتیا ولري. حتی کله چې فزیکي مولډ نصب پاتې شي ، د موادو او ترکیب لیږد لاهم د بشپړ پلاستيکي بوتل تولید بدلون کیدی شي.
پایله په څلورو مرحلو کې جلا کړئ: د ماشین بندولو وخت، د لومړي جوړ شوي برخې لپاره وخت، د لومړۍ منل شوې برخې لپاره وخت او د تولید منل شوي کړکۍ ته وخت. د ریکارډ تنظیم کول د دې وختونو تر څنګ مقدار ردوي او پاکوي. دا ژمنه نه کوي چې هر شمیر به راټیټ شي. دا زیان ښکاره کوي او د ګړندي بیا پیل کیدو مخه نیسي چې د بریالي وتلو بلو مولډینګ ماشین بدلون په توګه راپور ورکول کیږي کله چې د ښکته جریان لاین یا کیفیت دروازه لاهم برخې ردوي.
مخکې له دې چې ماشین ودریږي د نوي محصول کڅوړه پلان کړئ
بدلون باید د معلوماتو چک په توګه پیل شي پداسې حال کې چې بهر ته تلونکې دنده لاهم روانه ده. یو خپور شوی د کار پاکټ جوړ کړئ چې د برخې نقشه او بیاکتنه پیژني، د رال درجه، ماسټر بیچ، اجازه ورکړل شوي ریګرینډ، د هدف برخې وزن، مهم ابعاد، د دیوال ضخامت ځایونه، بصري معیارونه، فعال ازموینې او تمه شوي بسته بندۍ. مولډ، ډای اوزارینګ، بلو پن، داخل کړئ، د وتلو او ښکته کولو فکسچر پیژندنه اضافه کړئ. که دوه توکي یو ګډ نوم شریک کړي، دوامدار IDs یا د بیاکتنې کنټرول شوي عکسونه وکاروئ ترڅو د تنظیم ټیم د ظاهري له مخې غوره نه کړي.
کنګل خپور کړد پلور بهیرله پیرودونکو څخه غوښتنه کوي چې د ماشین حل غوره کولو دمخه د محصول عکسونه یا نقاشي ، وزن ، اندازه ، مواد ، ضخامت ، محصول او کیمیاوي مقاومت اړتیاوې چمتو کړي. ورته آخذه کټګورۍ د وروستیو بدلونونو په جریان کې ارزښت لري ځکه چې دوی د ماشین ترتیب د هغه برخې سره نښلوي چې باید تولید شي. د تولید کڅوړه باید د اصلي تفتیش څخه ډیر مشخص وي او باید د اصلي ماشین ، مولډ او موادو ترکیب لپاره یوازې تصویب شوي ارزښتونه ولري.
راتلونکی مولډ او تصدیق شوي مرستندویه توکي په ټاکل شوي ساحه کې پرته له دې چې د وتلو، ساتنې یا موادو جریان خنډ شي. د پورته کولو نقطې او د نبات د لفټ پلان وګورئ، مګر د مولډ د نومول شوي اندازې څخه د پورته کولو ظرفیت مه اخلئ. ډاډ ترلاسه کړئ چې د یخولو اتصالونه ، د هوا اتصالونه ، سینسرونه ، کیبلونه او فاسټینر شتون لري او په سمه توګه پیژندل شوي. د پاکو موادو سمبالولو تجهیزات او جلا شوي کانټینرونه د وتلو رال، لیږد موادو او رد شوي برخو لپاره چمتو کړئ. که چیرې په لیک کې ټریمر، لیک ټیسټر، لیبلر یا لیږدونکی شامل وي، د هغې ترکیب شامل کړئ او د ورته چمتووالي بیاکتنې کې برخې بدل کړئ.
د وروستۍ زړې برخې دمخه د لنډ چمتووالي پریکړه وکړئ. د مولډ سیټر د وسیلې کولو او پورته کولو چمتووالی تاییدوي ، د موادو اداره کول سمې لارې او پاکې لارې تاییدوي ، آپریټر د ترکیب لاسرسي تاییدوي ، ساتنه هر ټاکل شوي کار تاییدوي ، او کیفیت د نمونې پلان تاییدوي. که چیرې یو اړین توکي ورک وي، د عملي کیدو په وخت کې د وتلو دنده پریږدئ. د پلان شوي تمځای څخه دمخه د ستونزې کشف کول د خوندیتوب شارټ کټ اخیستو پرته د چمتووالي وخت ته بدلوي.
د مولډ یا اوزار کولو کار دمخه خطرناک انرژي کنټرول کړئ
د بلو مولډینګ مولډ بدلون کولی شي خلک د کلیمپ حرکت ، حرکت کولو پلاټینونو ، بلو پنونو ، کټرونو ، روبوټونو ، هیدرولیک فشار ، نیوماتیک فشار ، بریښنا انرژي ، ګرم پولیمر او تودوخې وسیلې ته افشا کړي. د عادي تمځای تڼۍ فشارول د خطر زون دننه د کار لپاره خوندي حالت نه رامینځته کوي. ګمارونکی باید وټاکي چې کوم کارونه خدمت یا ساتنه ده، د انرژي ټولې سرچینې وپیژني او د روزل شوي او مجاز پرسونل له لارې د سایټ د ماشین ځانګړي انرژي کنټرول طرزالعمل پلي کړي.
د متحده ایالاتو د کار ځایونو لپاره،OSHA 29 CFR 1910.147د خدمت کولو او ساتنې پته چیرې چې غیر متوقع انرژي ورکول ، پیل کول یا ذخیره شوي انرژي خوشې کول ممکن یو کارمند ټپي کړي. دا د انرژی کنټرول پروګرام ته اړتیا لري، مستند شوي پروسیجرونه چیرې چې پلي کیږي، روزنه او دوره ایز تفتیش.OSHA 29 CFR 1910.212د ماشین ساتنې عمومي اړتیا چمتو کوي. د متحده ایالاتو څخه بهر نباتات باید قوانین، معیارونه او د کار ګمارونکي کړنالرې تعقیب کړي چې د دوی په ځای کې پلي کیږي.
د بدلون پلان باید هغه دندې هم په ګوته کړي چې د ازموینې یا موقعیت لپاره لنډمهاله انرژي ته اړتیا لري. دا د اصلاح کولو اجازه نلري. مسؤل ګمارونکی باید د پاکولو وسیلو او خلکو لپاره د مطابقت ترتیب تعریف کړي ، یوازې د اړتیا وړ انرژي بحال کړي ، ازموینه ترسره کړي ، د اړتیا په وخت کې بیا انرژي کم کړي او د افشا شوي کار بیا پیل کیدو دمخه د کنټرولونو بیا پلي کول. یوه سپکه پرده، تړل شوې دروازه یا بیړني تمځای کیدای شي نورمال عملیات خوندي کړي، مګر دا باید په ناڅاپي ډول د خطرناکې انرژۍ د تطبیق وړ پروسې لپاره د بدیل په توګه ونه ګڼل شي.
تجهیزات د خلکو په څیر په احتیاط سره خوندي کړئ. کینګل کوربه دید اتوماتیک بلو مولډینګ ماشین عملیاتو لارښودخبرداری ورکوي چې د بلو-پین حرکت باید د مولډ خلاص حالت سره همغږي وي او د پلیټ فارم او ډیډ سر موقعیت دندې تشریح کوي. دقیق انٹرفیس او د خوندي حرکت منطق د ماډل ، اختیارونو او سافټویر نسخې له مخې توپیر لري. له همدې امله، د تنظیم کولو ټیم باید د ماشین لپاره ځانګړي اجازه ورکړل شوي حرکتونه د تمدید دمخه د دوی د کشف کولو پرځای وپیژني پداسې حال کې چې تعلیق شوي مولډ یا افشا شوي وسیله شتون لري.
په مولډ، موادو او کنټرولونو کې یو کنټرول شوی ترتیب پرمخ وړئ
لاندې اته مرحلې ترتیب په قصدي ډول د کنټرول جریان په توګه لیکل شوی ، نه یو نړیوال میخانیکي کړنلاره. د مولډ لرې کولو تفصيلي مرحلې ، د فاسټینر ارزښتونه ، د نلی میتود ، د تودوخې تودوخې محدودیتونه او د ازموینې حرکتونه باید د ریښتیني ماشین ، مولډ او نبات لارښوونو څخه راشي. د یو عام ترتیب ارزښت دا دی چې دا عملیات، اوزار، ساتنه، مواد او کیفیت ورته ورته لاسوندونه ورکوي.
-
د وتلو دنده خوشې کړئ.وروستی منل شوی زوړ برخه وپیژنئ، د اړتیا وړ پروسې ریکارډ خوندي کړئ او د وتلو رال، لیبلونه او د کار په بهیر کې پخلی کړئ. که چیرې د نبات د کنټرول پلان اړتیا ولري یوه منل شوې نمونه وساتئ.
-
په منظور شوي حالت کې ودریږئ.د ماشین او رال بندولو لارښوونې تعقیب کړئ. د ګرمې استوګنې او موادو لپاره حساب وکړئ چې په هاپر، ایسټروډر، سر یا جمع کونکي کې پاتې دي د دې په ځای چې فرض کړئ چې یو نورمال وقفه د رال بدلون لپاره مناسبه ده.
-
د ښکاره کار لپاره جلا کول.مجاز پرسونل د سایټ خطرناکه انرژي او لفټ طرزالعملونه پلي کوي. انزوا تصدیق کړئ او ذخیره شوي هیدرولیک ، نیوماتیک ، جاذبه او تودوخې انرژي په ګوته کړئ مخکې لدې چې څوک ټاکل شوي خطر زون ته ننوځي.
-
د وتلو اجزاو لرې کول او ساتنه.د دوی کنټرول شوي لارښوونو سره مولډ او اړونده وسیلې منقطع کړئ ، پورته کړئ او ذخیره کړئ. د پاکو اتصالونو کیپ یا ساتنه وکړئ او زیانونه ثبت کړئ ، لیک یا غیر معمولي پوښ د دې پرځای چې بلې منډې ته تیر کړئ.
-
عام انٹرفیسونه معاینه کړئ.د پورته کیدو مخونه، د سمون ځانګړتیاوې، یخ کول او هوا پیوستون، سینسرونه، کیبلونه او د لاسرسي وړ ساتل شوي ساحه وګورئ. د پټ انٹرفیس ستونزه کولی شي نوي مولډ تعقیب کړي او د ترکیب غلطۍ په څیر ښکاري.
-
تایید شوی راتلونکی کڅوړه نصب کړئ.فزیکي IDs د خوشې شوي دندې پاکټ سره مل کړئ. د پینچ، تودوخې او حرکت خطرونو څخه د مخنیوي لپاره د روټ اتصالونه، بیا د ټاکل شوي نصب او ارتباط چک بشپړ کړئ.
-
د اجازې له لارې دندې بحال کړئ.پرسونل او وسایل پاک کړئ، ساتونکي بیا نصب کړئ، د بیا ځواکمن کولو تصویب شوي پروسې تعقیب کړئ او په کنټرول شوي شرایطو کې اجازه ورکړل شوي لارښود حرکتونه ثابت کړئ. د دې امر تایید کړئ، فیډبیک او فزیکي حرکت موافق دي.
-
مواد معرفي کړئ او محصول ته وړتیا ورکړئ.د منظور شوي رال یا رنګ لیږد بشپړ کړئ، خپور شوی ترکیب بار کړئ، د تشخیص برخې جوړ کړئ، په یو وخت کې یو ثابت دلیل سم کړئ او یوازې د تعریف شوي منلو کړکۍ له تیریدو وروسته تولید خوشې کړئ.
د مرحلې مالک باید هر لاسوند لاسلیک یا په ډیجیټل ډول ومني. دا کوچنی کنټرول د مبهم بیاناتو مخه نیسي لکه "مولډ چمتو دی" کله چې یخ کول وصل شوي ندي ، یا "ترکیب بار شوی" کله چې یو معاون وسیله لاهم پخوانی SKU لري. دا دا هم ښیې چې وخت په حقیقت کې چیرته ورک شوی و: د واک لپاره انتظار کول، د هارډویر موندل، د انٹرفیس سم کول، د زاړه رنګ پاکول، د پیریسن ثبات یا د کیفیت ازموینه تکرار کول.
د وسیلې اړیکې په اړه د نورو توضیحاتو لپاره ، کینګل وکاروئد اخراج بلو مولډینګ مولډ ډیزاین لارښود. د بند شوي ماشین څخه تولید ته د کنټرول شوي بیرته راستنیدو لپاره ، وکاروئد بلو مولډینګ ماشین پیل کولو چک لیست. دا مقالې انفرادي مرحلې پراخوي؛ دا د بدلون پاڼه د یوې تصویب شوي دندې څخه بل ته د کراس-فعالي لاسوند ملکیت لري.
د رال او رنګ بدلون د مادي لارې پریکړې په توګه چلند وکړئ
د بلو مولډینګ موادو بدلون هغه وخت بشپړ شوی نه وي کله چې بل کڅوړه هاپر ته ورسیږي. بهر ته روان رال یا رنګ ممکن د لیږدونکي لینونو، لوډرانو، هپپرونو، بلیډرانو، فیډ حلقو، سکرو او بیرل، اډاپټرونو، د اخراج سر، د جمع کولو جریان لارو او د ډای اوزار کولو کې پاتې شي. د لیږد پلان باید په ګوته کړي چې د دې حجمونو څخه کوم یو پکې شامل دي او چیرې چې مخلوط یا غیر رنګ مواد به راټول شي. دا باید دا هم په ګوته کړي چې ایا د لیږد توکي ممکن بیرته ترلاسه شي، باید قرنطین شي یا باید د نبات د موادو قواعدو سره سم له مینځه یوړل شي.
د رال عرضه کونکي لخوا تصویب شوي بندول ، پیل او پاکولو لارښود او همدارنګه د ماشین لارښوونې تعقیب کړئ. فکر مه کوئ چې د نړیوال پاکولو مواد، تودوخې یا مقدار د هر پولیمر، رنګ کولو او اخراج سیسټم لپاره کار کوي. له طبیعي څخه تیاره موادو ته بدلون له تیاره څخه طبیعي ته د لید مختلف ستونزه وړاندې کوي. د ورته پولیمر درجې ترمینځ بدلون لاهم کولی شي د خټکي ځواک ، پړسوب ، یخولو او پیریژن چلند بدل کړي. د پولیمر کورنیو تر مینځ بدلون ممکن ډیر مشخص مطابقت او تخریب بیاکتنې ته اړتیا ولري. کینګلHDPE په مقابل کې د PP بلو مولډینګ لارښودتشریح کوي چې ولې برخه، پروسې او د اعتبار کڅوړه باید د ساده بدیل په توګه د موادو نوم درملنه کولو پر ځای له سره غور وشي.
LyondellBasell'sد بلو مولډینګ ستونزې حل کولو لارښودد بهر ککړتیا او تخریب شوي رال د ډیل لاینونو ، سټریک کولو ، غیر رنګ ذرات او سوري سرچینو په توګه پیژني. دا په ځانګړي ډول د موادو اداره کولو کور ساتنې ته اشاره کوي ، ککړ شوي ریګرینډ ، د رالونو ترمینځ ضعیف پاکول او د ممکنه مرسته کونکو په توګه ضعیف بند یا د پیل تمرین. دا تشخیصي اړیکې دي، نه د کینګل عملیاتي سایټونه.
په لاسوند کې مثبت مواد پیژندنه رامینځته کړئ. د رال عرضه کوونکي، درجه، لاټ، ماسټر بیچ، تناسب، د ریګرینډ سرچینه او هغه وخت چې نوی مخلوط د فیډ سیسټم ته ننوځي ثبت کړئ. د اړتیا په وخت کې د ساتلو نمونو سره لیبلونه یا بارکوډ ریکارډونه وساتئ. که چیرې لومړۍ نوې برخې تور داغونه، لکۍ یا د رنګ لیږد وښيي، د مهال ویش او د موادو لار ریکارډ د ککړتیا یا تخریب څخه د وړاندوینې وړ لیږد توپیر کې مرسته کوي. دد اخراج بلو مولډینګ نیمګړتیاو لارښودد نښې څخه تر شواهدو پراخه اندازه چمتو کوي.
د زاړه محصول انګیرنې واردولو پرته ترکیب بحال کړئ
یو خوندي شوی ترکیب یوازې هغه وخت ګټور دی کله چې د هغې هویت او ساحه روښانه وي. راتلونکی ریکارډ باید د محصول بیاکتنه، مولډ او اوزار کولو ترکیب، د رال درجه، اړونده کنټرولر فایل، د تایید حالت او وروستۍ تایید شوې نیټه بیان کړي. د لاسرسي حقونه باید د خپریدو تولید ترکیبونه د پراختیایی محاکمو څخه توپیر وکړي. د فایل پورته کولو دمخه، آپریټر باید تایید کړي چې د فزیکي ماشین حالت د فایل سره سمون لري د دې پرځای چې د نسخې نوم د ثبوت په توګه وکاروي چې هارډویر سم دی.
د ترکیب ساحه په سیسټمونو ویشل کیدی شي. اصلي HMI ممکن د مولډ خلاص او نږدې موقعیتونه ، د حرکت سرعت ، ځنډ ، د ضربې وخت ، د یخ کولو وخت ، د اخیستلو منطق او د فعالیت انتخابونه ولري. یو جلا دیوال ضخامت کنټرولر ممکن د شاټ یا سایکل معلومات ، د فاصلو ارزښتونه او د پیریسن پروفایل وساتي. د ښکته جریان تجهیزات ممکن د تریمینګ ، لیک ازموینې یا لیږدونکي تنظیمات وساتي. کینګل کوربه دید Moog DigiPack III لارښودتشریح کوي چې زیرمه شوي کانټینر فایلونه کولی شي برنامه شوي پیریسن پروفایل او د اوزار کولو کیلیبریشن معلومات شامل کړي. دا دا هم وايي چې دقیق ډی - ګپ اوزارینګ کیلیبریشن مهم دی کله چې له یو کانټینر څخه بل ته بدل شي.
دا شواهد د یو حیاتي قاعدې ملاتړ کوي: د سافټویر فایل له هغه وسیلې څخه جلا مه کوئ چې دا د کار کولو لپاره کیلیبریټ شوی و. ورته کنټرولر لارښود یادونه کوي چې د مولډ بدلون ممکن د ډی - ګپ اوزار کولو بدلون ته هم اړتیا ولري. هغه فایل چې یو منل شوی کانټینر یې د یو ډای ، مینډریل او کیلیبریشن سره تولید کړی د دې توکو بدلیدو وروسته په اوتومات ډول اعتبار نلري. چیرته چې نبات د ماسټر ترتیباتو تصویب کړی وي، بار شوي بیاکتنه د خوشې شوي ریکارډ سره پرتله کړئ او په قصدي ډول کوم توپیر مستند کړئ. د لومړۍ برخې د جوړولو پرمهال ماسټر مه لیکئ.
یوازې د ماشین ځانګړي طرزالعمل لخوا اجازه ورکړل شوي حرکتونو ثابتولو لپاره لارښود یا تنظیم کولو حالت وکاروئ. د اتوماتیک بایسکل چلولو دمخه د مولډ پاکول ، بلو پن یا اصلي اړیکه ، د مړ سر او پلیټ موقعیت ، د وتلو لاره ، ساتونکي او فیډبیک تصدیق کړئ. د کینګل د عملیاتو لارښود لارښود دندې تشریح کوي او خبرداری ورکوي چې د بلو پن حرکت باید د خلاص مولډ سره همغږي شي. ځکه چې انٹرفیس او اختیاري دندې توپیر لري، دد HMI تنظیمات او د الارم لارښودباید د دقیق ماشین لارښود سره ولوستل شي نه دا چې د بدیل په توګه وکارول شي.
کله چې ټوننګ پیل شي، د بیان شوي دلیل لپاره یو کنټرول شوی متغیر بدل کړئ، زاړه او نوي ارزښتونه ثبت کړئ، او د قضاوت کولو دمخه د پروسې ځواب ته انتظار وکړئ. د پاریسون توزیع، د برخې وزن، د اخراج چلند، یخ کول او د مولډ موقعیت متقابل عمل. دد پاریسون پروګرام کولو لارښودتشریح کوي چې څنګه پروفایل د اندازه شوي دیوال موقعیتونو سره وصل کړئ د دې پرځای چې یوازې د ظهور له مخې د مسمو نقطو په ځای.
د بدلون بریالیتوب اندازه کولو دمخه لومړۍ برخې تایید کړئ
لومړۍ تړل شوې برخه یوازې یوې پوښتنې ته ځواب ورکوي: کرښه کولی شي یو څه رامینځته کړي. دا نه ثابتوي چې برخه د انځور کولو، فعال یا پروسې اړتیاوې پوره کوي. لومړنۍ ټوټې د تشخیصي نمونو په توګه درملنه وکړئ. دوی د ترتیب، وخت، سټیشن، غار یا ډیوټ آوټ لیټ سره سم په نښه کړئ. دوی په کافي اندازه په ترتیب کې وساتئ ترڅو وګورئ چې ایا پروسه بدلیږي ، تیریږي یا د اړخ ځانګړي نیمګړتیا تکراروي.
د هویت او ناخالص حالت سره پیل کړئ. سمه برخه او بیاکتنه، رال او رنګ، د غاړې یا انٹرفیس جیومیټری، بشپړ جوړښت، د تریمیم لار او ښکاره زیان تایید کړئ. بیا د برخې وزن ، دیوال توزیع ، مهم ابعاد ، ظاهري او اړین فعالیت ازموینو لپاره کنټرول شوي پلان پلي کړئ. لیک، غورځول، فشار، بار، کیمیاوي مقاومت یا فټ ازموینې د محصول ځانګړي دي؛ یوازې هغه شامل دي چې د پیرودونکي انځور، معیاري یا تایید پالن لخوا اړین دي. د نړیوال زغم یا نمونې شمیره مه ایجادوئ.
د منلو نمونه باید د اصلي تولید تنظیم استازیتوب وکړي. په دوه ګونی سټیشن ماشین کې، دواړه خواوې نمونه کړئ. په څو-سر یا څو-قحطه ترتیب کې، د سر یا غار هویت خوندي کړئ نو اوسط نشي کولی یو ناکام محصول پټ کړي. که د ښکته جریان ټریمر یا لیک ټیسټر د پلور وړ برخې پروسې برخه وي ، نو دا تجهیزات هم وړ کړئ. یو بوتل چې په مولډ کې تیریږي مګر د تری کولو وروسته ناکام کیږي د تولید منل شوې پایله نه ده. دد فابریکې منلو ازموینې لارښودښیې چې څنګه محصول ، پروسې او ازموینې شواهد د بار وړلو دمخه یوځای تړل کیدی شي؛ د تولید د بدلون په جریان کې د ورته تعقیب اصول پلي کیږي.
ساتونکي، فیډبیک، اسانتیاوې، لارښود حرکتونه او د موادو جریان د تصویب شوي ترتیب سره موافق دي.
پیژندل شوي نمونې ډراینګ، بصری، ابعادي، دیوال او فعال اړتیاوې چې پلي کیږي تیریږي.
د نبات ټاکل شوی پرله پسې یا د وخت پر بنسټ د تولید کړکۍ د ټولو اړوندو محصولاتو څخه تیریږي.
کرښه یوازې د نبات ټاکل شوي واک له لارې خوشې کړئ. منل شوي نمونې او د ترکیب بیاکتنه چې دوی یې تولید کړي ثبت کړئ. که چیرې پروسه د خپل وړ حد پریښودو پرته تصویب شوي کړکۍ ته ونه رسیږي، د تنظیماتو زیاتوالی ودروي او د اوزار، اسانتیاو، موادو، ماشین حالت یا اصلي پروسې ډیزاین وپلټئ. کینګلد کارونې اړتیاو لارښودد ماشین ترتیب کولو ستونزه د بې ثباته هوا، اوبو یا بریښنا رسولو څخه جلا کولو کې مرسته کوي.
د تمځای څخه بهر د تیاری په حرکت کولو سره د بدلون وخت کم کړئ
ترټولو خوندي فرصت معمولا د رنچ کار ګړندی ندی. دا د هغه کار له منځه وړل دي چې باید د بند کړکۍ دننه نه وي. د ثبت شوي بدلون بیاکتنه وکړئ او هر ځنډ طبقه بندي کړئ: د مولډ انتظار کول، د بیاکتنې تصدیق کول، د نلی موندل، د موادو کانتینر پاکول، د فایل ډاونلوډ کول، د ازموینې فکسچر موندل، کیفیت ته انتظار کول یا د خراب شوي پیوستون سمول. ډیری دا دندې د وروستي منل شوي زاړه برخې دمخه بشپړ یا تایید کیدی شي ، په دې شرط چې چمتووالی د تولید یا ساتنې سره مداخله ونه کړي.
د هرې تکرار شوي محصول کورنۍ لپاره د چلولو لپاره چمتو کټ جوړ کړئ. پدې کې د تایید شوي پیوستون نقشې، خوندي شوي فاسټینرونه، لیبل شوي هوزونه، سینسر بریکٹونه، د تایید شوي نسخې حوالې، د نمونې پلانونه او د الندې بدلون برخې شاملې کیدی شي. د بصری پیژندنې څخه کار واخلئ کوم چې د هټۍ چاپیریال ژوندی پاتې کیږي. مولډونه او اوزار ذخیره کړئ ترڅو د پورته کولو نقطې او د پیوستون مخونه د لاسرسي وړ او خوندي پاتې شي. یو کټ باید لټون او تفسیر کم کړي؛ دا باید هیڅکله بدیل ونه هڅوي کله چې یو کنټرول شوی توکي ورک وي.
یوازې د انجینرۍ بیاکتنې وروسته انٹرفیس معیاري کړئ. د نلی مناسب ځایونه، د نښلونکي پیژندنه، د پورته کولو حوالې او د ترکیب نوم ورکول کولی شي د پریکړې وخت کم کړي، مګر دوی باید د فشار، تودوخې، جریان، حرکت او خوندیتوب اړتیاو سره سمون ولري. که چیرې د چټک بدلون ځانګړتیا په پام کې ونیول شي، د بشپړ سیسټم ارزونه وکړئ، پشمول مثبت تالاشۍ، فیډبیک، لیک، ساتنه، د غلطۍ ثبوت کول او د سایټ د خطر ارزونه. د سرعت پروژه په غیر مستند شوي هارډویر ترمیم کې مه بدلوئ.
په یو وخت کې د یو پرمختګ غوره کولو لپاره د بدلون ریکارډ وکاروئ. که د رنګ پاکول غالب وي، د موادو روټینګ او د تصویب شوي پاکولو ستراتیژي پلټنه وکړئ. که سمون حاکم وي، د ذخیره کولو، د موندلو ځانګړتیاوې او د مولډ حالت معاینه کړئ. که د لومړۍ برخې ټوننګ غالب شي، د ترکیبونو اداره کول، د وسیلې کیلیبریشن او پروسس شواهد. که د کیفیت انتظار حاکم وي، د مرحلې څخه مخکې حساب شوي ګیجونه او مشخص کړئ چې څوک کولی شي دنده خوشې کړي. هدف د تکرار وړ لومړی منل شوی تولید کړکۍ ده ، نه د ریکارډ ترتیب کولو وچ بدلون وروسته د سکریپ لخوا.
د ساتنې کار هم باید په واضح ډول پلان شي. بدلون کولی شي تفتیشونو ته لاسرسی چمتو کړي ، مګر د دندو ترکیب ساحه ، خلک او د انرژي کنټرول اړتیاوې بدلوي. د کارولود مخنیوي ساتنې چک لیستپریکړه کول چې په پلان شوي مداخله کې څه شی دی. د ساتنې موندنې د محصول تنظیم کولو بدلونونو څخه جلا وساتئ ترڅو د تکراري تجهیزاتو ستونزې څرګندې پاتې شي.
د بدلون ریکارډ جوړ کړئ چې راتلونکی منډې اسانه کوي
یو ګټور ریکارډ د بشپړولو لپاره کافي لنډ دی او د رن بیارغونې لپاره کافي مشخص دی. د هویت سره پیل کړئ: نیټه او وخت، ماشین، د وتلو او راتلونکی محصول بیاکتنې، د مولډ او اوزار کولو IDs، د موادو درجې او لوټونه، د ترکیب بیاکتنې، د ټیم غړي او د خوشې کولو واک. د وخت ټاکل شوي څلور ټکي اضافه کړئ، د پاکولو موادو اندازه یا وزن، تنظیم کول رد او ساتل شوي محصول. که چیرې نبات نشي کولی یو ساحه په معتبر ډول اندازه کړي، د اټکل کولو پر ځای یې د شتون په توګه لیبل کړئ.
د لیدلو وړ ژبه کې استثناوې ثبت کړئ. "د مولډ سرکټ B څخه د یخولو بیرته راستنیدو هیڅ جریان ندی ښودلی" د "اوبو ستونزې" څخه ډیر ګټور دی. "د ترکیب فایل 14 ډک شوی؛ د لاندې سټریم ټیسټر په SKU X کې پاتې دی" د لاسي ناکامي په ګوته کوي. د اړونده هویت مارکر سره غیر متوقع پوښاک، لیک، خراب شوي نښلونکي یا د تکرار وړ برخې نیمګړتیاوې انځور کړئ. اصلاحي کار د ساتنې یا غیر موافقت سیسټم سره وصل کړئ د دې پرځای چې دا په آپریټر تبصره کې ښخ کړئ.
| د ریکارډ بلاک | لږترلږه ګټورې ساحې | پوښتنه یې بل ځل ځواب کړه |
|---|---|---|
| د کار پېژندنه | ماشین، محصول، مولډ، اوزار، مواد او د ترکیب بیاکتنه | ایا فزیکي او ډیجیټل کڅوړه میچ کوي؟ |
| وخت | وروستی منل شوی زوړ برخه، لومړی جوړه شوې نوې برخه، لومړی منل شوې برخه، مستحکم کړکۍ خوشې کول | ودرول شوی وقفه د وړتیا وخت چیرته شو؟ |
| تاوان | د مقدار پاکول، تنظیم کول ردول، د رول له مخې محصول او کار ساتل | ایا یو لنډ تمځای په ساده ډول له لاسه ورکولو بل ځای ته تللی؟ |
| د ځنډ کوډ | انتظار کول، لټون کول، ترمیم کول، پاکول، ټینګ کول، ازموینه یا واک ورکول | کوم تیاری یا سیسټم مسله باید ښه شی؟ |
| منل | د نمونې IDs، اندازه کول، ازموینې، تصویب او وروستی ترکیب بیاکتنه | کوم شواهد ثابتوي چې کرښه خوشې شوې؟ |
| استثنا | مشاهده شوې مسله، مالک، کنټرول او تړل شوی عمل | د ورته دندې بیرته راستنیدو دمخه څه باید سم شي؟ |
د محصول د کورنۍ لخوا تکرار شوي بدلونونه بیاکتنه وکړئ د دې پرځای چې په یوه غوره چل باندې تکیه وکړئ. د هر وخت مرحلې منځني او خپریدو لپاره وګورئ، تکراري استثناوې او تکرار شوي سکریپ طریقې. یو واحد غیر معمولي ګړندۍ پیښه ممکن چیک له لاسه ورکړي ، د مثالي شرایطو څخه ګټه پورته کړي یا د منلو مختلف تعریف وکاروي. د معلوماتو هدف د معیارونو او چمتو کولو ښه کول دي، نه دا چې پر چلونکو فشار راوړي چې د محافظت څخه تیریږي.

ریکارډ د اوسني تصویب شوي بیس لاین او راتلونکي عمل سره وتړئ. که چیرې بدلون یو ښه ترتیب رامینځته کړي، د ماسټر تازه کولو دمخه د نبات د تصویب پروسې له لارې بیاکتل شوي ارزښتونه راوباسئ. که دا د ډیزاین مسله افشا کړي، لنډمهاله کانټینټ تر هغه وخته پورې ښکاره کړئ چې انجینري یې وتړي. دا ډسپلین د هر ګوزار مولډینګ ماشین بدلون د بل جلا بدلون پیښې پرځای د کارولو وړ شواهدو ته اړوي.
د بلو مولډینګ بدلونونو په اړه ډیری پوښتل شوي پوښتنې
د بلو مولډینګ ماشین بدلون کې څه شامل دي؟
یو بشپړ بدلون کې مولډ ، ډای او مینډریل ، بلو پن ، کور یا داخلونه ، رال ، ماسټر بیچ ، ریګرینډ قاعده ، د HMI ترکیب ، د دیوال ضخامت پروفایل ، ټیک آوټ ، ټریمر ، لیک ټیسټر ، د لیږدونکي لارښودونه ، لیبلونه او پیک آوټ شامل دي. دقیق ساحه د وتلو او راتلونکي محصول کڅوړو ترمینځ توپیر پورې اړه لري. د بندیدو دمخه دا توپیرونه تعریف کړئ. که یوازې مولډ لیست شوی وي ، ټیم ممکن د زاړه مادي لارې ، کنټرولر فایل یا لاندې سټریم ترتیب سره بیا پیل کړي.
د بدلون وخت باید کله پیل او ودریږي؟
یو عملي تعریف د وتلو دندې څخه په وروستي منل شوي برخه کې پیل کیږي او د راتلونکي دندې لپاره په لومړي منل شوي تولید کړکۍ کې پای ته رسیږي. همدارنګه د لومړۍ جوړې شوې برخې او لومړۍ منل شوې برخې لپاره منځنۍ وختونه ثبت کړئ. نبات باید د تولید کړکۍ تعریف کړي، لکه د پرله پسې برخو مشخص شمیر یا په ټولو اړوندو سټیشنونو، غارونو یا سرونو کې د وخت پر بنسټ نمونه. د ورته تعریف کارول د راتلونکي پرتله کولو معنی لري.
څنګه یو نبات کولی شي د بلو مولډینګ مولډ بدلون وخت په خوندي ډول کم کړي؟
پیژندنه ، سټینګ ، پاکول ، د ترکیب تصدیق ، د ګیج چمتو کول او د کیفیت پلان کول د بند شوي وقفې څخه بهر حرکت وکړئ چیرې چې دا فعالیتونه د تولید سره مداخله پرته ترسره کیدی شي. انٹرفیسونه لیبل کړئ ، د ذخیره کولو ساتنه وکړئ ، د دندې ځانګړي کټونه چمتو کړئ او د هر لاسوند لپاره مالکین وټاکئ. د فزیکي مولډ کار څخه جلا د انتظار او اصلاح وخت تحلیل کړئ. د ساتونکو په تیریدو سره، د خطرناکو انرژی کنټرولونو پریښودلو، د پورته کولو غیر معیاري تجهیزاتو کارولو یا د اړین چکونو له تیریدو دمخه د برخو منلو سره وخت کم مه کوئ.
ایا د خوندي شوي ترکیب پورته کول تنظیم بشپړوي؟
نه. خوندي شوی ترکیب باید د نصب شوي مولډ، ډای اوزار کولو، بلو پن، موادو او محصول بیاکتنې سره سمون ولري. ځینې ترتیبات ممکن په جلا پیریسن کنټرولر یا لاندې ماشین کې هم ژوند وکړي. د فایل بشپړ سیټ تایید کړئ ، اجازه ورکړل شوي لارښود حرکتونه ثابت کړئ او د ریښتیني ماشین چلند د خوشې شوي بیس لاین سره پرتله کړئ. د Moog's DigiPack III لارښود لینکونه د کانټینر فایلونه د پیریسن پروفایل او ډای گیپ اوزارینګ کیلیبریشن معلوماتو سره ذخیره کوي ، له همدې امله د هارډویر پیژندنه او د فایل پیژندنه باید وصل پاتې شي.
ولې تور داغونه یا د رنګ تورې د موادو له بدلون وروسته څرګندیږي؟
په احتمالي لاملونو کې شامل دي زاړه مواد چې د مینځلو یا خړوبولو په لاره کې پاتې دي، ککړ شوي رال یا ریګرینډ، تخریب شوي رال له یوې ثابتې سیمې څخه خوشې شوي، د رنګ غیر مساوي مخلوط، د هیټر نیمګړتیاوې یا غیر مناسب بند او پاکول شامل دي. د ترتیباتو بدلولو دمخه د رال او لیږد ریکارډ وساتئ. د منظور شوي ماشین او رال عرضه کونکي طرزالعمل تعقیب کړئ، د موادو لار معاینه کړئ او طبقه بندي کړئ چې آیا نیمګړتیا تصادفي ده یا د پیریسن شاوخوا ټاکل شوې. فکر مه کوئ چې د پاکولو یو نړیوال میتود د هر رال او سر لپاره خوندي دی.
د ستونزمن بدلون په اړه باید کینګل ته کوم معلومات واستول شي؟
د ماشین او کنټرولر پیژندنه، د وتلو او راتلونکی محصول رسمونه، د مولډ او اوزار کولو IDs، د رال درجې او لاټونو، د ماسټر بیچ او ریګرینډ توضیحات، د ترکیب بیاکتنې، د الارم تاریخ، د کارونې لوستل، د بدلون مهال ویش، نښه شوي نمونې عکسونه او د اندازه شوي ناکامۍ ډاټا واستوئ. ویډیو یوازې هغه وخت شامل کړئ کله چې دا د خطر زون ته د ننوتلو پرته نیول کیدی شي. ځانګړي شواهد بحث ته اجازه ورکوي چې د موادو لاره، اوزار، کنټرول، افادیت یا د برخې ډیزاین ستونزه په اغیزمنه توګه جلا کړي.
د محصول کڅوړې شاوخوا ماشین پلان کړئ
د نوي مولډ ، نوي موادو یا د تکرار بدلون ستونزې لپاره ، د اصلي برخې نقاشي ، رال ، د هدف ازموینې ، مولډ او اوزار کولو توضیحات ، د ماشین اوسني معلومات او د بدلون مشاهده شوي ریکارډ واستوئ. کینګل کولی شي د ورته شواهدو سیټ څخه د ماشین ، اوزار کولو ، کنټرولونو او تولید اړتیاو په اړه بحث وکړي.
خپل د پروژې معلومات واستوئسرچینې چک شوي او د شواهدو میتود
د لومړۍ ډلې کینګل پا pagesې او د کینګل کوربه شوي لارښودونه د ماشین انٹرفیس ، پروژې ان پټ او د روزنې ساحې بیاناتو لپاره کارول شوي. د کنټرولر جوړونکي لارښود د ذخیره شوي فایل او اوزار کولو - کیلیبریشن اړیکو لپاره کارول کیده. د رال تولید کونکي رسمي لارښود د موادو ککړتیا او تخریب لارو لپاره کارول شوی و. د OSHA مقررات یوازې د متحده ایالاتو د خوندیتوب سرحد تشریح کولو لپاره کارول شوي. لاندې کومه سرچینه د نړیوال ترکیب په توګه نه ده وړاندې شوې.
- کینګل کوربه شوی اتوماتیک بلو مولډینګ ماشین عملیات لارښود, د سپتمبر په 8, 2026 لاسرسی.
- د Moog DigiPack III د پیرسن دیوال ضخامت کنټرول لارښود ، MRJ06301، د کینګل لخوا کوربه شوی ، د سپتمبر په 8 ، 2026 لاسرسی شوی.
- د کنګل د پلور پروسهاود پلور وروسته خدمت, د سپتمبر په 8, 2026 لاسرسی.
- LyondellBasell، څنګه د بلو مولډینګ ستونزې حل کړئ, د سپتمبر په 8, 2026 لاسرسی.
- OSHA 29 CFR 1910.147، د خطرناکې انرژۍ کنټرول, د سپتمبر په 8, 2026 لاسرسی.
- OSHA 29 CFR 1910.212، د ټولو ماشینونو لپاره عمومي اړتیاوې, د سپتمبر په 8, 2026 لاسرسی.