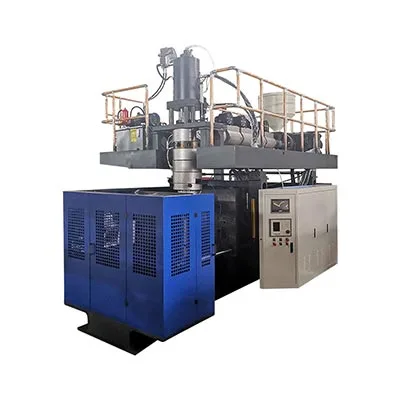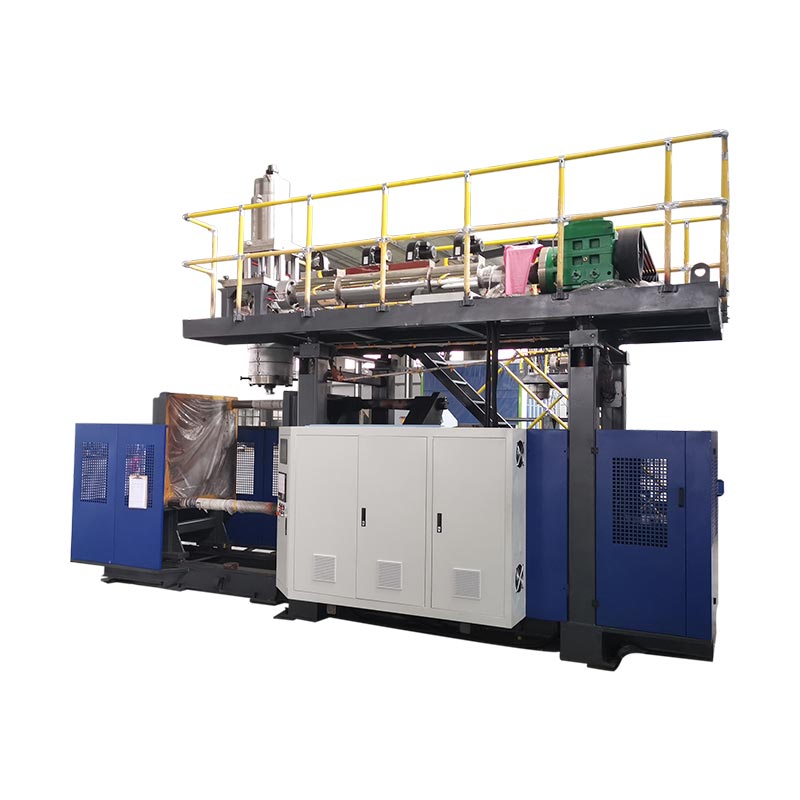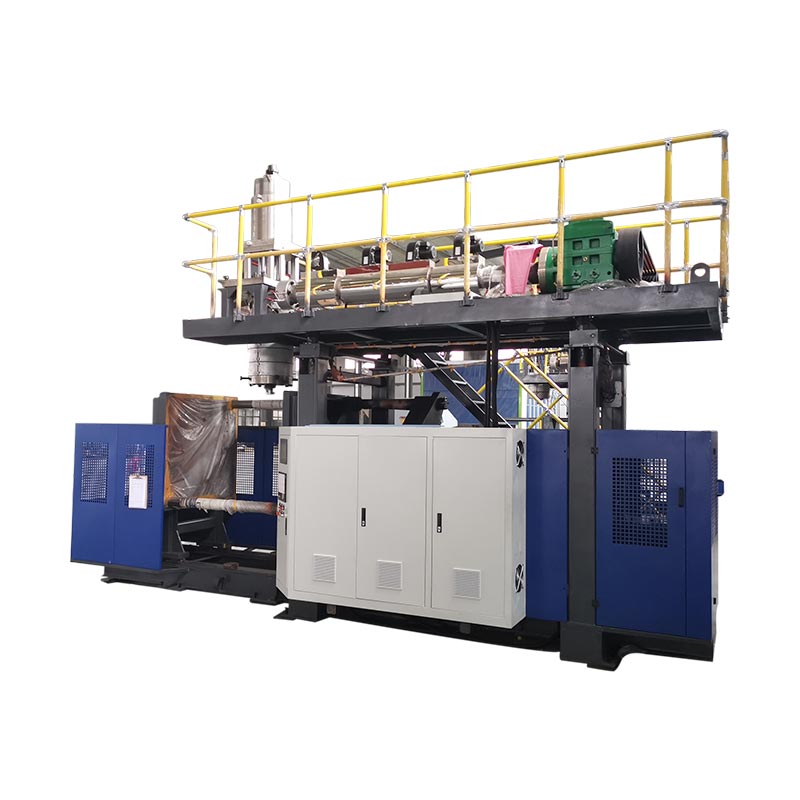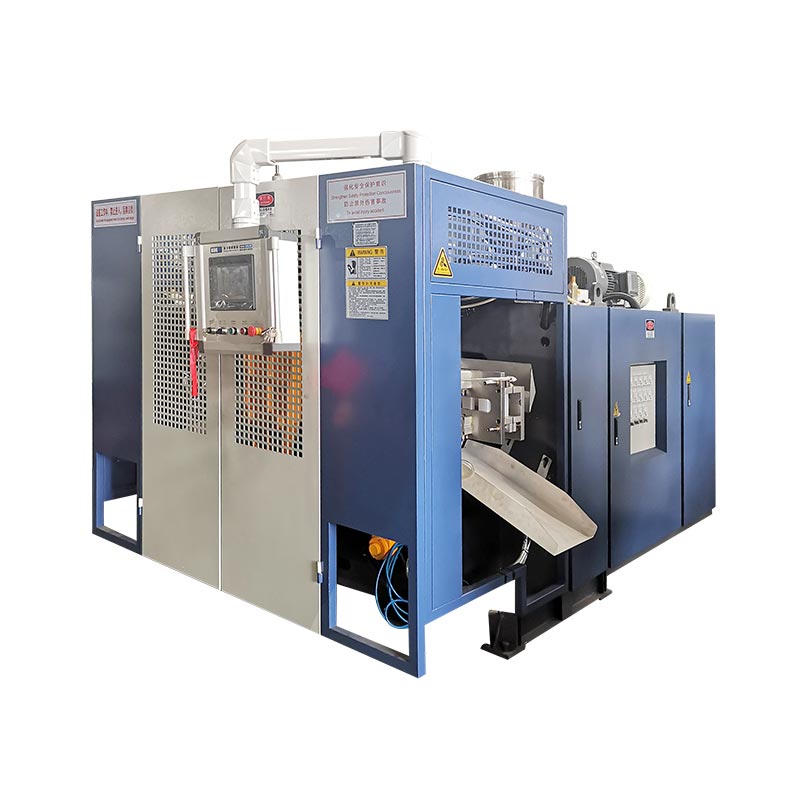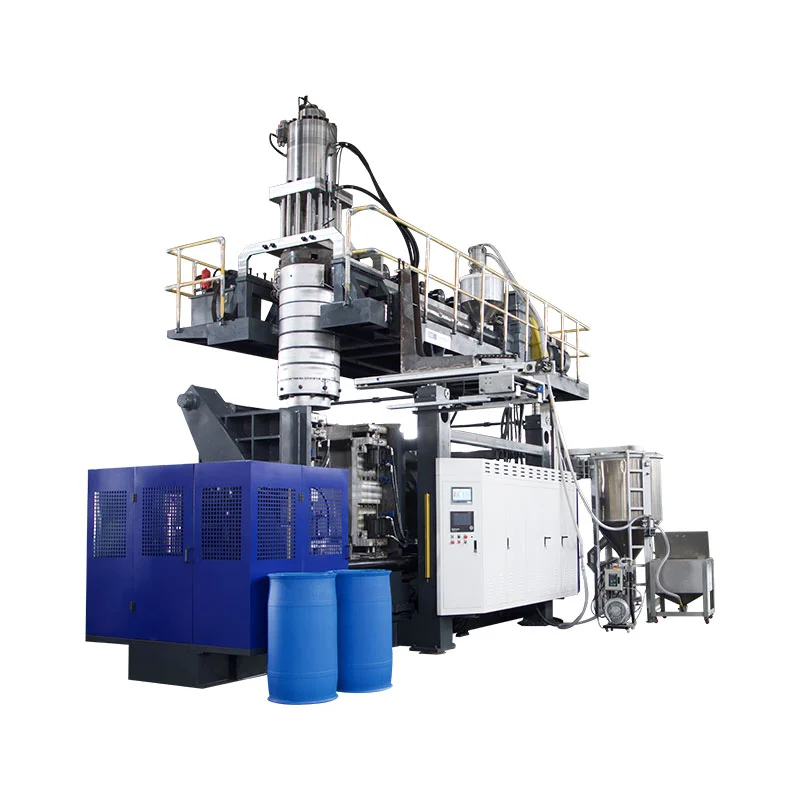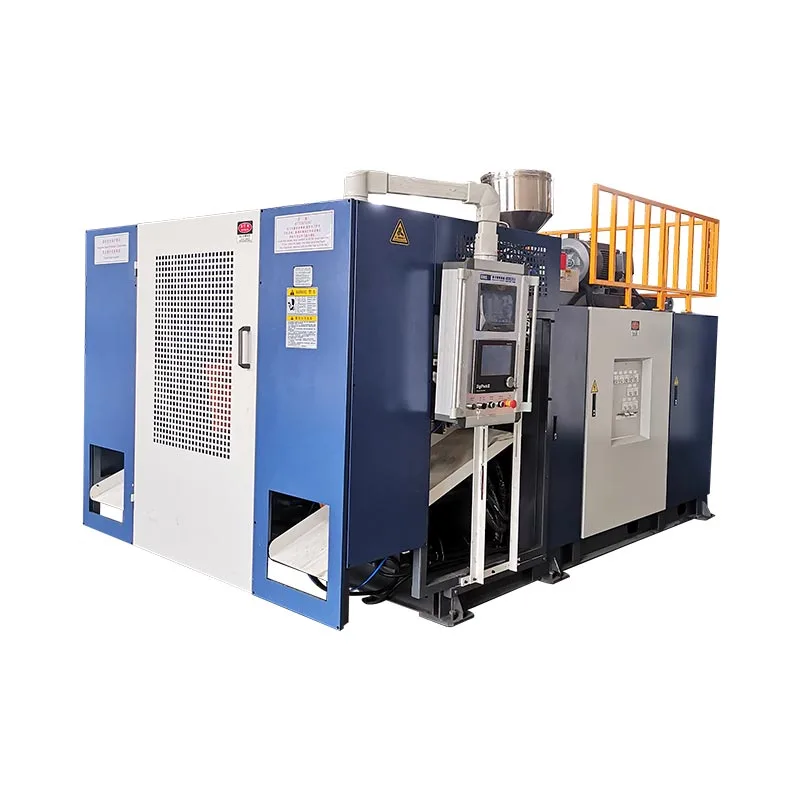
د بلو مولډینګ دورې وخت باید یوازې وروسته له هغه کم شي کله چې ټیم اندازه کړي چیرې چې اوسنی دور مصرف کیږي او تصدیق کوي چې منل شوې برخه لاهم خپل مشخصات پوره کوي.یخ کول اکثرا ترټولو لوی بلاک نیسي ، مګر د پیریسن تحویلي ، د کلیمپ حرکت ، فلج کول ، اخراج ، وتلو او ښکته کیدو انتظار هم کولی شي سرعت تنظیم کړي. یو باثباته بیس لاین جوړ کړئ، یو ثابت شوی خنډ نوم کړئ، یوازې هغه متغیر بدل کړئ چې دا کنټرولوي، او بیا د منلو وړ محصول، دیوال توزیع، ابعاد، د وروسته ایستلو شکل، اړین فعالې ازموینې او نیمګړتیاوې پرتله کړئ مخکې له دې چې لنډ دوره وساتئ، د محصول سره، رال، مولډ، د کارونې حالت او د وروستي نسخې بیاکتنې پایله بیا تکرار کیدی شي.

د تولید ټیمونو لخوا کارول شوي اصطلاحات:د بلو مولډینګ دورې وخت اصلاح ، د اخراج بلو مولډینګ دورې وخت ، د بوتل فلو کولو ماشین سایکل وخت ، د بلو مولډینګ ماشین محصول ، د سایکل کمول ، د یخ کولو وخت اصلاح او د بلو مولډینګ تولید موثریت. دا شرایط ورته سوداګریز هدف ته اشاره کوي، مګر تخنیکي کار د هدف فیصدي پرځای د اندازه شوي پروسې سره پیل کیږي.
شپږ ځایونه چیرې چې سایکل محدود کیدی شي
| د سایکل بلاک | په ماشین کې اندازه کول | د لنډولو دمخه شواهد | ناکامي چې کیدای شي وروسته ښکاره شي |
|---|---|---|---|
| پیرسن یا ډزې | د تکرار وړ پیل / پای سیګنال ، د پیریسن اوږدوالی ، شاټ یا جمع کونکي موقعیت | مستحکم تحویل او د مولډ بندیدو سره سم اړیکه | ساګ، لنډ پیریژن، ویبینګ، وزن یا د پروفایل بدلون |
| وتړئ او بند کړئ | قومانده، د دریځ فیډبک او د تکمیل حالت | روښانه حرکت، بشپړ تړل او تصویب ماشین حالت | فلش، پنچ زیان، نامناسب بند یا ټکر |
| وهل او خارجول | وخت، د ماشین دننه هوا حالت او د پیښې په جریان کې د فشار چلند | بشپړ انفلاسیون، توضیحات، وینینګ او خوندي خوشې کول | نامکمل برخه، بلو آوټ، چپک یا ژر پرانیستل |
| کولنګ | د سرکټ لخوا د عرضه او بیرته ستنیدو حالت، د تودوخې د تودوخې نمونه او د برخې حالت په خارج کې | باثباته ابعاد، دیوال، غاړه، اساس او د وروسته انجیکشن شکل | وارپاج، بیضوي غاړه، انقباض، د راکر لاندې یا ګرم تریمیم |
| بهر او ښکته کول | روبوټ، لیږدونکی، ټریمر او ټیسټر ترتیب | برخه د تولید په سرعت کې هر انٹرفیس پاکوي | ټکرونه، جامونه، تخریبونه یا ټیسټر بیکلاګ |
01 / بیس لائند هغه سایکل سره پیل کړئ چې کرښه واقعیا روانه ده
د سایکل وخت پروژه د تکرار وړ اندازه کولو نقطې ته اړتیا لري. په دوامداره اخراج لاین کې، دا ټکی ممکن د پاریسون کټ یا د راتلونکي تکرار ماشین ترتیب پیل سره تړلی سیګنال وي. په یو جمع کونکي ماشین کې ، تولید ممکن د شاټ چمتو کولو ، جمع کونکي موقعیت ، فشار او مولډینګ ترتیب له لارې ښه پوه شي. یو سیګنال غوره کړئ چې د بشپړ جوړیدو پیښې په اړه یو ځل څرګندیږي او مستند یې کړئ. د یو ماشین څخه د HMI هدف د بل څخه د لاسي وخت مشاهدې سره مه پرتله کوئ.
د کنګل کوربهد Moog DigiPack III لارښودتوپیر په روښانه توګه بیانوي. د دوامداره اخراج لپاره، کنټرولر کولی شي د پاریسون پروفایل د سایکل وخت سره وصل کړي او کولی شي د پرله پسې پیل سیګنالونو ترمینځ وقفه اندازه کړي. د جمع کونکي ماشین لپاره ، د پیریسن پروفایل د جمع کونکي موقعیت پورې اړه لري پداسې حال کې چې مواد بهر ایستل کیږي. دا توپیر مهم دی ځکه چې ورته وخت سمون کولی شي د دیوال پروفایل په یو ماشین کې بدل کړي پداسې حال کې چې په بل باندې مختلف تاثیر لري.
لږ تر لږه کافي پرله پسې پیښې ثبت کړئ ترڅو نورمال تغیرات وګورئ. نبات باید د نمونې موده وټاکي، مګر دا باید د اصلي عملیاتي بڼه پوښښ کړي: دواړه سټیشنونه په دوه ګونی سټیشن لاین کې، ټول اړونده مرحلې یا غارونه، د معمول برخې لرې کول او د لاندې جریان تجهیزات چې د خوشې کیدو اداره کوي. الارمونه، لنډ تمځایونه او لاسي مداخلې په جلا توګه یاد کړئ. یو اوسط چې غیر طبقه بندي بند وخت پکې شامل وي دوره پټوي، پداسې حال کې چې یو غوره واحد پیښه تکرار وړتیا پټوي.
منل شوې برخه د وخت ریکارډ سره نږدې وساتئ. د محصول او مولډ بیاکتنه ، د رال درجه او لاټ ، رنګ یا ریګرینډ قاعده ، د ترکیب بیاکتنه ، د تودوخې اصلي حالت ، د ماشین دننه هوا او د یخولو اوبو حالت ، د برخې وزن ، د دیوال مهم موقعیتونه ، ابعاد او اړین فعال ازموینې. دا ریکارډ اساسی کرښه ده. که لنډه محاکمه ناکامه شي، ټیم کولی شي د حافظې څخه د بیارغونې پرځای پیژندل شوي پروسې ته راستانه شي.
02 / تشخیصهغه پیښه تعقیب کړئ چې راتلونکی دوره محدودوي
ډیری HMIs د وخت تنظیمات د ترمیم لپاره اسانه کوي. دا اسانتیا کولی شي ټیم رهبري کړي چې تر ټولو لوی لیدل شوي شمیر کم کړي مخکې لدې چې معلومه کړي چې دا څه کنټرولوي. دوره په فزیکي بلاکونو کې مات کړئ او د دوی حدود وګورئ: پیریسن یا شاټ چمتو کول، د مولډ لیږد، تړل او بندول، د بلو پن حرکت، انفلاسیون، یخ کول، اخراج، پرانیستل، د وتلو او د ښکته جریان اداره کول. ځینې بلاکونه په لړۍ کې واقع کیږي. نور یې پر مخ وړي. ټول دوره د هغه لارې لخوا تنظیم شوې چې باید د راتلونکي جوړونې پیښې پیل کیدو دمخه پای ته ورسیږي.
یو ساده مهال ویش د ترتیباتو لیست څخه ډیر ګټور دی. د هر بلاک لپاره د پیل او پای سیګنال ثبت کړئ او کمانډ د حقیقي فیډبیک سره پرتله کړئ. که یخ کول پای ته ورسیږي مګر ماشین د روبوټ روښانه سیګنال ته انتظار باسي ، د یخ کولو وخت کمول ممکن د دورې بدلولو پرته ګرمه برخه رامینځته کړي. که چیرې راتلونکی پیرزون چمتو نه وي کله چې مولډ بیرته راشي، ګړندی پرانیستل نشي کولی محصول لوړ کړي. که یو ټرمر نشي کولی په نوي سرعت کې برخې پاکې کړي، محدودیت لاندې حرکت شوی.
کینګلد HMI تنظیمات او د الارم لارښودد دې دلیل لپاره ټاکل شوي ارزښتونه له حقیقي ارزښتونو څخه جلا کوي. یو کمانډ ښیي چې کنټرولر څه غوښتنه کړې. د سینسر حالت، د موقعیت فیډبیک او فزیکي مشاهده ښیې چې ایا عمل ترسره شوی. د ماشین الارم تاریخ هم کولی شي لومړی انټرلاک یا اجازه څرګند کړي چې په ترتیب کې مداخله کوي. یو ریسیټ ممکن غوره نښه لرې کړي.
د ترکیب ترمیم کولو دمخه هر ځنډ طبقه بندي کړئ. د برخې جوړولو او ثبات لپاره تولیدي وخت ته اړتیا ده. مشروط وخت د حرکت ساتنه کوي یا د تایید شوي حالت انتظار کوي. د مخنیوي وړ انتظار د ناوخته روبوټ ، بې ثباته افادیت ، بلاک کولنګ سرکټ ، متضاد پیریژن ، لارښود تایید یا د لاندې جریان څخه راځي. د ساتنې ضایع د پوښاک، لیک، ضعیف غوړ، زیانمن شوي سینسر یا د سمون ستونزو څخه راځي. هره طبقه جلا مالک او مختلف سمون لري.
03/ د تودوخې لرې کولد یخولو وخت کمولو دمخه د یخولو فعالیت تایید کړئ
LyondellBasell'sد Polyolefin بلو مولډینګ لارښودوايي چې یخ کول د ډیری پولیولفین بلو مولډینګ غوښتنلیکونو کې د مولډینګ ډیری برخه اخلي. لارښود لنډ دورې د تودوخې لیږد شرایطو سره نښلوي لکه د تودوخې تودوخې ، د تودوخې تودوخې ، د اوبو جریان او تاوتریخوالی ، پداسې حال کې چې لاهم د مطلوب برخې کیفیت ته اړتیا لري. دا د تشخیص لپاره یو ګټور لارښود دی، نه د نړیوال کنګل ارزښتونو سیټ.
د یخولو سرچینې کې پیل کړئ او اصلي سرکټ تعقیب کړئ. په مستحکم تولید کې د کولینټ عرضه او بیرته ستنیدو حالت ثبت کړئ ، نه یوازې د چیلر نندارتون. وګورئ چې مولډ ټاکل شوی جریان ترلاسه کوي او ایا موازي سرکټونه متوازن دي. د تودوخې سرکټ، محدود نلی، ککړ شوي چینل، غلط ارتباط، د هوا جیب، د لیک مهر یا د تودوخې بار د بل ماشین سره شریک کړئ وګورئ. دد بلو مولډینګ ماشین کارونې لارښودتشریح کوي چې ولې د نبات عرضه او د ماشین دننه حالت باید توپیر شي.
مولډ او خارج شوی برخه نقشه کړئ. د سطحې یو واحد لوستل نشي کولی د غاړې داخلولو، د پنچ ساحې، موټی لاسونو، ژورو اډو او جلا سرکیټونو سره د مولډ استازیتوب وکړي. د نبات منظور شوي اندازه کولو طریقه وکاروئ او د تکرار وړ ځایونه پرتله کړئ. وګورئ کله چې تخریب څرګندیږي: په مولډ کې دننه ، د ایستلو پرمهال ، د تری کولو پرمهال ، د یخولو کنویر کې یا وروسته له دې چې برخه د خونې حالت ته ورسیږي. یوه ګرمه برخه چې د یوې دقیقې لپاره د منلو وړ ښکاري ممکن وروسته د بیضوي غاړه، راکر لاندې، انقباض یا ابعادي حرکت وښيي.
فارموسا پلاستیکد پولیټین اخراج بلو مولډینګ پروسې لارښودد ممکنه لاملونو په منځ کې یو لنډ دوره، د تودوخې لوړه درجه او تړل شوي کولنټ چینلونه لیست کوي کله چې یوه برخه ډیره ګرمه وي. دا د مولډ ناکافي کولنګ د جنګی پاڼې سره هم وصل کوي او د اوبو جریان ، د تودوخې تودوخې او د چینل حالت چیک کولو مشوره ورکوي. دا اړیکې د یخولو تفتیش ملاتړ کوي ، مګر د رال درجه ، مولډ او محصول توضیحات د منلو وړ عملیاتي کړکۍ پریکړه کوي.
د عادت له مخې د کولنټ تودوخې ټیټ مه کوئ. کنډریشن د سطحې د تودوخې، محیطي تودوخې او رطوبت تر مینځ په اړیکو پورې اړه لري. په مولډ کې یا شاوخوا اوبه کولی شي برخه اغیزه وکړي او تجهیزات یا د کار ځای ستونزې رامینځته کړي. د کوټې حالت ثبت کړئ کله چې کنډریشن عملیاتي حد ته نږدې وي، او د چیلر، مولډ او نبات طرزالعملونه تعقیب کړئ. د جریان توزیع ښه کول یا د محدود سرکټ پاکول ممکن د تودوخې لیږد بیرته ترلاسه کړي پرته لدې چې د تودوخې هدف حرکت وکړي.
04 / د برخې ډیزایند دیوال ویش بدلوي چې څومره تودوخه مولډ باید لرې کړي
د یخولو غوښتنه په برخه کې پلاستيک تعقیبوي. یو موټی ساحه د پتلی ساحې په پرتله ډیر ګرم مواد لري او کولی شي نرم پاتې شي وروسته له دې چې نږدې دیوالونه د وتلو لپاره چمتو شي. د ټول یخولو مرحلې غزول ممکن دا یو ځای خوندي کړي ، مګر دا په مولډ کې هره بله برخه هم ساتي. مخکې لدې چې اوږده دوره د نه منلو وړ په توګه ومنو، د اندازه شوي دیوال نقشه د ډیزاین اړتیا سره پرتله کړئ او د پاریسون څخه تر غار پورې تمه شوي اوږدوالی.
د Moog DigiPack III لارښود د کینګل لخوا کوربه توب کوي تشریح کوي چې د پیریسن برنامه کول د محصول اوږدوالي سره د مړو تشه کنټرولوي. دا د اوږدې یخولو سره غیر ضروري دروند دیوال برخې هم وصل کوي او تشریح کوي چې پروفایل باید د آزموینې کانټینرونو کې د اندازه شوي دیوال ضخامت په وړاندې تصدیق شي. دا اړیکه په دقت سره وکاروئ. د موادو لرې کول د دورې وخت شارټ کټ نه دی پرته لدې چې بیاکتل شوې برخه لاهم وزن ، لږترلږه دیوال ، تاثیر ، لوړ بار ، ډراپ ، فشار ، کیمیاوي مقاومت او ابعادي اړتیاوې پوره کړي چې په محصول کې پلي کیږي.
لومړی په بشپړ شوي برخه کې ګرم یا تحریف شوې سیمه ومومئ. بیا دا موقعیت د پیریسن برنامه ، مولډ سټریچ ، پنچ آف او کولنګ سرکټ سره وصل کړئ. یو دروند بیس ممکن د پروفایل، د لکۍ نیولو یا جیومیټري څخه راشي. یو ګرم لاستی کیدای شي ویبینګ، ځایی سټرچ، وینټینګ یا یخ کول شامل وي. په ګرمه غاړه کې د بلو پن تماس، یخ کول، اضافي مواد یا ځنډول شامل دي. دد پاریسون پروګرام کولو لارښودد پروفایل موادو حرکت کولو لپاره د اندازې پراساس میتود چمتو کوي نه د ظاهري پوائنټونو ترمیم کولو پرځای.
د مولډ ډیزاین د تودوخې لیږد شتون هم ټاکي. د چینل ځای پرځای کول، د جریان لاره، داخلونه، د غاړې جوړول، وینټینګ، د سطحې تماس او د جلا کولو لاین ډیزاین کولی شي دا محدود کړي چې برخه څومره ژر ثبات کوي. کینګل وکاروئد اخراج بلو مولډینګ مولډ ډیزاین لارښودکله چې ورته ګرمه سیمه د اسانتیاو وروسته پاتې وي او د دیوال توزیع تایید شوی وي. یو دوامداره محلي خنډ ممکن د مولډ اصلاح ته اړتیا ولري ، نه د بل ټایمر بدلون.

د تایید شوې برخې وزن د پایلې په توګه وساتئ، نه یوازې کنټرول. د ورته ټول وزن سره دوه برخې کولی شي مختلف دیوال توزیع او د یخ کولو چلند ولري. هغه ځایونه برخه یا اندازه کړئ چې فعالیت اداره کوي، او د محصول د کنټرول پلان لخوا ټاکل شوي وخت کې د وروسته وروسته شکل وګورئ. دا څنګه د دیوال ضخامت کار د مادي سپما په اړه د عمومي ادعا پرځای ګټور پروسې شواهد کیږي.
05 / د ماشین منطقدوامداره او جمع کونکي ماشینونه د یو وخت ماډل نه شریکوي
د پرله پسې اخراج بلو مولډینګ ماشین کې ، extruder په دوامداره توګه پیریژن وړاندې کوي پداسې حال کې چې یو یا څو مولډ سټیشنونه د دوی ترتیبونو کې حرکت کوي. د سایکل وخت، د پاریسون اوږدوالی، د قطع کولو وخت او د دیوال ضخامت برنامه له دې امله تړل کیدی شي. که چیرې دوره بدله شي، کنټرولر باید لاهم مطلوب پروفایل د فزیکي پیریسن سره او د مولډ دننه ځای په ځای کړي. د لنډ سټیشن ترتیب چې پروفایل بدلوي د بې طرفه سرعت بدلون ندی.
د موګ کنټرولر لارښود د دوامداره ماشینونو لپاره د وخت پراساس پروفایل کنټرول او د جمع کونکي ماشینونو لپاره د موقعیت پراساس کنټرول تشریح کوي. په دوامداره ترتیب کې، دا کولی شي د پیل سیګنالونو تر مینځ وقفې څخه د دورې وخت وټاکي لکه د پرله پسې پاریسون کټ. د جمع کولو په ترتیب کې، د دیوال پروفایل د فشار کولو پرمهال د جمع کونکي موقعیت تعقیبوي. دا خپور شوی توپیر دا دی چې ولې نبات باید د ماشین او کنټرولر حالت وپیژني مخکې له دې چې له بلې کرښې څخه د سایکل وخت میتود پور واخلي.
د راټولولو ماشین هم باید اړین شاټ چمتو کړي پداسې حال کې چې د مولډینګ ترتیب پرمخ ځي. پوښتنه وکړئ چې ایا پلاستیکي کول یا جمع کول د بل شاټ لپاره چمتو کیدو دمخه پای ته رسیږي. که چیرې جمع کونکی لاهم ډک وي ، د مولډ خلاصیدو څخه ثانیې قطع کول ممکن بشپړ دوره کم نه کړي. که جمع کول ژر پای ته ورسیږي، د مولډ کولو او یخولو لاره ممکن خنډ وي. د یو هدف ارزښت څخه د چمتووالي اټکل کولو پرځای د اصلي شاټ چمتو کولو ، تکیه یا پای موقعیت ، خټکي حالت او د برخې وزن ثبت کړئ.
د سټیشن ترتیب هم مهال ویش بدلوي. د ډبل سټیشن دوامداره ماشین کولی شي یو سټیشن وکاروي پداسې حال کې چې بل یې یخ کوي یا یوه برخه خوشې کوي ، مګر د ایسټروډر ، مړ سر ، د لیږد حرکت ، د یخولو سیسټم او لاندې جریان تجهیزات باید د اوورلیپ ملاتړ وکړي. کینګلد واحد سټیشن په مقابل کې د ډبل سټیشن پرتله کولد دې وړتیا پریکړه تشریح کوي. د څو سر او څو غار ترتیبونه د هرې پیښې برخې او د آوټ لیټونو یا جوفونو ترمینځ توازن اغیزه کوي؛ دد څو سر په مقابل کې د څو غار لارښوددا شرایط جلا کوي.
د ماشینونو پرتله کولو په وخت کې د سم ټکي څخه کار واخلئ. یوه جوړه پیښه تل یوه برخه نه وي. د ټولو اړوندو سرونو، غارونو او سټیشنونو څخه منل شوي برخې حساب کړئ، بیا هغه خنډونه شامل کړئ چې دا برخې د پلور وړ کوي. یو ماشین چې ګړندی وچ حرکت لري لاهم کولی شي په یو ساعت کې لږ منل شوي برخې تولید کړي که چیرې ایستل ، یخ کول ، تراشل یا کیفیت ثبات نشي کولی سرعت وساتي.
06 / ترتیبد احتمالي خطرونو پرته د انتظار وخت بیرته ترلاسه کړئ
وروسته له دې چې یخ کول او د پاریسون تحویلي پوهیدل ، د عملونو ترمینځ تشې معاینه کړئ. ځنډ ممکن د اړتیا په پرتله تاریخي وي، مګر دا ممکن د پاکولو، د فشار ثبات، اخراج، سیګنال تایید یا خوندي لاس ته راوړل هم چمتو کړي. په ګوته کړئ چې کوم حالت هر ځنډ خوندي کوي. بیا وګورئ چې ایا کنټرولر دمخه د دې حالت لپاره د باور وړ فیډبیک لري. د تایید شوي بشپړیدو سیګنال سره د ثابت انتظار ځای په ځای کول کولی شي د تکرار وړتیا ښه کړي ، مګر یوازې هغه وخت چې د ماشین ډیزاین او تصویب شوي کنټرول منطق یې ملاتړ کوي.
کینګل کوربه دید اتوماتیک بلو مولډینګ ماشین عملیاتو لارښودد وخت کټګورۍ جلا کوي لکه د مولډ بندول ، د ضربې وخت ، د وتلو پورې اړوند عملونه ، د مولډ مایکرو خلاصول ، د بلو پن حرکت او د روبوټ ځنډ. لارښود په مکرر ډول ارزښتونه د اصلي محصول یا تولید حالت سره تړاو لري. د دې انٹرفیس د مستند شوي ماشین کورنۍ باندې پلي کیږي او د ماډل ، اختیار یا سافټویر نسخه سره توپیر کولی شي ، نو دا باید د وړاندیز شوي ثانیو عمومي لیست ته ونه ګرځول شي.
د ماشین طرزالعمل لخوا اجازه ورکړل شوي کم شوي او کنټرول شوي شرایطو کې فزیکي ترتیب وګورئ. ډاډ ترلاسه کړئ چې هوزونه، کیبلونه، بلو پنونه، کورونه، د اخیستلو وسایل او برخه د بشپړې لارې له لارې روښانه پاتې کیږي. کمانډ او فیډبیک یوځای ولولئ. که چیرې یو حرکت مخکې موقعیت ته ورسیږي مګر ترتیب لاهم انتظار کوي، دقیق اجازه ومومئ. که فیډبیک ناوخته یا په وقفه توګه راشي، سینسر، میکانیزم یا د کارونې لامل د هغه ټایمر کمولو دمخه چې ماسک یې کړی و، سم کړئ.
د ښکته جریان کار په ورته مهال ویش پورې اړه لري. یو روبوټ کولی شي مولډ ژر تر ژره پاک کړي مګر برخې یې په لیږدونکي کې ځای په ځای کړي چې دمخه ډک وي. یو تریمر ممکن د یوې مستحکم برخې تودوخې ته اړتیا ولري. د لیک ټیسټر کولی شي د ماشین محصول لوړیدو وروسته خنډ شي. د قطار اوږدوالی ثبت کړئ او لاملونه ودروئ د لومړي دوامداره منډې له لارې ، نه یوازې په ماشین کې د څو دورو په جریان کې. تر ټولو ګړندی خوندي ماشین سایکل ګټور نه دی که چیرې دا نیمګړتیاوې یا ګنډل یو سټیشن لرې کړي.
07 / تجربهد کنټرول شوي دورې وخت محاکمه پرمخ وړئ چې بل بدلون یې تکرار کیدی شي
یوه ګټوره محاکمه د یوې پوښتنې سره پیل کیږي لکه "ایا د مولډ سرکټ B خوندي انزال محدودوي؟" یا "ایا د روبوټ روښانه ځنډ د سینسر له تایید وروسته پاتې دی؟" دا د "سایکل ګړندي کولو" سره پیل نه کوي. شکمن خنډ، بدلون، متوقع ځواب او هغه برخې چیک کړئ چې محاکمه ردوي. یو کس وټاکئ چې د ترکیب ترمیم کنټرول کړي او یو کس د پایلو ثبتولو لپاره وټاکئ ترڅو د نمونو ترمینځ ډیری سمونونه واقع نشي.
-
منظور شوی بیس لاین منجمد کړئ.خپاره شوي تنظیمات خوندي یا چاپ کړئ ، د محصول کڅوړه وپیژنئ او منل شوي نمونې وساتئ. د باثباته شرایطو لاندې د اصلي دورې توپیر او منل شوي محصول ثبت کړئ.
-
یو محدودیت نوم کړئ.د ترتیب مهال ویش، د یخولو نقشه، د کارونې لوستل، د الارم تاریخ او د لاندې جریان مشاهدې وکاروئ. هغه شواهد ولیکئ چې دې خنډ ته اشاره کوي.
-
اجازه ورکړل شوی بدلون تعریف کړئ.د ماشین، مولډ او رال اسناد وکاروئ. د کنټرول شوي تنظیم حد او د راستنیدو نقطه تنظیم کړئ. د کتنې کړکۍ په جریان کې بل متغیر مه بدلوئ.
-
د رد کولو محرکونه تنظیم کړئ.اړونده نښې شاملې کړئ لکه بې ثباته پیریسن، نامکمل حرکت، ګرم یا چپک شوي برخې، جنګی پاڼه، ابعادي حرکت، وزن یا دیوال ناکامي، فلش، بلو آوټ، الارم، جام یا ناامنه چلند.
-
د ثبات له لارې پرمخ بوځي.برخې د وخت، سټیشن، سر یا غار په واسطه په نښه کړئ. د لومړۍ ټوټې څخه د نوي حالت قضاوت مه کوئ که چیرې بدل شوي تغیرات نوي ثابت حالت ته د رسیدو لپاره وخت ته اړتیا ولري.
-
د منل شوي تولید کړکۍ اندازه کړئ.کنټرول شوي بصری، وزن، دیوال، ابعادي او فعال چکونه پلي کړئ. کله چې دوی د پلور وړ برخه تعریفوي د لاندې سټریم ټرم کولو ، ازموینې او بسته کولو کې شامل کړئ.
-
ساتل، رد کول یا تحقیق کول.بدلون یوازې هغه وخت وساتئ کله چې تعریف شوې کړکۍ تیریږي او منل شوي محصول ښه کیږي. که کیفیت یا کنټرول خراب شي بیس لاین بحال کړئ. کله چې محاکمه فزیکي لامل افشا کړي د وسیلې ، کارونې یا ساتنې عمل خلاص کړئ.
د نمونې پلان باید د کرښې سره سمون ولري. په دوه ګونی سټیشن ماشین کې، دواړه خواوې شاملې دي. په څو سر ترتیب کې، د سر هویت خوندي کړئ. په څو غار مولډ کې، د جوف هویت خوندي کړئ چیرې چې عملي وي. یو اوسط کولی شي یو ګرم سرکټ یا یو پتلی محصول پټ کړي. دد بلو مولډینګ نیمګړتیاو لارښودښیي چې څنګه ثابت او تصادفي نمونې مختلف چکونو ته لار هواروي.
د محاکمې ریکارډونو کې باید زوړ ارزښت، نوی ارزښت، د بدلون وخت، مسؤل شخص، د حقیقي دورې ویش، د موادو ډیری، د کارونې حالت، نمونې IDs، اندازه شوي پایلې، رد او وروستۍ پریکړه شامل وي. عکسونه د شکل او عیب موقعیت لپاره ګټور دي، مګر دوی د اندازه کولو ځای نه نیسي. که پروسه اساسی کرښې ته راستون شی، هغه هم ثبت کړئ. یوه ناکامه محاکمه لاهم کولی شي د ورته نظر له تکرار څخه د بل بدلون مخه ونیسي.
08 / ظرفیتد منل شوي برخو څخه محصول محاسبه کړئ ، نه د وچې دورې حرکت
د وچ دورې محصول د بشپړ موادو ، یخولو او د برخې منلو بار پرته د ماشین حرکت تشریح کوي. دا د حرکت وړتیا چک کولو لپاره ګټور دی، مګر دا د پلور وړ تولید ژمنه نه ده. د تولید محاسبه باید اصلي برخه ، رال ، مولډ ، د سر یا غار شمیره ، د یخ کولو سیسټم ، د لاندې جریان تجهیزات او د منلو میتود وکاروي. له همدې امله کینګلد پروژې معلوماتو پروسهد ماشین وړاندیز کولو دمخه د محصول اندازې ، وزن ، موادو ، ضخامت او محصول اړتیاو غوښتنه کوي.
منل شوي محصول په مستقیم ډول د نمایشي تولید کړکۍ کې اندازه کړئ. یوازې هغه برخې شمیرل چې د خوشې کولو ټاکل شوي معیارونه تیریږي، او پالن شوي تمځایونه، غیر پلان شوي تمځایونه، د ضایع کولو تنظیم کول او په جلا توګه ردوي. دوی د یو ناڅرګند شوي موثریت فکتور دننه مه پټوئ. که چیرې کرښه په هره پیښه کې څو برخې تولید کړي، شمیره د سټیشن، سر یا غار په واسطه پخلا کړئ ترڅو یو معیوب شوی محصول د مجموعې دننه ورک نشي.
| میټریک | محاسبه او مشاهده | کارول | د راپور ورکولو عامه تېروتنه |
|---|---|---|---|
| سایکل ثانیې | د ورته پیښې تر مینځ وخت د تکرار مستحکم دورې په اوږدو کې | د ماشین پیښې سرعت او تغیر ښیې | د لنډې یوې پیښې راپور ورکول |
| د هرې پیښې برخې | منل شوي فزیکي برخې د یوې بشپړې جوړونې پیښې لخوا خوشې شوې | سرونه، غارونه او سټیشنونه د حجم سره نښلوي | فرض کړئ چې هر پلورنځی تولید کوي |
| په ساعت کې نظري محصول | (3,600 / سایکل ثانیه) × د هرې پیښې برخې | په بې بنسټه شرایطو کې د پرتله کولو پلان کول | د پایلې تضمین تولید غږ کول |
| په ساعت کې تولید منل شوی | منل شوې برخې / مشاهده شوي تولید ساعتونه | د ازمول شوي محصول کڅوړې څخه د کارونې وړ محصول ښیې | د پاکولو، تنظیم کولو یا رد شویو برخو شمیرل |
| پایله بدل کړئ | د منلو وړ محصول وروسته د منفي منل شوي محصول څخه مخکې، د مطابقت شرایطو لاندې | ازموینه کوي چې ایا ترمیم ریښتیني هدف ته وده ورکړه | د مختلف محصولاتو پرتله کول، بدلونونه یا اسانتیاوې |
د سرعت ترڅنګ کیفیت راپور کړئ. د وزن او دیوال پایلې، مهم ابعاد، د فعالې ازموینې پایله، د سکریپ یا ساتل شمیره، د کارونې حالت او د ترکیب بیاکتنه شامل کړئ. د دوه ثانیو کمښت د اصلي دورې، د برخې شمیرې، منل شوي حاصلاتو او ازموینې شرایطو پرته هیڅ واحد معنی نلري. له همدې امله دا مقاله د سلنې پرمختګ هدف نه خپروي. پایله باید د پیرودونکي لاین ډیټا څخه راشي.
د نوي ماشین یا مولډ لپاره ، د آزموینې دمخه د محصول میتود تعریف کړئ. کینګلد فابریکې منلو ازموینې لارښودتشریح کوي چې څنګه اندازه شوي رن د دقیق محصول ، موادو ، مولډ او کارونې شرایطو سره وصل کړئ. د کارولود پیل چک لیستد وخت څخه مخکې یو باثباته حالت رامینځته کول، اود بدلون لارښودد تنظیم ضایع د ثابت تولید څخه جلا ساتل.
09 / حدودمحاکمه ودروئ کله چې پروسه کنټرول له لاسه ورکړي
منظور شوي حالت ودروي او بیرته راولي که چیرې یو ساتونکی، انټرلاک، اضطراري تمځای یا د خطرناکه انرژي کنټرول د هدف سره سم کار نه کوي. د ماشین غیر متوقع حرکت، د ټکر خطر، غیر معمولي هیدرولیک یا نیوماتیک چلند، خراب شوي فشار اجزا، بریښنایی تودوخه، لیک یا د ښودل شوي فیډبیک او فزیکي موقعیت ترمنځ د اختلاف لپاره ودریږئ. د سایکل وخت کار هیڅکله د غلطۍ شاوخوا عملیات اجازه نه ورکوي.
برخه شواهد هم کولی شي د محاکمې مخه ونیسي. د داسې پیریژن لپاره وګورئ چې نور سم حالت ته نه راځي، د مولډ نیمګړتیا، ډیریدل فلش، بې ثباته وزن، پتلی نازک دیوالونه، بلو آوټ، نامکمل توضیحات، چپک کول، ټرم زیان، جنګی، بیضوي غاړې، د راکر بومونه، کمښت یا د فعالیت ناکامي - ازموینه. د فارموسا د پروسې لارښود د دې ډیری نښې نښانې د ډیرې تودوخې، ناکافي یخولو، لنډ دورې یا د یخولو چینل حالت سره نښلوي. د سم تشخیص د بیا پرانستلو لپاره علامه وکاروئ د علت موندلو پرته د پراخ یخ کولو وخت اضافه کولو پرځای.
ګړندی کول کله چې خنډ د مولډ چینل بدلون ، مړ یا بلو پن ترمیم ، د کنټرول برنامې بدلون ، انټر لاک بدلون ، د فشار سیسټم کار یا د وړ رال او ماشین کړکۍ بهر عملیات ته اړتیا لري. د کارولود مخنیوي ساتنې لارښودد تکرار وړ تجهیزاتو موندنو لپاره. یو اغوستل شوی میکانیزم ممکن دوره ورو کړي، مګر ګړندی کمانډ به یې ترمیم نه کړي.
پروژه د خوشې شوي بیس لاین سره پای ته ورسوئ. ترکیب یوازې د نبات د تصویب پروسې له لارې تازه کړئ، نمونه او د اندازه کولو ریکارډ ضمیمه کړئ، او بیان کړئ چې کوم محصول، مولډ، رال او ماشین ترتیب پایله پوښي. رد شوي محاکمې د بدلون لاګ کې وساتئ. کله چې راتلونکی بدلون کولی شي منل شوی دوره بیا تولید کړي او د هغې محدودیتونه تشریح کړي، پرمختګ د نورمال تولید لپاره چمتو دی.
۱۰/ ځوابونهد بلو مولډینګ دورې وخت په اړه ډیری پوښتل شوي پوښتنې
څه شی د اخراج ضربه مولډینګ دورې وخت ټاکي؟
د سایکل وخت د پیریسن یا شاټ چمتو کولو ، د مولډ حرکت ، انفلاسیون ، یخولو ، وتلو ، خلاصولو ، اخیستلو او ښکته کیدو اداره کولو له لارې د خورا ورو اړینې لارې لخوا ټاکل کیږي. د محصول جیومیټری، د دیوال ویش، د رال چلند، د مولډ کولنګ، د ماشین جوړښت او د منل شوي برخې معیارونه ټول په دې لاره اغیزه کوي. اصلي ترتیب او د فیډبیک سیګنالونه اندازه کړئ مخکې لدې چې پریکړه وکړئ کوم ټایمر مسؤل دی.
ایا یخ کول تل د بلو مولډینګ دورې ترټولو اوږده برخه ده؟
کولنګ د لیونډیل باسیل د بلو مولډینګ لارښود سره سم په ډیری پولیولفین غوښتنلیکونو کې د مولډینګ دوره نیسي ، مګر دا په اوتومات ډول په هره کرښه کې فعال محدودیت ندی. د پیریسن تحویلي ، جمع کونکي ډکول ، د مولډ لیږد ، د روبوټ پاکول ، تراشل یا ازموینه ممکن راتلونکی پیل اداره کړي. یو مهال ویش ښیې چې ایا د یخولو کمول به بشپړ دوره بدل کړي یا یوازې برخه ګرمه کړي.
څنګه کولای شو چی د یخولو وخت کم شي پرته له دې چې د جګړې لامل شي؟
لومړی د کولنټ رسولو او بیرته راستنیدو شرایط ، د سرکټ توازن ، د چینل پاکوالی ، د تودوخې تودوخې نمونه او په برخه کې ګرم موقعیت تصدیق کړئ. د دیوال ویش د نقاشۍ او تصویب پروسې سره پرتله کړئ. یو مستند شوی حالت بدل کړئ، پروسې ته اجازه ورکړئ چې ثبات ومومي، او ابعاد او شکل وګورئ وروسته له دې چې د اړتیا وروسته د انزال وقفې څخه وروسته. که ورته محلي ګرمه سیمه پاتې شي، د مولډ یا دیوال ویش ممکن د انجینرۍ بیاکتنې ته اړتیا ولري.
ایا یو لنډ دوره تل د بلو مولډینګ محصول زیاتوي؟
نه. محصول یوازې هغه وخت زیاتیږي کله چې بدل شوی دوره د کرښې خنډ وي او اضافي برخې ومنل شي. د ماشین ګړندی پیښه کولی شي ګرمې برخې رامینځته کړي ، ډیر رد کړي ، د روبوټ جامونه ، تخریب زیان یا د ټیسټر بیک لاګ. د مطابقت لرونکي محصول، موادو، مولډ، ګټورتیا او کیفیت شرایطو لاندې په هر مشاهده ساعت کې منل شوي برخې پرتله کړئ. د وچې دورې حرکت، تیوریکي محصول او منل شوي تولید د جلا ارقامو په توګه وساتئ.
د پاریسون برنامه څنګه د دورې وخت اغیزه کوي؟
د پاریسون برنامه بدلیږي چیرې چې مواد د محصول سره ناست وي. غیر ضروري درنې سیمې ممکن ډیر یخولو ته اړتیا ولري، پداسې حال کې چې ډیرې پتلې سیمې کولی شي د محصول ازموینې ناکام کړي. په دوامداره ماشینونو کې، د دیوال پروفایل هم د سایکل وخت سره همغږي کیدی شي، نو د وخت بدلون ممکن د پروفایل ځای پرځای کول بدل کړي. د دیوال موقعیتونه، د برخې وزن او د پروفایل ترتیب د دورې بدلون وروسته تایید کړئ د دې پرځای چې فرض کړئ خوندي شوي منحني سم پاتې شي.
د سایکل وخت ستونزې لپاره کینګل ته کوم معلومات باید واستول شي؟
د ماشین ماډل او کنټرولر نسخه واستوئ، د محصول ډراینګ، مولډ او وسیلې IDs، د رال درجه او لاټ، د ترکیب بیاکتنه، د خوندي ځای څخه اخیستل شوي سایکل ویډیو، د پیښې مهال ویش، د الارم تاریخ، د برخې وزن او دیوال نقشه، مهم ابعاد، د عیب عکسونه، د ماشین دننه هوا او د یخولو اوبو مشاهده، د سټراټیټ سټاپ دوره او د منل شوي پای ته رسیدو لاملونه. دا شواهد د یخولو، وسیلې کولو، کنټرولونو، اسانتیاو، موادو او د کرښې توازن لاملونو جلا کولو کې مرسته کوي.

د یو سیسټم په توګه د محصول او دورې په اړه بحث وکړئ
د حقیقي برخې انځور، رال، مولډ، د ماشین ترتیب، د اوسني دورې مهال ویش، د کارونې کتنې او اندازه شوي کیفیت پایلې واستوئ. کینګل کولی شي د ماشین شاوخوا شواهد بیاکتنه وکړي ، اوزار کول ، کنټرولونه او تولید هدف.
خپل د تولید معلومات واستوئسرچینې د دې لارښود لپاره کارول کیږي
د کینګل کوربه شوي لارښودونه د مستند کنټرولونو او ماشین ترتیب په اړه بیاناتو ملاتړ کوي. د پولیمر تولیدونکي لارښود د یخولو او عیب اړیکو ملاتړ کوي. د OSHA سرچینې د متحده ایالاتو د خوندیتوب سرحد لپاره شاملې دي. د دې سرچینو څخه هیڅ یو د هر محصول یا ماشین لپاره د نړیوال دورې هدف نه وړاندې کوي.
- کینګل کوربه شوی اتوماتیک بلو مولډینګ ماشین عملیات لارښود, د سپتمبر په 8, 2026 لاسرسی.
- د Moog DigiPack III د پیرسن دیوال ضخامت کنټرول لارښود ، MRJ06301، د کینګل لخوا کوربه شوی ، د سپتمبر په 8 ، 2026 لاسرسی شوی.
- لیونډیل باسیل، د پولیولفین بلو مولډینګ لارښود, د سپتمبر په 8, 2026 لاسرسی.
- د فارموسا پلاستيک، پولیتیلین اخراج بلو مولډینګ پروسې لارښود, د سپتمبر په 8, 2026 لاسرسی.
- OSHA 29 CFR 1910.147، د خطرناکې انرژۍ کنټرول, د سپتمبر په 8, 2026 لاسرسی.
- OSHA 29 CFR 1910.212، د ټولو ماشینونو لپاره عمومي اړتیاوې, د سپتمبر په 8, 2026 لاسرسی.