د پاریسون برنامه کول د اخراج په جریان کې د مړو خلا بدلوي نو مواد ځای په ځای کیږي چیرې چې بشپړ شوې برخه ورته اړتیا لري. یو ښه پروفایل پرته له دې چې ټول کانټینر دروند کړي کونجونه ، لاسي ، اوږې او د پنچ آف ساحې ساتي.

د پاریسون برنامه واقعیا کنټرولوي
د extrusion blow molding کې، پړسیدلی پلاستیک د ټیوب په توګه د پیریسن په نوم پریږدي. جاذبه، د خټکي ځواک، مړینه سوز، اوږدوالی، او د مولډ جیومیټري اغیزه کوي چې دا ټیوب څنګه برخه کیږي. یو یونیفورم die gap په ندرت سره یو یونیفورم بشپړ شوی دیوال رامینځته کوي کله چې برخه اوږه ، کونجونه ، لاسي یا ژوره نقش ولري.
کنټرولر وسیله حرکت کوي ترڅو غوره شوي برخې ضعیف یا پتلی کړي. موخه د موادو توزیع کنټرولول دي: په خورا پراخه یا ډیر بار شوي سیمو کې کافي مواد، په هغو برخو کې چې په اسانۍ سره جوړیږي لږ غیر ضروري وزن لري.
| د پروفایل عمل | د پروسې اغیز | څه تصدیق کول |
|---|---|---|
| په ټاکل شویو نقطو کې د پرانیستلو زیاتوالی | د پاریسون دې برخې ته مواد اضافه کوي | پتلی کونجونه، د ریښو د مینځلو، اوږو، لاندینۍ او د پنچ کولو ساحه |
| په ټاکل شویو نقطو کې د پرانیستلو کمول | په دې برخه کې مواد کموي | دروند مستقیم دیوالونه، د ورو یخولو زونونه او د برخې اضافي وزن |
| پروفایل بدل کړئ | د پاریسون په اوږدو کې موټ او پتلی زونونه حرکت کوي | ایا یو پروګرام شوی زون د ټاکل شوي برخې ځانګړتیا سره سمون لري |
| د پروفایل ټول وزن اندازه کړئ | بشپړ پروفایل بدلوي | ټول وزن او لږترلږه دیوال، نه یوازې اوسط |
د ګټور تولید ریکارډ د پروفایل فایل د مولډ شمیرې ، رال درجې ، رنګ یا ریګرینډ حالت ، د تودوخې ترکیب ، د شاټ اندازه ، د یخ کولو وخت ، او تصویب شوې برخې اندازه کولو سره یوځای ساتي.
دوامداره او جمع کونکي سیسټمونه مختلف حوالې کاروي
پر یود دوامداره ګوزار مولډینګ ماشین, parison په دوامداره توګه بڼه. پروفایل معمولا د وخت یا پیریسن اوږدوالی سره همغږي کیږي. د استخراج ثبات مهم دی ځکه چې په محصول کې بدلون کولی شي د برنامه شوي نقطې برخې سره حرکت وکړي.
په یوهجمع کوونکی بلو مولډینګ ماشین، خټکی ذخیره کیږي او د مرۍ له لارې فشار راوړي. پروفایل د جمع کونکي موقعیت سره تړل کیدی شي. د شاټ اندازه، د ډکولو ثبات، او د لیږدونکي کیلیبریشن د دیوال ضخامت ستونزې برخه ګرځي.

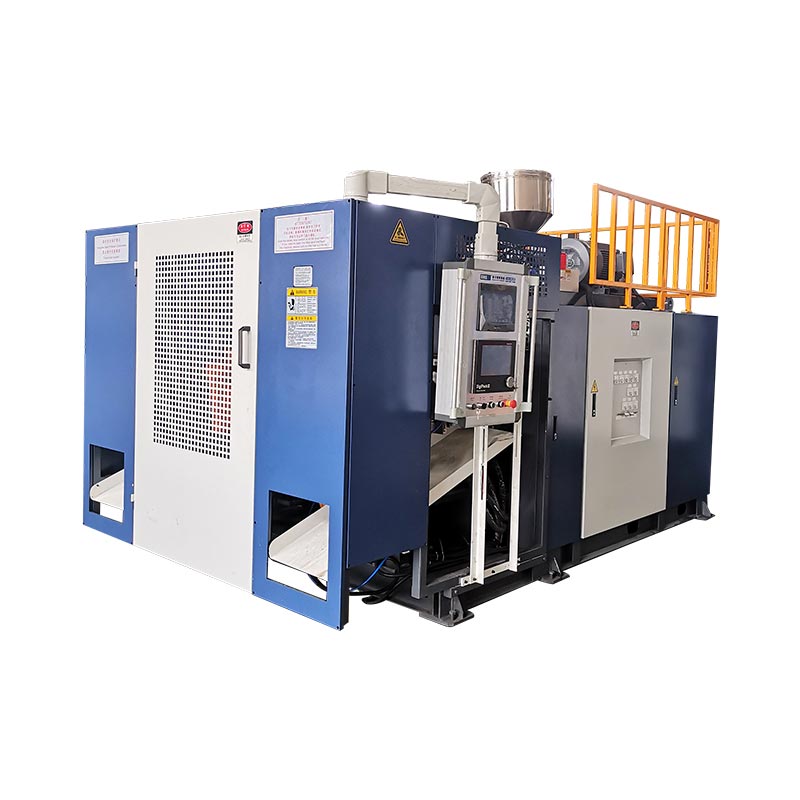
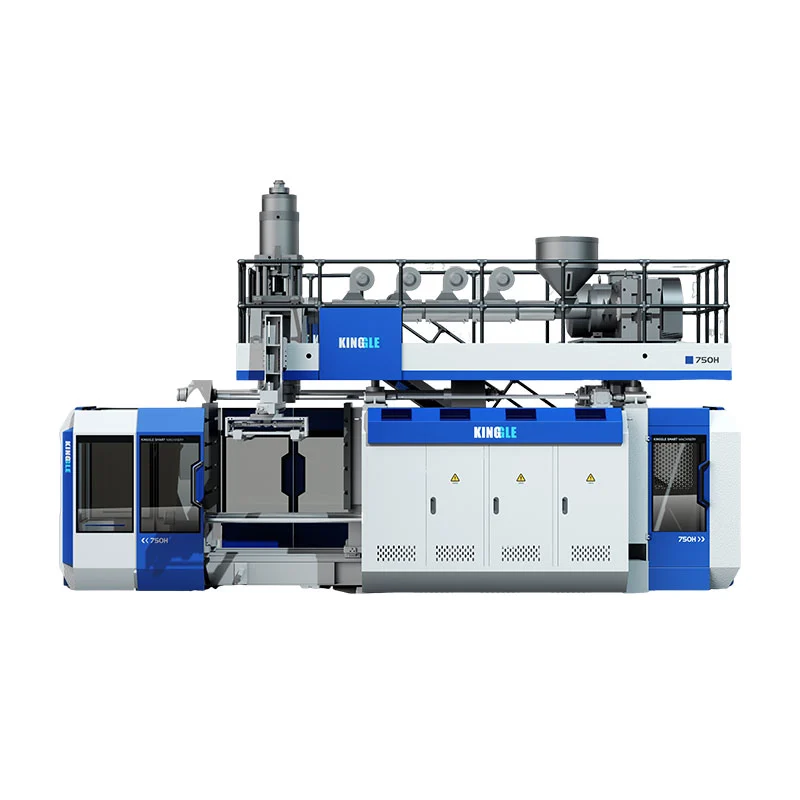
چارواکید MOOG DigiPack III لارښودسندونه دواړه جمع کونکي او دوامداره استخراج غوښتنلیکونه. دا پدې معنی ندي چې هر کینګل ماشین ورته کنټرولر کاروي. د پروژې په نرخ کې د کنټرولر ماډل ، د پروفایل ظرفیت ، عمل کونکي او اوزار تایید کړئ.
د کنټرول ترتیب ترتیب
- صحیح ترکیب تایید کړئ.مولډ، مواد، مړ او د محصول بیاکتنه سره سمون خوري.
- خټکی ثبات کړئ.اجازه راکړئ چې حقیقي تودوخه تنظیم شي او ثابت تغذیه او اخراج تایید کړي.
- د وسیلې صفر او سپان چیک کړئ.د چپک کیدو ، لیک کیدو یا غلط تنظیم کولو لپاره حرکت معاینه کړئ.
- د پیریسن اوږدوالی او د شاټ اندازه تنظیم کړئ.پاریسون باید د مولډ سره نږدې سم موقعیت ته ورسیږي.
- د ساده پروفایل سره پیل کړئ.پراخ بدلونونه د ډیری تیزو سمونونو په پرتله د تشخیص لپاره اسانه دي.
- څو باثباته دورې موډ کړئ.د یوې مهمې پروسې بدلون وروسته لومړۍ برخه قضاوت مه کوئ.
- ثابت ځایونه اندازه کړئ.لږترلږه دیوال، د برخې وزن، بڼه او فعالې پایلې ثبت کړئ.
- په یو وخت کې یوه سیمه بدل کړئ.یو نوی بیاکتنه یوازې د تکرار وړ پرمختګ وروسته خوندي کړئ.
د دیوال ضخامت ستونزه د نښو په واسطه حل کول
| علامه | معاینه کول | بل ګام |
|---|---|---|
| پتلی ښکته یا اوږه | د پروفایل موقعیت، د پاریسون ساګ، د غځولو او وهلو وخت | د ټول وزن اضافه کولو دمخه سمون تایید کړئ |
| یو اړخ په دوامداره توګه پتلی | د مرۍ مرکز کول، د مولډ ترتیب کول، یخ کول او د پاریسون اړیکه | د غیر متناسب فزیکي لامل سم کړئ |
| ضخامت د سایکل په لور حرکت کوي | د تودوخې تودوخه، محصول، د شاټ اندازه، فیډبیک او هیدرولیک ثبات | د پوائنټونو ترمیم کولو دمخه پروسه ثبات کړئ |
| دروند دیوال خو کمزوری پنچ بند | د موادو موقعیت، د پنچ بند ډیزاین او د پیریسن موقعیت | مواد د بشپړې برخې وزن پورته کولو پرځای د پنچ زون ته واستوئ |
| ښه توزیع مګر ډیر وزن | په ټوله پیمانه او غیر ضروري درنې برخې | په اندازه شوي ګامونو کې کم کړئ پداسې حال کې چې د لږترلږه دیوال ځایونو ساتنه وکړئ |
| کمانډ بدلیږي مګر برخه نه | فعالونکی، والو، تار، کیلیبریشن یا محدودیت | کمانډ او فیډبیک پرتله کړئ، بیا ساتنې ته وده ورکړئ |
د فابریکې لید: د تکرار وړتیا له یو څخه ډیر مناسب نمونې اهمیت لري
یو پروفایل یوازې د تولید لپاره چمتو دی کله چې دا د نورمال بدلون څخه ژوندي پاتې کیږي ، لکه د تودوخې بیا پیل ، د موادو ډیر بدلون ، د بدلون بدلون او د یخ اوبو د شرایطو تمه شوي حد. یو ښه کانټینر ثابتوي چې ماشین کولی شي برخه جوړه کړي؛ یو باثباته چل ثابتوي چې پروسه اداره کیدی شي.
د منلو دمخه، د اندازه کولو ځایونو، د نمونې مقدار، فعال ازموینې او د تایید شوي ترکیب بیاکتنې باندې موافقه وکړئ. د بیس لاین فایل خوندي کړئ پداسې حال کې چې روزل شوي آپریټرانو ته د کنټرول شوي سمونونو رامینځته کولو او بیرته راګرځولو لپاره مستند شوې لار ورکوي.
که د پروفایل بې ثباتي د الارمونو ، موقعیت اختلاف یا ترتیب بدلون سره څرګند شي ، نو وکاروئد HMI او الارم لارښود. پیرودونکي لاهم د تجهیزاتو تعریف کولی شي د کینګل سره پیل شيد ماشین انتخاب لارښود.
په مکرر ډول پوښتل شوي پوښتنې
د پاریسون پروګرام کول څه شی دی؟
د پاریسون برنامه د اخراج په جریان کې د ډای-ګاپ خلاصیدو بدلوي نو د پاریسون مختلف برخې مختلف مقدار مواد ترلاسه کوي.
ایا د پاریسون برنامه کول د دیوال هر پتلی ستونزه حل کولی شي؟
نه. دا نشي کولی په اعتبار سره د غلط تنظیم کولو، بې ثباته ایستلو، خراب شوي وسیلې، ضعیف یخ کول، د مولډ غلط ډیزاین، یا د خراب کار کولو عمل سم کړي.
ایا زه باید لومړی انفرادي ټکي یا ټول وزن بدل کړم؟
ټول وزن یوازې هغه وخت وکاروئ کله چې بشپړه برخه په دوامداره توګه سپک یا درنه وي. د محلي نقطو بدلونونه وکاروئ کله چې اندازه کول په یوه ځانګړې سیمه کې د تکرار وړ ستونزه ښیي.
ولې پروفایل په برخه کې حرکت کوي؟
په عامو لاملونو کې د اخراج په نرخ کې بدلونونه، د پاریسون اوږدوالی، د راټولونکي شاټ ثبات، د موادو تودوخې، د پیل ځنډ، یا د سینسر کیلیبریشن شامل دي.
یو ماشین څو پروفایل پوائنټونو ته اړتیا لري؟
اړین شمیره د برخې جیومیټري او کنټرولر ترتیب پورې اړه لري. نور ټکي د بې ثباته پروسې لپاره تاوان نه ورکوي.