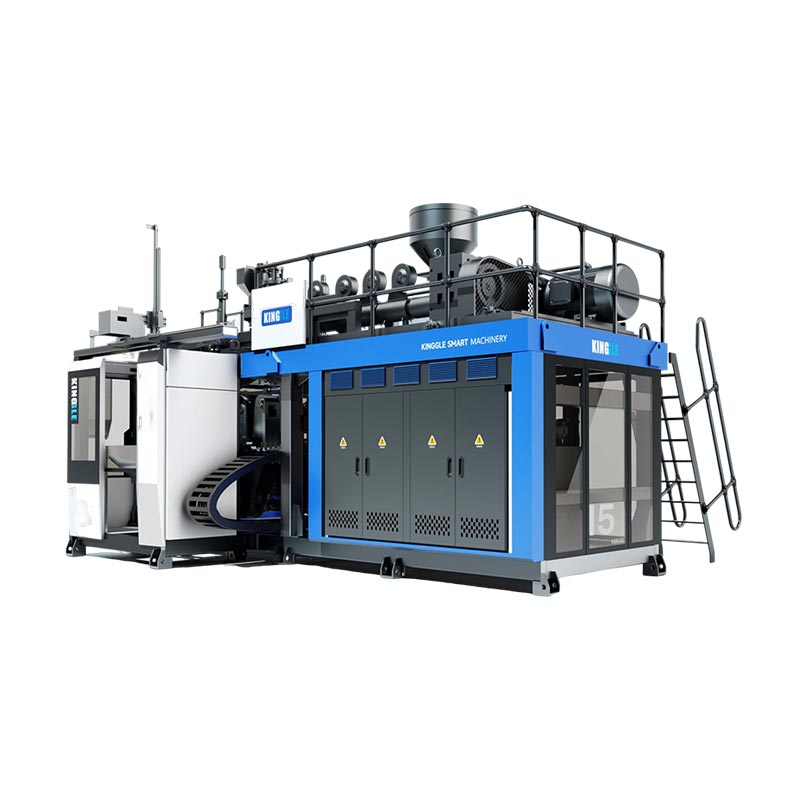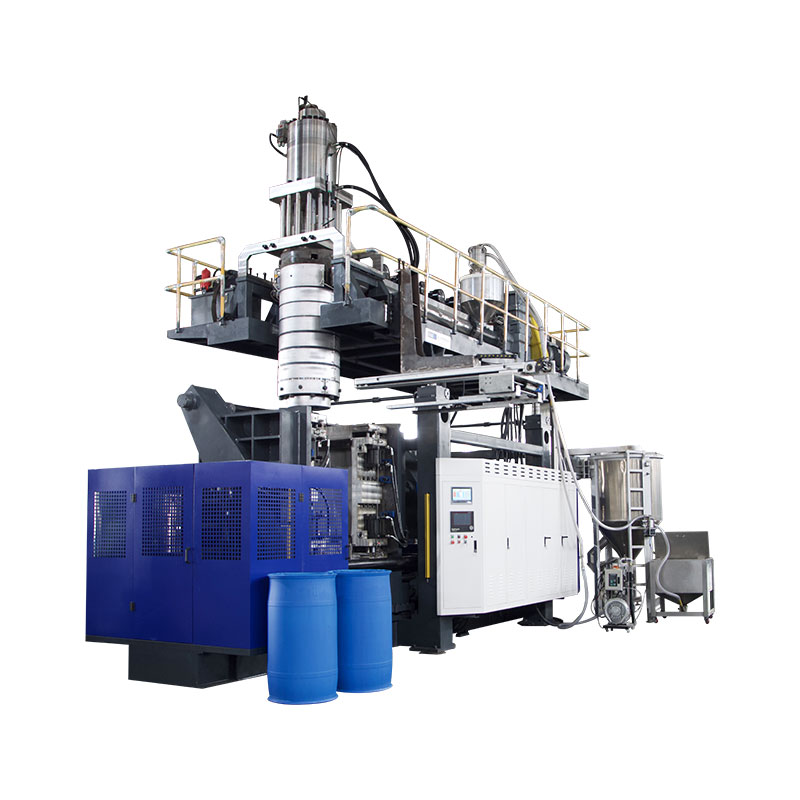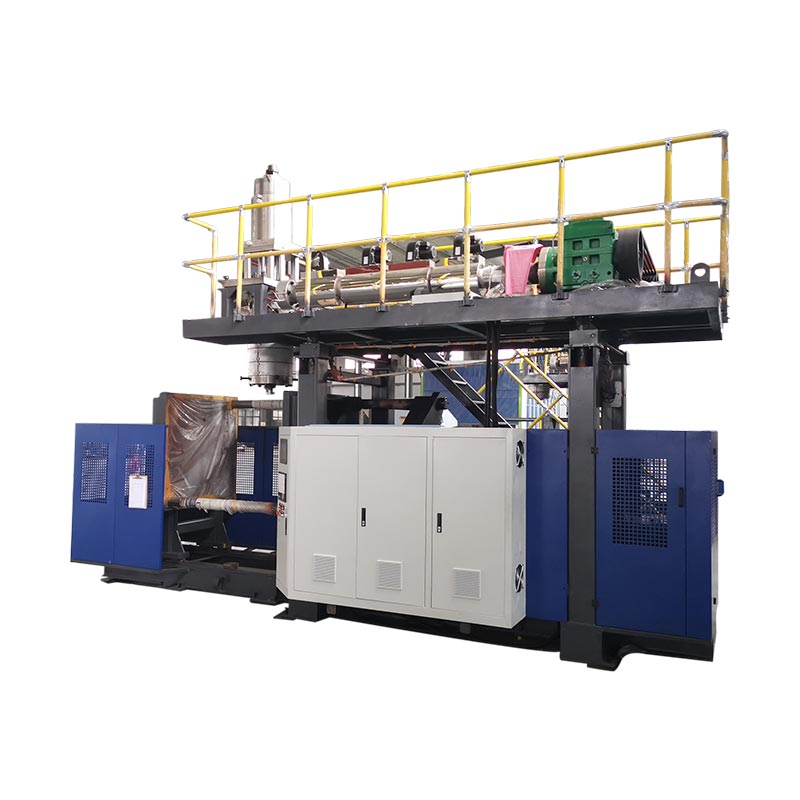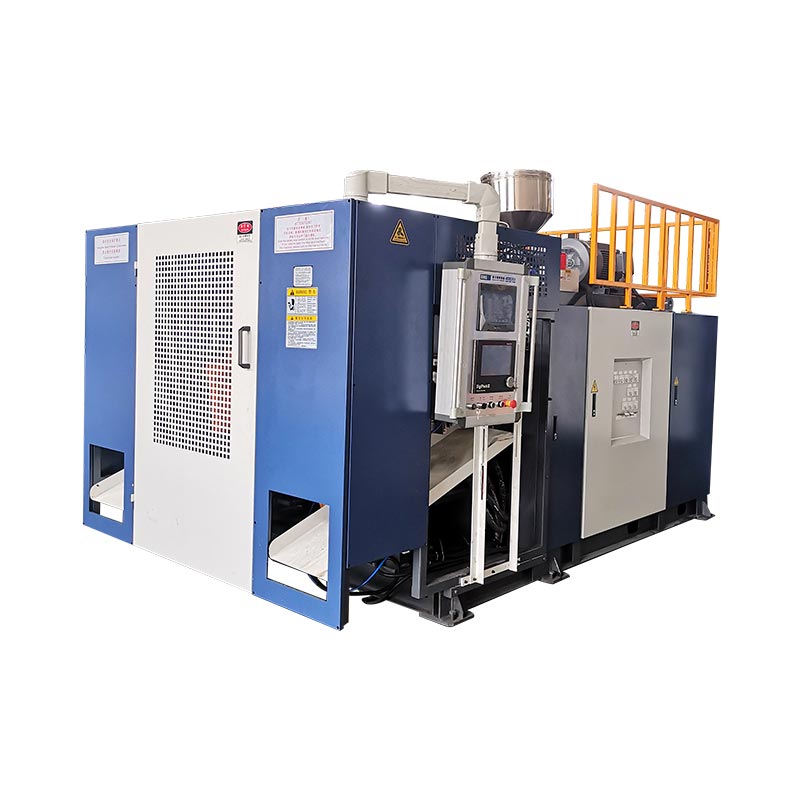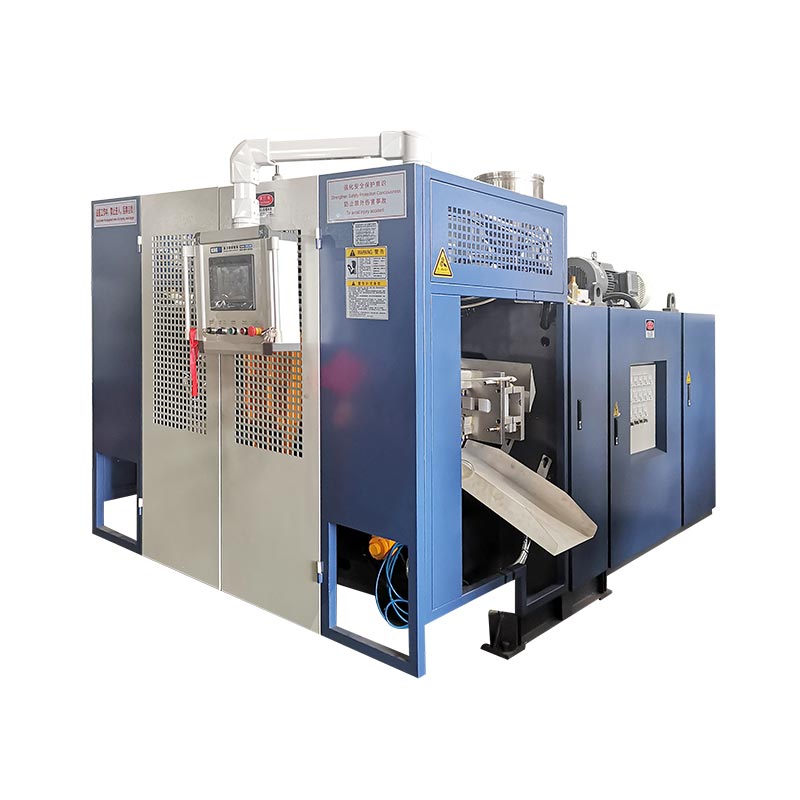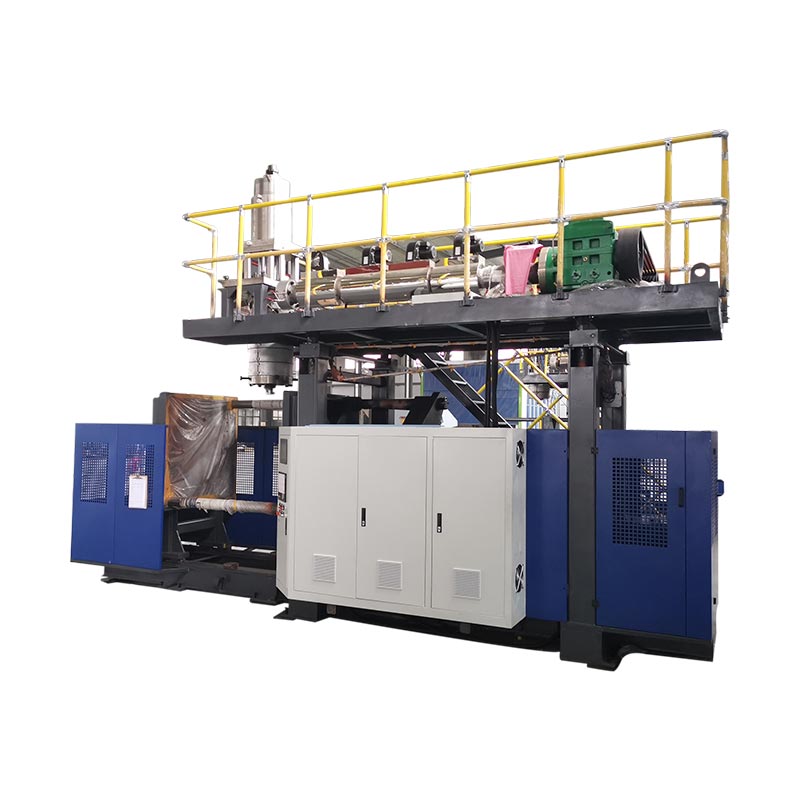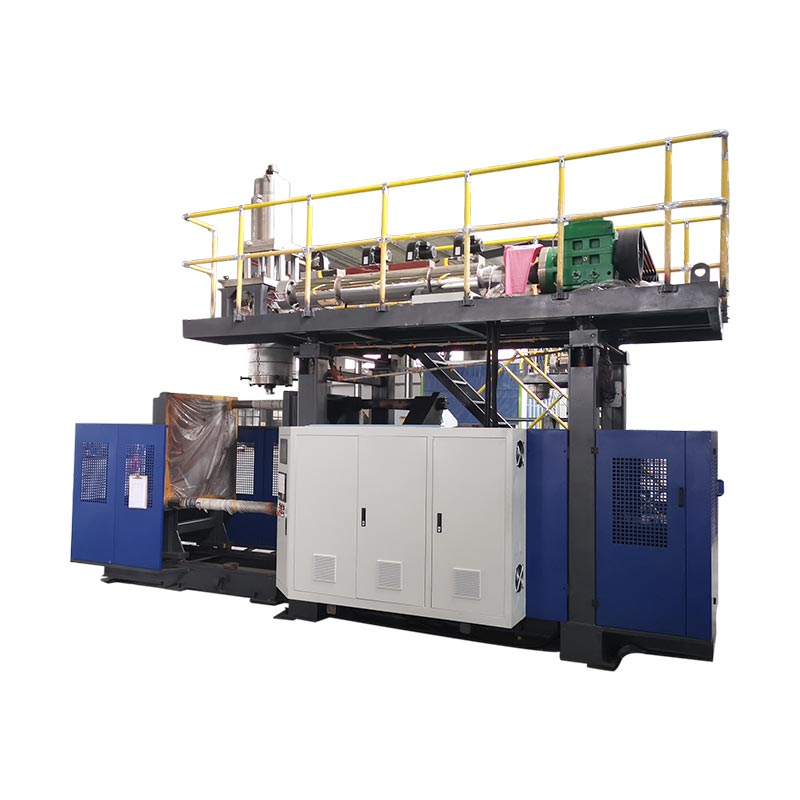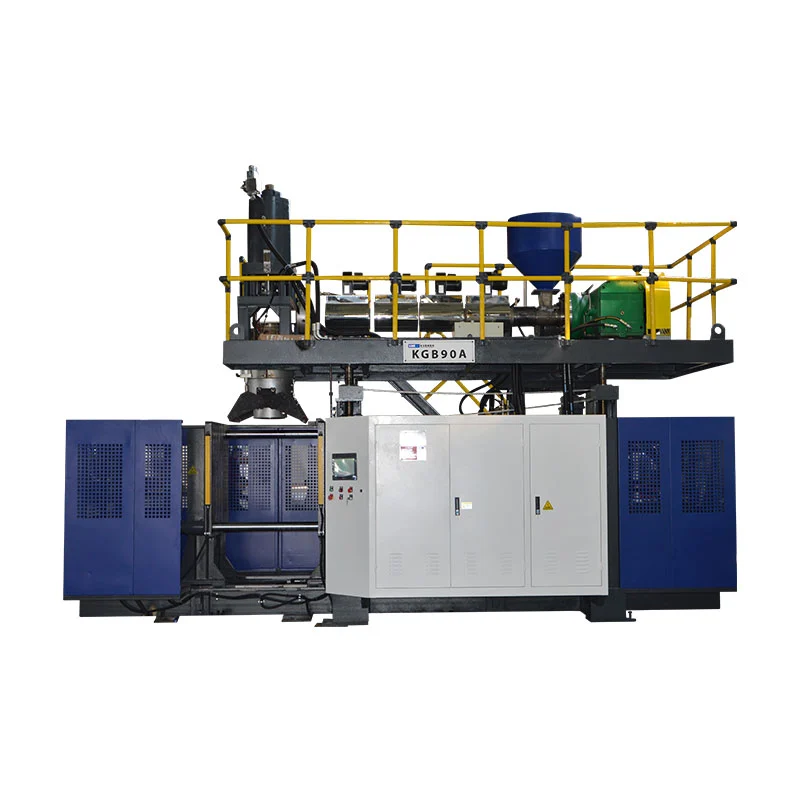
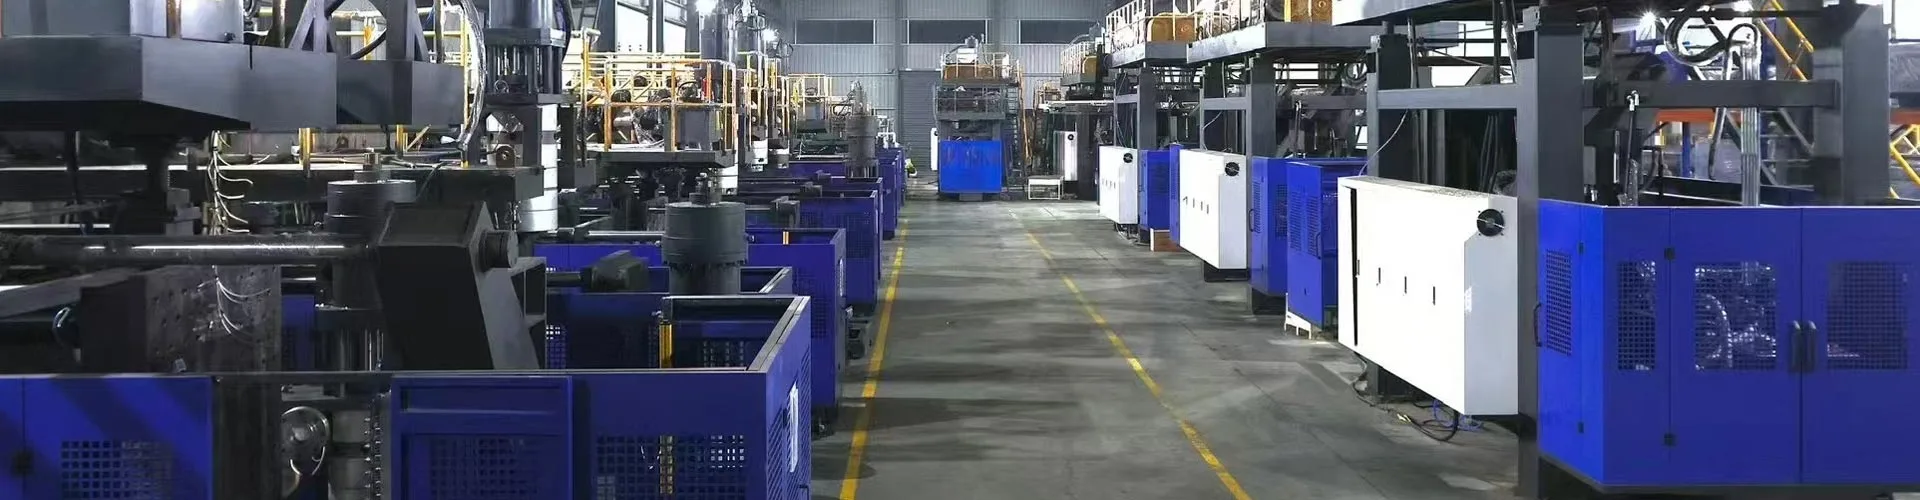
د بلو مولډینګ ماشین اصلي برخې د تغذیې او اخراج سیسټم ، د مړ سر ، مولډ او کلیمپ ، د فلج کولو سیسټم ، د یخولو سرکټونه ، ډرایو او کنټرولونه ، او د برخې لرې کولو تجهیزات دي. د دوی ترتیب د مولډینګ پروسې او ماشین ترتیب پورې اړه لري. د اخراج بلو مولډینګ لپاره ، د بدیل په پام کې نیولو دمخه هره برخه د هغې د فعالیت او مجلس لخوا وپیژنئ.
د یوې برخې پیژندلو لپاره، د هغې مجلس پیدا کړئ، د هغې فعالیت تایید کړئ او اړوند تخنیکي معلومات راټول کړئ. یو عکس یا یو پیژندل شوی نوم په ندرت سره دا رامینځته کوي چې ایا دوه بدیل برخې به په ورته ماشین کې کار وکړي.
څلور توپیرونه د ګران اختلاطاتو مخه نیسي
- مړ سر د پلاستيک ټیوب جوړوي؛ د بلو مولډ د کانټینر بهرنۍ برخه جوړوي.
- یو مرۍ پن یا مینډرل د خټکي پاسه شکل ورکوي. یو بلو پن هوا ورکوي او ممکن د غاړې پورې اړوند دندې ترسره کړي.
- د کنټرولر قومانده، د عمل کونکي موقعیت او د اندازه شوي بوتل دیوال د شواهدو مختلفې ټوټې دي.
- د یوې برخې نوم سره سمون یوازې د بدیل برخې پیژندنې پیل دی.
د ماشین ډول وپیژنئ مخکې له دې چې د هغې برخې نوم کړئ
د ماشین د پیژندنې او تخنیکي اسنادو څخه پروسه تایید کړئ. د اخراج بلو مولډینګ ، د انجیکشن بلو مولډینګ او سټریچ بلو مولډینګ د مختلف اوزار کولو ترتیباتو له لارې خالي محصولات رامینځته کوي. د اجزاو لیست چې ټول درې سره یوځای کوي کولی شي پیرودونکي د هارډویر په لټه کې واستوي چې نصب شوی ماشین یې نه کاروي.
په Extrusion Blow molding، یا EBM کې، یو extruder د مرۍ سر ته پړسیدلی پولیمر برابروي. سر یو خولی ټیوب جوړوي چې د پیریسن په نوم یادیږي، کوم چې مولډ نیسي او انفلاسیون کوي. کینګلد بلو مولډینګ ماشین لارښودد پروسې کټګورۍ تشریح کوي او د دې تجهیزاتو تمرکز په توګه د اخراج بلو مولډینګ پیژني.
د انجیکشن بلو مولډینګ ماشین د دې پرځای چې د وهلو مرحلې ته لیږدولو دمخه د اصلي راډ شاوخوا پریفارم جوړوي. د PET سټرچ بلو سیسټم یو پریفورم او د پراخه کولو عملیات کاروي. دا توپیرونه مهم دي کله چې د وسیلې پیژني: د IBM کور راډ مجلس او د PET سټریچ راډ باید د عام EBM اضافي پرزو لیست کې څرګند نشي.
مجلسونه، برخې او د پروسې مواد جلا وساتئ
د "بلو مولډینګ برخې" اصطلاح د ماشین برخې یا د پروسې لخوا رامینځته شوي پلاستيکي محصولاتو معنی لري. دولت چې معنی یې پلي کیږي. پاریسون پلاستیک دی چې پروسس کیږي، نه د بدلیدونکي ماشین برخه. غار د مولډ ځانګړتیا ده. د مړو سر یو مجلس دی چې ډیری برخې لري د دوی د خپل هویت سره.
کله چې د مرستې غوښتنه وکړئ د مجلس درجه وکاروئ: ماشین، سیسټم، مجلس، بیا انفرادي برخه. د مثال په توګه، د "د سر پن" په پرتله "د وتلو سر، د اوزار کولو مجلس، مینډریل" ډیر ګټور دی. د نقاشۍ حواله یا د اصلي برخې شمیره اضافه کړئ کله چې شتون ولري. دا عرضه کوونکي ته د پیل ټکی ورکوي پرته له دې چې په محلي مستعار نوم تکیه وکړي.
| د اجزاو ډله | فعالیت | د پیژندنې ګټور شواهد |
|---|---|---|
| تغذیه کول او خارج کول | رال، رسولو، خړوب او مخلوط کړئ | د Extruder نقاشي، د سکرو / بیرل مشخصات، د موټرو پلیټ |
| د مرۍ سر او د پاریسون اوزار | خټکی توزیع کړئ او تیوب جوړ کړئ | د سر ماډل، د وسیلې انځور، د مجلس بیاکتنه |
| د پاریس کنټرول | کمانډ د وسیلې پرانیستلو ته بدلون ورکوي | د کنټرولر نسخه، عمل کوونکی او د فیډبیک پیژندنه |
| مولډ او کلیمپ | پاریسون ونیسئ، وسیله ونیسئ او بهرنی شکل تعریف کړئ | د مولډ ID ، د انٹرفیس نقاشي ، د کلیمپ مجلس حواله |
| وهل او یخ کول | پاریس انفجار کړئ او تودوخه لرې کړئ | د بلو اوزار ډراینګ ، د هوا سرکټ او د یخولو سرکټ نقشه |
| چلول او کنټرول | ځواک، ترتیب او د څارنې دندې | سکیماتیک، د وسایلو پلیټونه، سافټویر او پیرامیټر نسخې |
| لرې کول او بشپړول | لرې کړئ او چیرې چې پکې شامل وي، محصول پای ته ورسوي | ګریپر / فکسچر ډراینګ او د تصویب شوي لاین ترتیب |
رال تغذیه کړئ او وخورئ: هاپر ، سکرو ، بیرل او ډرایو
د فیډ لاره د سکرو څخه مخکې پیل کیږي
هپر د extruder فیډ برخې ته مواد رسوي. په یوه پروژه کې کیدای شي لوډر، بلینډر، د خوراک کولو تجهیزات یا د بیرته راستنیدو بیرته ستنیدل هم شامل وي. د دوی سره د جلا انٹرفیسونو سره د پیژندلو وړ تجهیزاتو په توګه چلند وکړئ. د هوپر شتون دا نه ثابتوي چې اتوماتیک رسول، وچول یا مخلوط د ماشین په عرضه کې شامل دي.
کله چې محصول غیر منظم شي، د سکرو تور لګولو دمخه د رال درجه، لوټ، مخلوط او د تغذیې چلند ثبت کړئ. یو محدودیت یا د موادو په رسولو کې مداخله کولی شي هغه څه اغیزه وکړي چې سر ته رسیږي. د ساتنې ټیم مشاهدو ته اړتیا لري چې ریښتیني چل سره تړلي وي ، نه یوازې د لوی اخراج کونکي غوښتنه.
سکرو، بیرل او د تودوخې سیسټم مختلف دندې ترسره کوي
څرخیدونکی سکرو د بیرل دننه رال لیږدوي او کار کوي. د تودوخې زونونه د تودوخې کنټرول لاندې تودوخه اضافه کوي، پداسې حال کې چې پروسه د میخانیکي کار له لارې تودوخې ته وده ورکوي. د تودوخې سینسر په نصب شوي ځایونو کې فیډبیک چمتو کوي. د ښودل شوي بیرل زون تودوخې له همدې امله د جریان د هرې برخې مستقیم اندازه نه ده.
د هیټر او سینسر پیژندنه جلا وساتئ. د ټیټ تودوخې الارم کولی شي د بریښنا سرکټ، هیټر، فیډبیک وسیله، تار یا کنټرول تنظیم کړي. د غلطۍ تصدیق کولو پرته د هیټر بدلول کولی شي اصلي ستونزه حل نشي. د نړیوال مقاومت یا د تودوخې محدودیت پرځای د ریښتیني تارونو ډیاګرام او وړ بریښنایی تشخیص وکاروئ.
ډرایو باید د بریښنا درجې څخه ډیر سره سمون ولري
موټرو، ګیربکس او جوړه کول سکرو ته حرکت لیږدوي. د دوی میخانیکي اړیکې او عملیاتي اړتیاوې د نصب شوي مجلس پورې اړه لري. یو موټور چې د ورته درجه شوي بریښنا سره په اتوماتيک ډول مناسب بدیل ندی، او د ورته نومول شوي قطر سره سکرو ممکن مختلف جیومیټري یا د ارتباط توضیحات ولري.
د سکرو یا بیرل پوښتنو لپاره، اصلي انځور، د ماشین سریال نمبر او د موادو غوښتنلیک چمتو کړئ. د موټر چلولو پوښتنې لپاره، بشپړ موټر او ګیربکس پلیټونه او د اړونده مجلس حواله شامل کړئ. د خوندي موقعیت څخه اخیستل شوي عکسونو کې اصلي سمت او پیوستون معلومات خوندي کړئ. دا ریکارډونه د ناکام شوي توکي په شاوخوا کې د لوی مجلس څخه توپیر کولو کې مرسته کوي.
د پاریسون بڼه: د سر سر، د مرۍ وسیلې او د دیوال ضخامت کنټرول
د مرۍ سر د extruder څخه خټکي ترلاسه کوي او د آوټ لیټ اوزارینګ ته یې توزیع کوي. die او mandrel، کله ناکله د die pin یا core tooling په توګه تشریح شوي، د annular passage تعریف کوي چې ټیوب جوړوي. اصطلاحات د سر ډیزاین سره توپیر لري، نو یو نومول شوی برخه باید تل د انځور سره وصل شي.
د بلو مولډ مختلف دنده ترسره کوي. دا د ګرمو پیریژن شاوخوا تړل کیږي او د کانټینر بهر تعریفوي ځکه چې هوا د غار په وړاندې پلاستيک پراخوي. د "نوي مولډ سر" امر کول پرته لدې چې وپیژني چې ایا ستونزه د اخراج سر ، آوټ لیټ اوزار یا بلو مولډ پورې اړه لري د مخنیوي وړ ابهام رامینځته کوي.
دوامداره او جمع کونکي سرونه مختلف مادي لارې لري
د دوامداره اخراج ترتیب د دوامداره خټکي عرضه کولو څخه پیریژن جوړوي. یو جمع کونکی سر یو مقدار خټکی ذخیره کوي او د دورې په جریان کې یې خارجوي. د اضافي ذخیره کولو او خارج کولو دندې د سر مجلس او د هغې کنټرولونه بدلوي. د خټکي جمع کونکی هم د هیدرولیک جمع کونکي څخه توپیر لري چې انرژي د مایع بریښنا سرکټ کې ذخیره کوي.
د سیل، وسیلې، هیټرونو یا فعالینو پرتله کولو دمخه د سر جوړښت وپیژنئ. یوازې د آوټ لیټ قطر سره مطابقت دا نه رامینځته کوي چې شاوخوا مجلس ، حرکت یا کنټرول انٹرفیس مطابقت لري.
کنټرولر د دیوال ضخامت کنټرول یوازې یوه برخه ده
د پاریسون کنټرول سیسټم یو برنامه شوی پروفایل د کنټرولر ، عمل کونکي او فیډبیک ترتیب له لارې د اوزار کولو حرکت سره نښلوي. موګد بلو مولډینګ برخې عمومي کتنهکنټرولر، فعالونکي او سرو اجزا د دې د حل جلا عناصرو په توګه تشریح کوي. دا برخې کورنۍ د کنټرول او حرکت سیسټم کې مختلف دندې لري.
عملي پایله ساده ده: د بدلیدونکي سکرین یا کنټرولر په خپلواکه توګه د عمل کونکي ، فیډبیک او ماشین انٹرفیس نه غوره کیدی شي. د موګ عمومي کتنه د برخې کورنۍ بیانوي؛ دا نه پیژني چې کوم وسیله په ځانګړي کینګل ماشین کې نصب شوې.
د اوزار کولو موقعیت او وروستی دیوال ضخامت هم باید جلا پاتې شي. د بوتل دیوال لاهم د مادي چلند ، برخې جیومیټري او پروسې شرایطو پورې اړه لري. د دیوال اندازه کولو راپور په توګه د ښودل شوي پروفایل چلند کولو پرځای مولډ شوې برخه تایید کړئ. دد پاریسون پروګرام کولو لارښودد اندازه شوي محصول ځایونو سره د پروفایل بدلونونه وصل کوي.
برخه شکل او خوشې کړئ: مولډ ، کلیمپ ، بلو سیسټم او ټیک آوټ
د بلو مولډ او د کلیمپینګ واحد باید په جلا توګه وپیژندل شي. مولډ د محصول ځانګړی وسیله ده. د کلیمپینګ مجلس د دې وسیلې ملاتړ او حرکت کوي او د اړینو مرحلو په جریان کې یې بند ساتي. پلاټین، لارښودونه، سلنډرونه او د بار وړلو هر میکانیزم د ماشین ترتیب سره تړاو لري، نه په اتوماتيک ډول د مولډ پیرود پورې.
د بدیل پوښتنو لپاره، د جوف عکس ممکن محصول وپیژني مګر د نصب کولو انٹرفیس په اړه لږ څه څرګندوي. د وسیلې ID او اړوند ماشین یا مولډ ډراینګ پکې شامل کړئ. دد اخراج بلو مولډینګ مولډ ډیزاین لارښودتشریح کوي چې ولې جوف، پینچ بند، یخ کول، د وهلو انٹرفیس او د لرې کولو طریقه باید یوځای کار وکړي.
د بلو پن ډې پن نه دی
ډای پن یا مینډریل د خټکي جوړونکي اوزار پورې اړه لري. د بلو پن د هوا تحویلۍ پورې اړه لري او په ځینو ترتیبونو کې د غاړې جوړونې یا کیلیبریشن ترتیب. دواړه ممکن د هټۍ په پوړ کې "پن" وبلل شي، مګر دوی مختلف دندې ترسره کوي او مختلف انٹرفیسونه لري.
ځینې محصولات د غورځولو مختلف ترتیب کاروي، پشمول د لاندې غورځول. یوازې د بوتل حجم څخه د بلو پن امر مه کوئ. د محصول پای، د وسیلې جیومیټري، نصب کول، حرکت او د هوا پیوستون باید د منظور شوي ډیزاین سره سمون ولري. د پن یا وهلو مجلس دقیق دندې په دې ډیزاین پورې اړه لري.
د برخې لرې کول د مولډ خلاصیدو هاخوا غزیږي
د لرې کولو سیسټم باید جوړ شوی محصول د نه منلو وړ زیان یا مداخلې پرته وباسي. د پروژې پورې اړه لري، لرې کول ممکن یو ګریپر، یو روبوټ، د سمبالولو بل میکانیزم یا یو مشخص لارښود عملیات شامل وي. د فلش لیرې کول، د لاسي پنچ کول، د لیک ازموینه او رسول ممکن جلا تجهیزات وي.
دا حد مهم دی کله چې یوه برخه په غلط ډول راتلونکي ماشین ته ورسیږي. نښه کول یا خرابیدل کیدی شي د مولډ خلاصیدو وروسته پیښ شي. ثبت کړئ چیرې چې دا لومړی څرګندیږي ، کوم سټیشن یا غار یې تولید کړی ، او ایا دا د اداره کولو دمخه شتون درلود. د مولډ اغوستل له داسې عیب څخه مه تشخیصوئ چې یوازې د تراشلو او رسولو وروسته معاینه شوي.
د بدلولو ګوتو، فکسچر یا سینسرونو غوښتنه کولو دمخه د امر شوي ټیک آوټ او پای کولو ساحه تایید کړئ. داتومات ماشین او بشپړ کرښه لارښودد ماشین دندې د لاندې جریان څخه جلا کوي. اتومات باید د اصلي ترتیب لخوا وپیژندل شي، نه د "اتوماتیک" کلمې څخه.
د دورې ملاتړ وکړئ: هیدرولیکونه، کولنګ، سینسرونه او کنټرولونه
د بریښنا او مایع سرکیټونه
په هیدرولیک ماشین کې، موټرو او پمپ هیدرولیک بریښنا چمتو کوي. والوز د جریان مستقیم یا تنظیموي، او فعالونکي حرکت تولیدوي. د سرو په واسطه د تیلو پمپ د هیدرولیک سیسټم برخه پاتې کیږي. دې ته د بریښنایی موټرو ویل ټول ماشین ټول بریښنا نه کوي.
د هوا سیسټم د ټاکل شوي نیوماتیک او وهلو دندو ملاتړ کوي. تنظیم کونکي، والوز، فلټرونه، ټیوب او د وهلو وسیله مختلف رولونه لري. یو اتصال چې سم ښکاري لاهم اړتیا لري د دې سرکټ اړتیاو سره سمون ولري. د سکیمیک او بشپړ وسیلې کوډ څخه هیدرولیک او نیوماتیک برخې وپیژنئ ، نه یوازې د بدن اندازه یا د بندر ظاهري.
کولنګ څو جلا بارونه لري
مولډ د تودوخې لرې کولو ته اړتیا لري، او ماشین ممکن د یخولو اضافي بارونه ولري لکه هیدرولیک تیل یا نور مشخص شوي سرکټونه. یو چیلر، برج یا د نبات د اوبو سیسټم کولی شي د ماشین اکمالاتو بهر ناست وي. د ورک شوي ماشین برخې په توګه د ورک شوي نبات تجهیزاتو درملنې دمخه د مسؤلیت حد نقشه کړئ.
په اصلي اوبو رسولو کې یو نورمال لوستل دا نه ثابتوي چې د مولډ هره څانګه مناسب جریان لري. د سرکټ پیژندنه او حقیقي عملیاتي کتنې د یوې کرښې پراخه انګیرنې څخه ډیر ګټور دي. دد کارونې اړتیاو لارښودتشریح کوي چې څنګه ماشین، مولډ او مرستندویه غوښتنې توپیر لري.
د HMI، PLC او فیډبیک وسایل د تبادلې وړ ندي
HMI د آپریټر انٹرفیس دی. PLC د ماشین کنټرول منطق اجرا کوي، پداسې حال کې چې ساحوي وسایل سیګنالونه چمتو کوي او امرونه ترسره کوي. په HMI کې یو پیغام یو راپور شوی حالت پیژني؛ دا پخپله نه ثابتوي چې سکرین غلط دی یا دا چې ښودل شوی وسیله ناکامه شوې.
د هر څه پاکولو یا بدلولو دمخه الارم، د سایکل مرحله او اړونده مشاهدې وساتئ. د کارولود HMI تنظیمات او د الارم لارښودد دې ریکارډ تنظیم کولو لپاره. کنټرولر، ډرایو یا فیډبیک بدلول ممکن سم برنامه ، پیرامیټرې او کیلیبریشن ته هم اړتیا ولري.
د خوندیتوب پورې اړوند وسایل د دوی ټاکل شوي بدیل او تایید پروسې ته اړتیا لري. په متحده ایالاتو کې،د OSHA د خطرناکې انرژۍ لارښودد غیر متوقع انرژی یا زیرمه شوي انرژی څخه د خدماتو خطرونه په ګوته کوي. د مجاز پرسونل له لارې د سایټ ماشین ځانګړي طرزالعمل تعقیب کړئ. نه د HMI بند او نه هم د پرزو عمومي لارښود خوندي لاسرسی رامینځته کوي.
وګورئ چې برخې په کینګل دوامداره او جمع کونکي ماشینونو کې څنګه توپیر لري
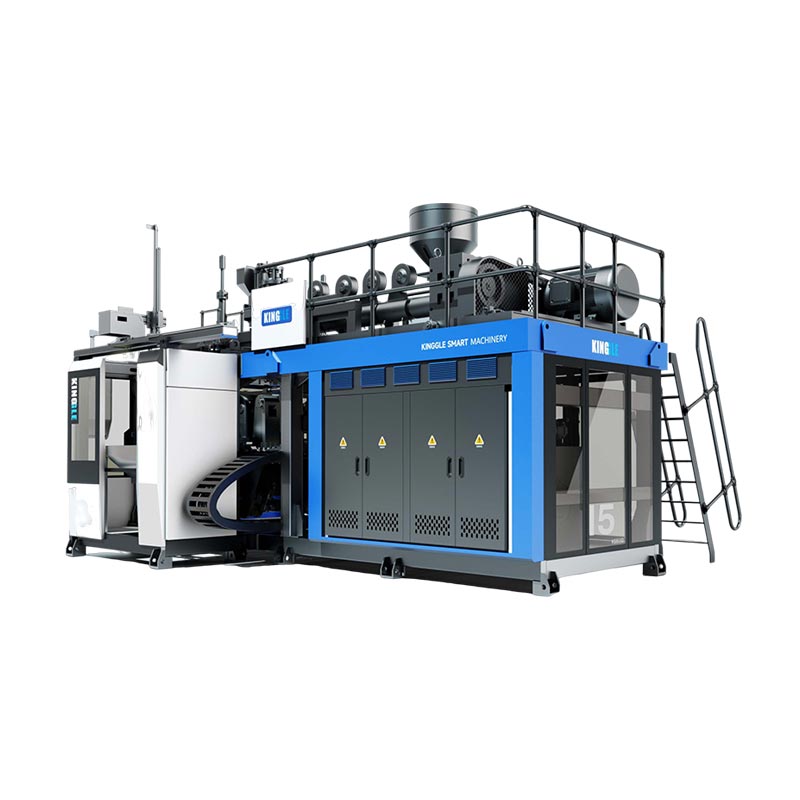
د ریښتیني پلیټ فارم مثالونه د برخې نقشه ډیر ګټور کوي. کینګلد KGB5L محصول پاڼهد یو واحد سټیشن دوامداره ماشین د ژباړونکي مولډ بدلولو میکانیزم سره تشریح کوي. د دې جدول د 60 ملي میتر سکرو لیست کوي او د میتسوبیشي PLC د فیچر توضیحاتو کې نومول شوی.

دKGB100B 120L پاڼهپرځای یې د جمع کونکي سر پلیټ فارم تشریح کوي. دا د 100 ملي میتر سکرو لیست کوي او د هیدرولیک سرو عملیات، د مستقیم فشار مولډ لاک کول او د دیوال ضخامت کنټرول تشریح کوي. د هغې د ذخیرې او خارجیدو ترتیب د اجزا بحث یو بل جوړښت ورکوي.

| توکي | KGB5L | KGB100B | څه توپیرونه بدلوي |
|---|---|---|---|
| خپور شوی معمار | د واحد سټیشن دوامداره اخراج | Accumulator-د سر اخراج | د سر مجلس او سایکل اړیکې |
| د سکرو قطر خپور شوی | 60 ملي متره | 100 mm | د جلا کولو مختلف حوالې؛ قطر د بشپړې برخې مشخصات ندي |
| د مولډ ترتیب خپور شوی | د ژباړې مولډ بدلون | په پاڼه کې بیان شوي د پرانیستلو / تړلو ثابت ترتیب | د سم کلیمپ او حرکت مجلس په ګوته کړئ |
| د بدلولو پیژندنه | د دې ماشین جوړ شوي اسناد وکاروئ | د دې ماشین جوړ شوي اسناد وکاروئ | د شریک شوي برخې نوم څخه هیڅ تبادله نه کیږي |
سرچینې: دوه تړل شوي کینګل محصول پاڼې. د تشکیلاتو توضیحات او د سکرو قطر د کتلاګ معلومات دي ، نه د پیرودونکي نصب شوي ماشین څخه اندازه کول.
دا مثالونه ښیې چې ولې "کینګل سکرو" ، "هایډرولیک والو" یا "دیوال کنټرولر" د امر توضیح خورا پراخه دی. حتی په یوه ماشین کورنۍ کې، سریال نمبر، تصویب شوي بدلونونه او د اوسني مجلس بیاکتنې موضوع. د محصول پاڼې ډاټا کولی شي پلیټ فارم پیدا کړي، مګر دا نشي کولی د موادو جوړ شوي بل ځای ونیسي.
د پیرودلو لپاره، درې ریکارډونه جلا کړئ: هغه څه چې کتلاګ تشریح کوي، څه حکم پکې شامل دی، او اوس څه نصب شوي. وروسته بدلون ممکن یو ډرایو، سینسر یا وسیله بدل کړي. د بدیل غوره کولو دمخه دا ریکارډونه پخلا کړئ ، په ځانګړي توګه کله چې زاړه برخه نور د اصلي نقاشۍ سره سمون ونلري.
د خدماتو د پوښتنو په جریان کې، اغیزمن شوي فرعي سیسټم په یوه عمومي انځور کې نښه کړئ او د لوستلو وړ برخې لیبل په جلا توګه ضمیمه کړئ. دواړه عکسونه د ماشین سیریل نمبر سره وصل کړئ. د نصب کولو شرایطو پرته تړل کیدی شي پټ کړي چې ایا توکي د اخراج ډرایو ، هیدرولیک کڅوړه یا معاون پورې اړه لري.
د امر کولو دمخه سم بدیل وپیژنئ
د لیدل شوي ستونزې او د برخې پیژندنې سره پیل کړئ، نه دا نتیجه چې یوه برخه ناکامه شوې. غیر مساوي دیوالونه، ورو حرکت یا د تودوخې الارم کیدای شي ډیری لاملونه ولري. شرایط ثبت کړئ او د بدیل پیرود دمخه د تصویب شوي تشخیصي پروسې له لارې غلطي تایید کړئ.
دد بلو مولډینګ نیمګړتیاو لارښودد محصول نښو تنظیم کولو لپاره ګټور دی. د خدماتو وقفو لپاره، دا وکاروئد مخنیوي ساتنې چک لیستد نصب شوي ماشین لارښود سره څنګ په څنګ. د اجزاو عمومي کتنه باید د هر رال، د دندې دورې او عملیاتي چاپیریال لپاره یو بدیل عمر وړاندیز نکړي.
| ریکارډ | شامل دي | ولې دا مهمه ده |
|---|---|---|
| د ماشین پېژندنه | ماډل، سریال نمبر او د پیژندنې پلیټ عکس | جوړ او د هغې اسناد پیدا کوي |
| د مجلس هویت | سیسټم، د مجلس انځور، د اصلي برخې شمیره او بیاکتنه | د ورته توکو څخه یوه برخه توپیر کوي |
| د وسیلې معلومات | د جوړونکي کوډ بشپړ کړئ او د لوستلو وړ درجې | یو جزوی کوډ ممکن د تشکیلاتو توپیر له لاسه ورکړي |
| ارتباطات | اړونده نصب، شافټ، مایع، بریښنایی یا سیګنال انٹرفیسونه | د بصری ورته والی څخه ډیر تاییدوی |
| تاریخ بدل کړئ | تصویب شوي بدیلونه، تعدیلات او د سافټویر بدلونونه | د اوسني ماشین سره اصلي نقاشي پخلا کوي |
| د غلطۍ ثبوت | الارم، د سایکل ګام، اندازه کول، نښه شوي نمونې او خوندي عکسونه | د ناکام شوي توکي څخه راپور شوي نښې جلا کولو کې مرسته کوي |
د لنډ، کنټرول شوي پیژندنې ترتیب وکاروئ
- توکي د ماشین په نقاشۍ یا پرزو لیست کې ومومئ او د هغې د مجلس حواله ثبت کړئ.
- بشپړ لیبل او شاوخوا نصب کول د خوندي ، اجازه شوي موقعیت څخه ونیسئ.
- اړونده میخانیکي، بریښنایی او مایع انٹرفیسونه د عرضه کونکي مشخصاتو سره مطابقت کړئ.
- د اسنادو بدیل یا بیاکتنې او د نصب کولو دمخه اړین تخنیکي تصویب ترلاسه کړئ.
- د مجاز ځای په ځای کولو وروسته، د تولید خوشې کولو دمخه اړین ترتیب، فیډبیک، د خوندیتوب دندې او د محصول پایله تایید کړئ.
مختلف اجزا ټولګي مختلف شواهدو ته اړتیا لري. یو هیټر خپل مشخص بریښنا او نصب کولو توضیحاتو ته اړتیا لري. یو والو د سم سرکټ فعالیت او د وسیلې ترتیب ته اړتیا لري. یو میخانیکي وسیله خپل انځور او انٹرفیس ته اړتیا لري. د کنټرول بدیل نسخه او پیرامیټر چیک ته اړتیا لري. عکس کولی شي د دې ریکارډونو ملاتړ وکړي مګر نشي کولی هر پټ اړتیا رامینځته کړي.
د دقیق چمتو شوي توکي او کوم تصویب شوي بدیل لیکل شوي تایید غوښتنه وکړئ. د خدمت ریکارډ کې زاړه او نوي پیژندنه وساتئ. دا ریکارډ د پیرود توضیح په پرتله په راتلونکي ناکامۍ کې خورا ګټور دی چې وايي "د بلو مولډینګ ماشین لپاره یوازې یوه اضافي برخه."
د نه لوستلو وړ لیبل ډیر شواهدو ته اړتیا لري، نه د اټکل شوي برخې شمیره. د هویت د حل کولو لپاره د انځور کولو موقعیت، نصب شوي عکسونه او د ماشین ریکارډ وکاروئ. د نږدې ماشین څخه کوډ کاپي مه کوئ ځکه چې د هغې برخه ورته ښکاري.
د بلو مولډینګ ماشین برخو په اړه ډیری پوښتل شوي پوښتنې
د بلو مولډینګ ماشین اصلي برخې کومې دي؟
د اخراج ماشین لپاره ، اصلي ګروپونه تغذیه کول او اخراج ، د سر او تولینګ ، د پیریسن کنټرول ، مولډ او کلیمپ ، وهل ، یخ کول ، ډرایو او کنټرولونه ، او د محصول لرې کول دي. دقیق ترتیب په پلیټ فارم او پروژې پورې اړه لري. لومړی پروسه وپیژنئ، بیا د معیاري تجهیزاتو، ټاکل شوي انتخابونو او جلا مرستندویانو توپیر لپاره د هغې د مجلس اسناد وکاروئ.
د مړ سر او بلو مولډ ترمینځ څه توپیر دی؟
د مرۍ سر د پولیمر سره د پولیمر سره لاس او ګریوان دی او د خپل آوټ لیټ وسیلې له لارې پیریسن جوړوي. د بلو مولډ د دې پیرسن شاوخوا تړل کیږي او د انفلاسیون پرمهال د محصول بهر تعریف کوي. د مولډ جوف ، مړ یا بشپړ سر مجلس له همدې امله یو مختلف ترتیب توکي دی. یوازې د "مولډ" کلمې باندې تکیه کولو پرځای د مجلس حواله ورکړئ.
ایا د بلو پن د ډی پن یا مینډریل په څیر دی؟
نه. یو ډای پن یا مینډریل د خټکي جوړونکي وسیلې پورې اړه لري او د annular outlet په تعریف کې مرسته کوي. یو بلو پن هوا معرفي کوي او ممکن په ځانګړي ډیزاین کې د غاړې جوړښت یا کیلیبریشن دندې ولري. ګډ کلمه "پن" اجزا د تبادلې وړ نه کوي. د یو توکی پیژندلو لپاره د ریښتیني وسیلې ډراینګ وکاروئ.
ایا برخې د مختلف بلو مولډینګ ماشینونو ترمینځ د تبادلې وړ دي؟
د یو عام نوم، ورته بڼه یا د سرلیک درجه سره سمون لرونکی تبادله مه کوئ. د وسیلې بشپړ کوډ ، د مجلس بیاکتنه ، نصب کول ، اړیکې او عملیاتي فعالیت باید سره سمون ولري. کنټرول هم کولی شي په سافټویر، پیرامیټرو او فیډبیک مطابقت پورې اړه ولري. هر بدیل باید د نصب شوي ترتیب لپاره تصویب شي نه د کتلاګ عکس څخه اټکل شوی.
د بدیل برخې پیژندلو لپاره کوم معلوماتو ته اړتیا ده؟
د ماشین ماډل او سیریل نمبر، د اصلي برخې شمیره، د مجلس انځور کولو حواله، بیاکتنه او واضح لیبل عکسونه واستوئ. اړونده انٹرفیسونه، تصویب شوي تعدیلات او لیدل شوي غلطی شامل کړئ. د کنټرول وسیلو لپاره، نسخه او د ترتیب ریکارډونه هم وساتئ. دا تفتیش ته اجازه ورکوي چې د اجزاو پراخه کټګورۍ پرځای یو ځانګړی توکي وپیژني.
د ځانګړو برخو پوښتنې چمتو کړئ
د کینګل ماشین لپاره ، د ماشین پلیټ ، مجلس حواله او د لوستلو وړ اجزا لیبل سره پیل کړئ. د ستونزې ریکارډ او اړونده رسمونه اضافه کړئ، بیا بسته له لارې واستوئد کنګل اړیکه پاڼه. د نصب شوي برخې پیژندل د سم بدیل تایید کولو په لور لومړی ګام دی.