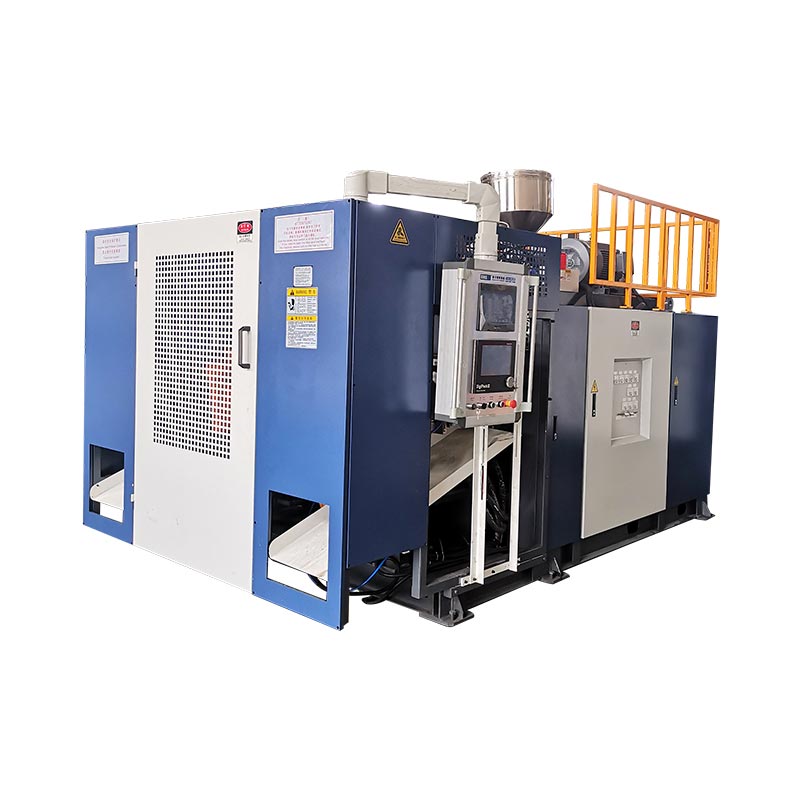
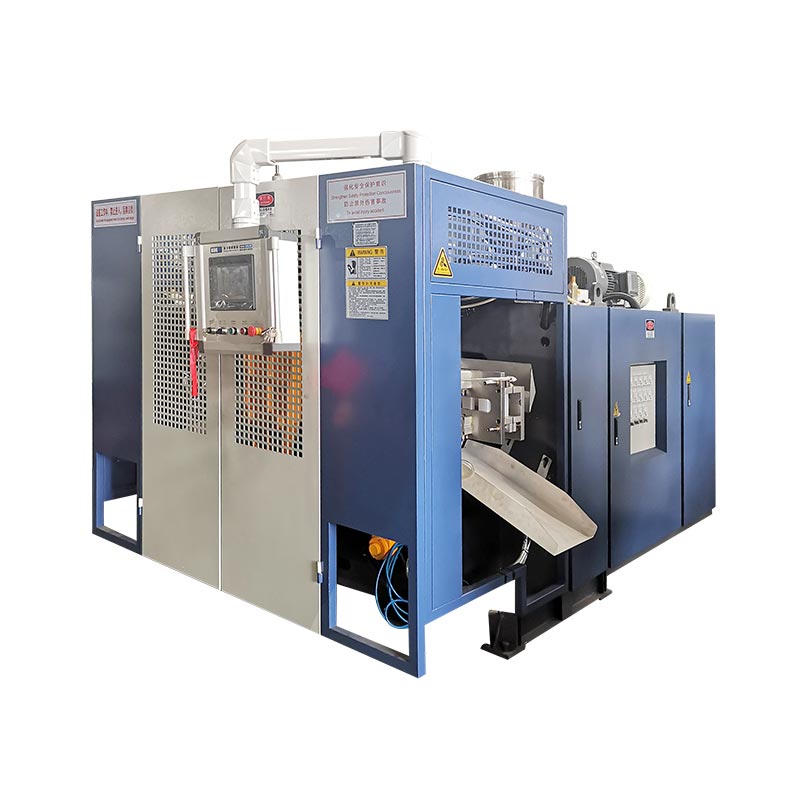
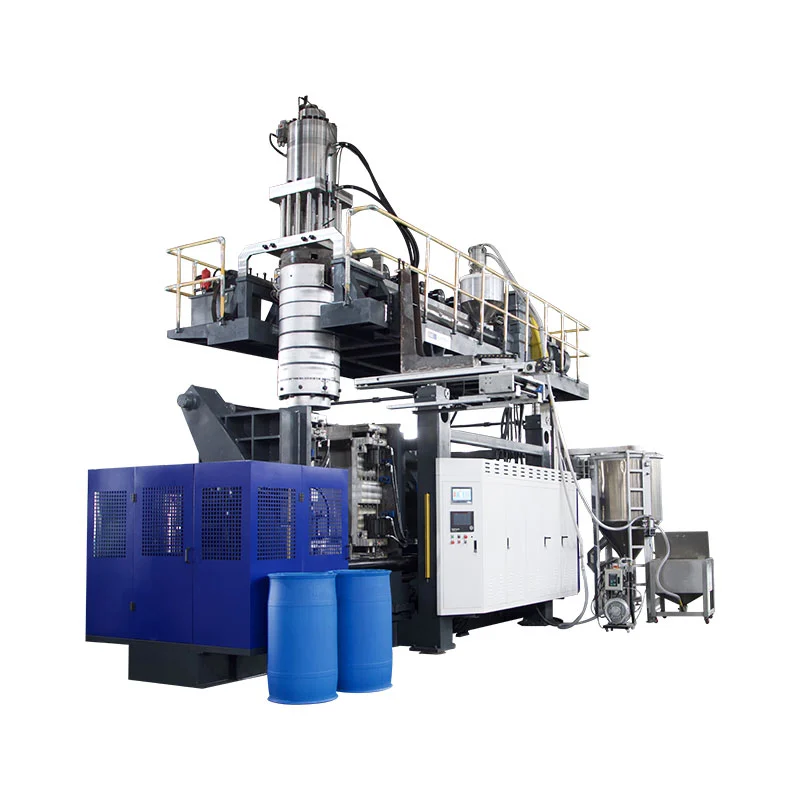
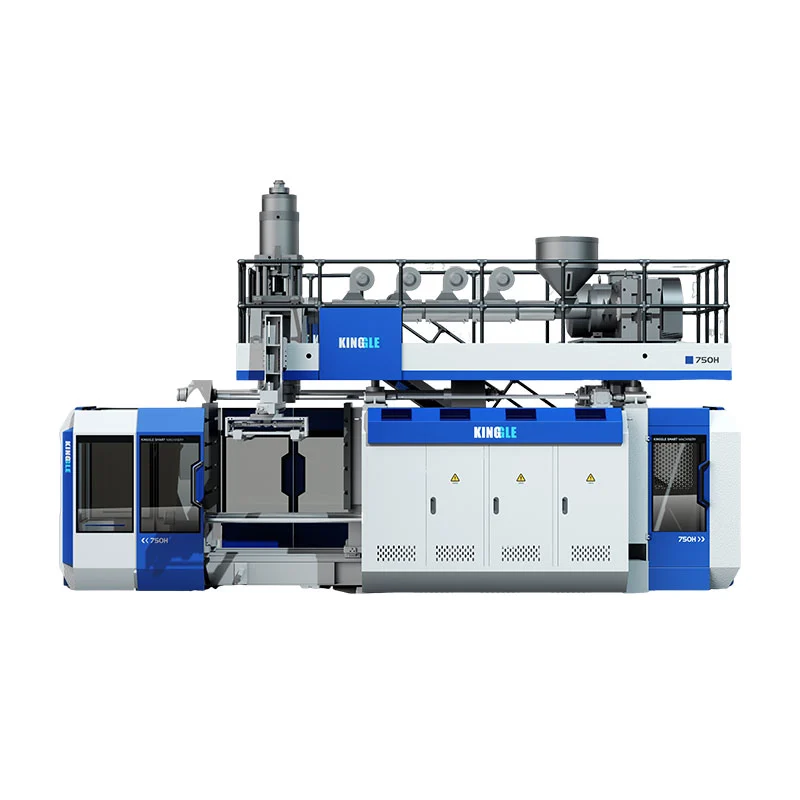
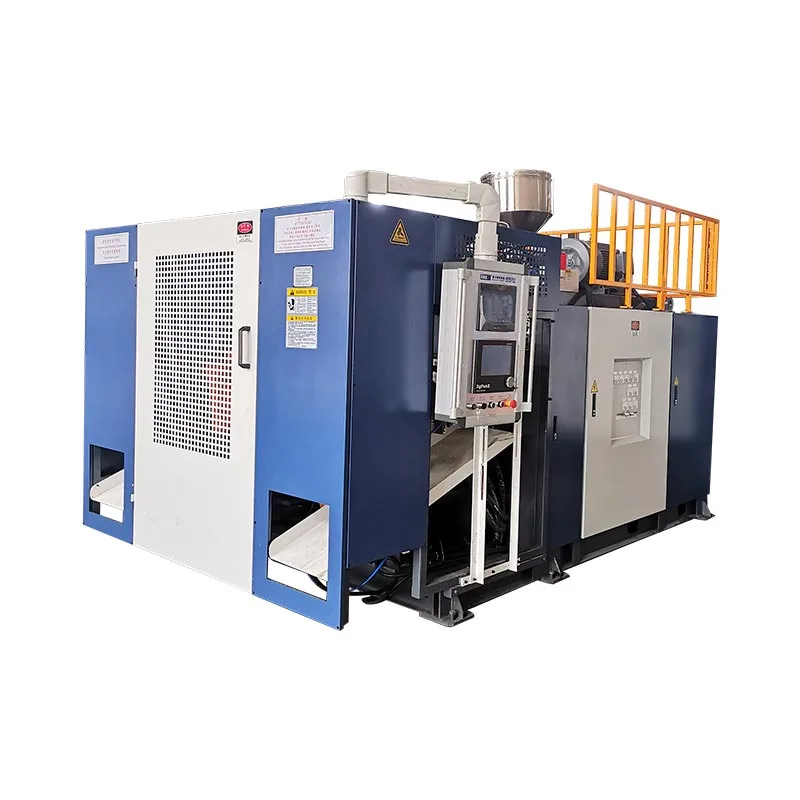
د بلو مولډ یوازې د بوتل منفي شکل نه دی. دا باید ګرم پیریسن ونیسي او مهر کړي ، بنده هوا خوشې کړي ، تودوخه لرې کړي ، غاړه او بیس رامینځته کړي ، فلش شیډ کړي ، کلیمپ فټ کړي او برخه یې خوشې کړي — د اړتیا وړ تولید تال سره.

د لټون ژبه کولی شي دا ساحه پټه کړي. پیرودونکي کارويمولډ وهل, مولډ وهل, د بوتل مولد, د پلاستيکي بوتل مولډ, د EBM اوزاراوextrusion مولډ وهلد اړوندو وسیلو لپاره. د مړی سر مختلف دی: دا د مولډ بندیدو دمخه پیریسن جوړوي. اقتباس باید د die-head tooling او blow mold د جلا توکو په توګه لیست کړي.
دا لارښود د انجیکشن یا سټریچ بلو پریفارم اوزار کولو پرځای د اخراج بلو مولډینګ باندې تمرکز کوي. دا د پروژې تضمینونو څخه خپاره شوي ماشین لفافې ډیټا هم جلا کوي. د هر رال او برخې لپاره هیڅ نړیوال پنچ آف، وینټ یا د یخولو ابعاد مناسب ندي.
د تولید بلو مولډ اوه وصل شوي دندې لري
غار برخه ته خپل بهرنی شکل ورکوي، مګر د شکل تکثیر یوازې لومړی کار دی. وسیله باید لاندې دندې په ګډه ترسره کړي:
- د پاریس ځای پیدا کړئ.خلاص مولډ باید ګرم ټیوب ترلاسه کړي پرته لدې چې راښکته شي ، پوښل شي یا د یوې پینچ سیمې له لاسه ورکړي.
- مهر کړئ او ویلډ یې کړئ.د پنچ بند سیمې پیریژن بندوي او په غاړه، لکۍ، لاسي یا نورو فلش سیمو کې بې ځایه شوي مواد اداره کوي.
- پریږده چې تړل شوي هوا وتښتي.وینټس د پراخیدو پاریسون او د غار سطحې ترمنځ د هوا لپاره لاره برابروي.
- د تودوخې لیږد.د یخولو سرکټونه د کافي توازن سره تودوخه لرې کوي ترڅو د تکرار وړ وخت کې مستحکم برخه خوشې کړي.
- انٹرفیسونه جوړ کړئ.د غاړې داخلونه، د کیلیبریشن توضیحات، د بلو پن یا د ښکته ضربې ځانګړتیاوې باید د کانټینر تړلو او ماشین سره سمون ولري.
- برخه خوشې او پای ته ورسوئ.مسوده، داخلول، د پرانستلو حرکت او د فلش کولو ستراتیژي دا معلوموي چې آیا برخه کولی شي په پاکه توګه مولډ پریږدي.
- د ماشین فټ او ژوندي پاتې شئ.بشپړ مجلس باید د پلیټین، پرانیستلو، ضخامت او نصب کولو ترتیب سره سمون ولري پداسې حال کې چې د مکرر کلیمپینګ او تودوخې دورې لیږدوي.
د یوې دندې لپاره بدلون کولی شي په بل اغیزه وکړي. یو ژور فلش جیب ممکن د ویلډ شاوخوا د تودوخې غلظت بدل کړي. یو پالش شوی غار کیدای شي ظاهري بڼه په بل ډول تولید کړي پداسې حال کې چې دا هم بدلوي چې څنګه ځړول شوي هوا سفر کوي. یو لوی حرکت کوونکی داخل کولی شي یو زیرمه حل کړي مګر د یخولو او خلاصیدو ځای مصرف کړي. د سیسټم په کچه پریکړې بیاکتنه.
د بلو مولډ اناتومي: په نقاشۍ کې د ایښودلو شرایط
لاندې مفکوره لید هغه انٹرفیس پیژني چې یو پیرودونکی باید د بحث کولو تمه وکړي. دا د وسیلې چاپ نه دی او د تولید ابعاد نلري.
د غار سطحه د برخې یو اړخ جوړوي. داخلونه کیدای شي د غاړې، سمبالولو یا اغوستلو ساحې تعریف کړي.
د تړلو په سرحد کې موقعیت لري چیرې چې پاریس مهر شوی دی.
مخالف غار په جلا کیدو الوتکه کې سره راټولیږي. د سمون او mounting کنټرول د تکرار وړ تړل.
د وینټینګ لارې د ټاکل شوي غار سیمو څخه د هوا هوا لرې کوي.
| فیچر | فعالیت | د تایید لپاره شواهد |
|---|---|---|
| د غار سطحه | بهرنۍ جیومیټري، جوړښت، نښه او د محلي اړیکو یخ کول تعریفوي | د وروستۍ برخې ماډل، د انقباض اساس، د سطحې غږ او مهم ابعاد |
| د جلا کولو کرښه | هغه حد چې د مولډ نیمایي سره یو ځای کیږي | د لیدلو سیوم موقعیت، مسوده، فلش لاسرسی او په فعاله سطحو اغیزه |
| پنچ بند / کمپریشن ځمکه | د ویلډ او بریک لاین کنټرول کولو پرمهال د پاریسون مواد کمپریس او سیل کوي | د موادو ځانګړي وسیلې توضیحات او موافقه شوي ویلډ / ټرم ازموینه |
| فلش جیب یا راحت | د پنچ ساحې څخه بهر بې ځایه شوي مواد ترلاسه کوي | د ناخالص پاریسون اټکل، د فلش جیومیټری او د فلش کولو لاره |
| وینټس | د پراخیدونکي پاریسون څخه بهر بند شوی هوا خوشې کړئ | د موقعیت نقشه، اجازه ورکړل شوي شاهد نښې او پاکوالی |
| د یخولو سرکټونه | تودوخه لرې کړئ او د تودوخې توزیع کنټرول کړئ | د چینل انځورول، د سرکټ پیژندنه، د جریان سمت او د کارونې انٹرفیس |
| د غاړې او بلو انٹرفیس | پای ته شکل ورکوي یا کیلیبریټ کوي او هوا هوا معرفي کوي | د بندولو ډراینګ، د بلو پن/باټم بلو مفهوم او د تریم الاؤنس |
| نصب او ترتیب | مولډ د پلیټ سره وصل کړئ او د تکرار وړ تړلو ساتنه وکړئ | د ماشین انٹرفیس ډراینګ ، ډله ، د جاذبې مرکز ، فاسټینرونه او د پورته کولو نقطې |
د برخې او د هغې ازموینو سره پیل کړئ - نه یو عام جوف
د مولډ جوړونکي د نومول شوي لیټرو څخه ډیر اړتیا لري. د 5L لاسي جیري کین ، د 5L ګردي بوتل او دوه ګونی دیوال تخنیکي برخه کولی شي مختلف جلا کولو لینونو ، پیریسن قطرونو ، فلش ترتیبونو او لرې کولو ترتیبونو ته اړتیا ولري.
نقشه چیرې چې پاریسون باید وغځول شي
پاریسون هغه غار نه ډکوي لکه د انجیکشن مولډ خټکی چې د لوړ فشار لاندې جریان لري. دا پراخیږي او د غار دیوال ته غځول کیږي. ژورې نخښې، پراخې فلیټ ساحې، تېز کونجونه، د غاړې بندونه او لاسي ریښې کولی شي د ډیرو محلي موادو یا د جلا جلا جلا کولو ستراتیژۍ غوښتنه وکړي. د وړانګو او جیومیټري څخه کار واخلئ چې پرته له دې چې د یوې پتلې سیمې غوښتنه وکړي پرته له دې چې د موادو او پروسې ملاتړ کولی شي لرې پراخه شي.
په انځور کې کیفیت لرونکي ځایونه ولیکئ
"یونیفورم دیوال" د اندازه کولو وړ منلو قانون ندی. مهم ځایونه په نښه کړئ او د ازموینې میتود بیان کړئ. اوږه، کونج، هینډل ریښه، بیس، پنچ ویلډ او پینل ممکن مختلف فعال اړتیاوې ولري. دا ځایونه له سره وصل کړئparison-programming setupنو د مولډ جیومیټری او د موادو توزیع په خپلواکه توګه نه تنظیمیږي.
د غیر اړونده فیصدي پور اخیستلو پرته د انقباض لپاره پلان وکړئ
انقباض د رال په درجې، دیوال ویش، د غار د تودوخې، د یخولو وخت او د برخې جیومیټري پورې اړه لري. د پیل شوي حوالې په توګه د موادو چمتو کونکي ډیټا وکاروئ ، بیا د مولډ جوړونکي میتود پلي کړئ او اصلي برخه یې تایید کړئ. د بل بوتل څخه کاپي شوي عمومي سلنه د منلو وړ غار اندازه کولو اساس ندی.
د جلا کولو لاین، پنچ آف او فلش باید یوځای ډیزاین شي
د جلا کولو لاین ټاکي چیرې چې دوه وسیلې نیمایي نږدې کیږي او چیرې چې د لید وړ سیم څرګند کیدی شي. دا په هغه ځای کې ځای په ځای کړئ چیرې چې مولډ خلاص کیدی شي ، پیریسن نیول کیدی شي ، برخه خوشې کیدی شي او د تریمینګ تجهیزات فلش ته رسیدلی شي. د سیل کولو سطح ، مهم سینګار یا نور فعال انٹرفیس کې د غیر کنټرول شوي سیم ځای په ځای کولو څخه ډډه وکړئ.
پنچ آف د ویلډ جوړولو ځانګړتیا ده
په لکۍ یا بیس کې، مخالف پنچ سیمې دوه ګرم پاریسون دیوالونه سره یوځای کوي. تفصیل باید د ویلډ جوړولو لپاره کافي مواد حرکت وکړي پداسې حال کې چې د فلش لرې کولو لپاره د کنټرول وړ بریک لاین رامینځته کوي. سمه ځمکه، زاویې، موقف او جیب د رال، د پیریسن ضخامت، د تړلو عمل او برخې پورې اړه لري. له دوی سره د انجینر شوي ابعادو په توګه چلند وکړئ ، نه یو معیاري بلاک چې په موادو کې کاپي شوی.
د extrusion blow molding په اړه خپاره شوي د پیټینټ ادبیات هم د پنچ سیمه، فلش جیب، د مولډ تودوخې، د تړلو سرعت او د فلش کولو وخت د متقابل متغیر په توګه د یو واحد اړخ اړخ په پرتله چلند کوي. دا د محافظه کار پیرود قاعدې ملاتړ کوي: د پنچ تفصیل د هغې د رال او محاکمې میتود سره تصویب کړئ ، نه یوازې د ظاهري په واسطه.
د اتومات کولو امر کولو دمخه د فلش لاره ډیزاین کړئ
ټاپ فلش، د ټیل فلش، هینډل فلش او هر ډول کیلیبریشن فاضله پیژني. پریکړه وکړئ چې ایا لرې کول په مولډ کې واقع کیږي ، د پنچ کولو سټیشن کې ، د تریمر سره یا د ثانوي فکسچر له لارې. د فلش ماس په ناخالص خټکي غوښتنې، د پیس کولو ظرفیت او د بیارغونې پلان سره تړاو لري. د وسیلې نقاشي باید دا هم وښیې چې څنګه ایستل شوی سکریپ مولډ پاکوي او د وتلو لاره.
یخ کول او وینینګ پریکړه کوي چې آیا غار کولی شي د تولید په سرعت سره کار وکړي
د یخولو کنټرول کله چې برخه په کافي اندازه ثابته وي چې مولډ پریږدي؛ وینټینګ کنټرول کوي چې آیا پراخیدونکي پاریسون کولی شي د غار سطح ته ورسیږي. دواړه ویشل شوي ستونزې دي. یو ورو، ګرم یا د هوا سره تړلی سیمه کولی شي د ټولې برخې لپاره دوره او بڼه ترتیب کړي.
د تودوخې بار او کنټرول اړتیا له مخې د یخولو سرکټونه تقسیم کړئ
درنې کونجونه، پنچ سیمې، د غاړې داخلونه او ژورې ځانګړتیاوې ممکن د یو پتلي مستقیم دیوال په څیر تودوخه خوشې نکړي. څو د پیژندلو وړ سرکټونه د دې سیمو تشخیص او انډول کول ممکنه کوي. د هر سرکټ داخل، آوټ لیټ او سمت مستند کړئ. یو مولډ د نبات اوبو سره مه نښلوئ یوازې د نلی قطر پراساس؛ د وروستي وسیلې لپاره اړین جریان ، فشار ، تودوخې ، د اوبو کیفیت او د فشار کمیدل تایید کړئ.
د extrusion blow molded یخولو په اړه یوه خپره شوې محدود عنصر مطالعه د مولډ مواد ، د داخلي تودوخې لیږد ، د برخې ضخامت او د پاریسون لومړني تودوخې معاینه کړې ځکه چې متغیر د تودوخې ساحه او د مولډ خلاصیدو وخت اغیزه کوي. دا څیړنه د کینګل پروژې لپاره د سایکل وخت ژمنه نه وړاندې کوي، مګر دا تقویه کوي چې ولې د مولډ نرخ باید د حرارتي ډیزاین او پروسې انګیرنې دواړه تعریف کړي.
هغه ځایونه ومومئ چیرې چې هوا بنده شي
لکه څنګه چې پاریسون پراخیږي، هوا د هغې بهرنۍ سطحې او غار ترمنځ پاتې کیږي. د یوې لارې پرته، دا هوا کولی شي اړیکه وځنډوي او په نامکمل جوړښت کې مرسته وکړي، لینونه یا ضعیف جوړ شوي توضیحات. دد ګمرک - پاک اخراج بلو مولډینګ ډیزاین لارښودد پارټینګ لاین وینټینګ او د انسرټونو یا ژورو ځانګړتیاو ته نږدې د جوف وینټ تشریح کوي. دقیق وینټ اندازه او د شاهد نښه تخصیص لاهم په برخه او موادو پورې اړه لري.
پاکوالی د وینټ ډیزاین برخه ده
وینټونه کولی شي اغیزمنتوب له لاسه ورکړي کله چې پاتې شنه، دوړو یا تخریب شوي مواد راټول شي. د مولډ ډراینګ او ساتنې فایل باید وښیې چې وینټونه چیرې موقعیت لري ، دوی څنګه له اتموسفیر سره وصل دي او څنګه یې د غار زیان رسولو پرته معاینه کیږي. سطحه تعقیب کړئ یا د ځای په واسطه بدلونونه ډک کړئ مخکې لدې چې د ضربې فشار زیات کړي ترڅو د بندې لارې لپاره خساره ورکړي.
د لوړ ګلاس کار یوه جلا حرارتي پروژه ده
سړه وسیلې کولی شي د تودوخې لرې کولو سره مرسته وکړي، پداسې حال کې چې د سطحې نقل کول کولی شي د مختلف غار - تودوخې ستراتیژي غوښتنه وکړي. د 2023 ګډ بیاکتنې مطالعې د کنټرول شوي تودوخې او اوبو یخولو په کارولو سره د ABS اتوماتیک سپوائلر قضیه کې د متغیر - تودوخې اخراج بلو مولډینګ ښودلی. دا د یوې ځانګړې کړنلارې لپاره شواهد دي، نه دا ثبوت چې هر بوتل باید د ویروترم اوزار وکاروي. د دولت ظاهري اړتیاوې ژر تر ژره نو مولډ او سایکل یوځای ډیزاین کیدی شي.
د غاړې پای، د وهلو طریقه او ډیفلیش کول یو انٹرفیس دي
د بندولو سیسټم د بوتل په پورتنۍ برخه کې فعال ابعاد ټاکي. د کیپ یا بند کولو انځور، د مهر کولو سطح، د تار یا سنیپ توضیحات، د لاسوهنې ځانګړتیا او اجازه ورکړل شوي ټریم حالت چمتو کړئ. پریکړه وکړئ چې ایا پای په وروسته عملیاتو کې جوړ شوی ، کیلیبریټ شوی ، بیا شوی یا پرې شوی دی. د کنټرول شوي ډراینګ بیاکتنې پرته "معیاري غاړه" مه حواله کوئ.
وسیله د وهلو ترتیب سره یوځای کړئ
پورتنۍ وهل، لاندې وهل او د ستنې ترتیبونه هوا او هارډویر په مختلف ډول ځای په ځای کوي. د بلو پن ممکن د غاړې کیلیبریشن یا فلش اداره کولو کې هم برخه واخلي. د ټاکل شوي کینګل ماشین سره د سټروک ، سینټرینګ ، کولنګ ، سیل کولو او تصادم پاکولو تصدیق وکړئ د دې پرځای چې د مولډ جوړونکي ته پریږدئ ترڅو یوازې له بوتل څخه یې معلوم کړي.
د ورته ډیټام په مقابل کې د ښکته جریان ګیجونه چیک کړئ
غاړه پاکه ښکاري مګر بیا هم د کیپ غوښتنلیک یا سیل کول ناکام وي. موافقه وکړئ چې کوم ډیټامونه او ګیجونه د مولډ ازموینې ، لیک ازموینې او د ډکولو لاین وړتیا کې کارول کیږي. د منلو ریکارډ کې د ګیج پیژندنه او کیلیبریشن حالت وساتئ. که چیرې یو اتوماتیک تریمر د مولډینګ وروسته غاړه بدله کړي، یوازې د جوړ شوي نمونې پرځای بشپړ حالت معاینه کړئ.
اصلي پرتله کول: د مولډ فټ سکرینینګ لپاره د کینګل ماشین حوالې
لاندې جدول د پنځو اوسني کینګل محصول پا pagesو څخه د مولډ پورې اړوند ساحې استخراج کوي. دا دوامداره او جمع کونکي ماشینونه پراخوي نو پیرودونکي کولی شي وګوري چې ولې د کانټینر نومي ظرفیت نشي کولی د وسیلې - انٹرفیس ډراینګ ځای په ځای کړي.
| خپور شوی ماډل | د ماشین ټولګي | اعظمي کانټینر حواله | د مولډ پلیټ اندازه (W×H) | خپور شوی اعظمي مولډ اندازه (W×H) | د مولډ ضخامت حد | د بندولو ځواک |
|---|---|---|---|---|---|---|
| KGB2L | دوامداره، واحد سټیشن | 2 L | 380 × 430 mm | 360 × 380 mm | 160-300 ملي متره | 40 kN |
| KGB5L | دوامداره، واحد سټیشن | 5 L | 368 × 450 ملي متره | 410 × 450 mm | 200-310 ملي متره | 65 kN |
| KGB15L | دوامداره، واحد سټیشن | 15 L | 500 × 550 mm | 580 × 500 mm | 300-380 ملي متره | 165 kN |
| KGB80A | جمع کوونکی، ثابت مولډ | 30 L | 750 × 860 mm | 520 × 860 mm | 360-420 ملي متره | 215 kN |
| KGB90A | جمع کوونکی، ثابت مولډ | 60 L | 960 × 980 mm | 700 × 980 mm | 460-550 ملي متره | 280 kN |
درې موندنې چې د مولډ خوشې کولو دمخه مهم دي
لومړی، لیټر د مولډ سمت تعریف نه کوي.د 15L دوامداره حواله د 30L جمع کونکي حوالې په پرتله پراخه مګر لنډ اعظمي مولډ قطار خپروي. جوړښت او د برخې شکل د حجم تر څنګ مهم دی.
دوهم، د مولډ ضخامت خپل سلسله لري.یو غار کولی شي د لیست شوي مخ ابعاد سره سمون ولري او بیا هم د اجازه شوي ضخامت یا پرانیستې ترتیب څخه بهر راځي. بیکپلیټونه، داخلونه او د یخولو ارتباطات مجلس ته اضافه کوي.
دریم، د کلیمپ کولو ځواک د محصول او پروسې پورې اړه لري.د ماشین پاڼې ارزښت شتون ځواک دی، نه دا ثبوت چې د لفافې دننه کوم مولډ مناسب دی. وړاندوینه شوې ساحه، د تودوخې شرایط، د پینچ آف غوښتنه او د مولډ جوړول د انجینرۍ بیاکتنې ته اړتیا لري.


د مولډ مواد، داخلول او د سطح پای باید د تولید دنده تعقیب کړي
د اوزار کولو مواد د تودوخې لیږد، ماشین وړتیا، ترمیم، پوښاک او لګښت اغیزه کوي. یوازې د تولید حجم د دې غوره کولو لپاره کافي ندي. رال، د سطحې مشخصات، د پنچ بند دنده، د خړوبولو یا ککړتیا شرایط، د حرکت ځانګړتیاوې، د ساتنې وړتیا او د ترمیم منل شوې ستراتیژي په پام کې ونیسئ.
د بنسټ ډبرې مواد
د دقیق الماس یا درجې غوښتنه وکړئ، د تودوخې درملنه چیرې چې د تطبیق وړ وي، د جوف تولید میتود او د تودوخې ډیزاین اساس. د "الومینیم مولډ" یا "د فولادو مولډ" د پرتله کولو لپاره خورا پراخه دی.
د بدلولو وړ داخلونه
غاړه، پنچ بند، اغوستلو، تار یا وینټ داخل کولی شي ساتنه ځایي کړي او د غوښتنې ځانګړتیا کې مختلف موادو ته اجازه ورکړي. د پیژندنې داخلول او اضافي ساحه ثبت کړئ.
جوړښت او نقاشي
د هنر کار فایلونه مشخص کړئ، سمت، ژور/ظاهر منل، د وینی تعامل او بیاکتنې کنټرول. تایید کړئ چې پروسه به څنګه غوښتل شوي سطح بیا تولید کړي.
ساتنه او ذخیره کول
د پاکولو تعریف، د ککړتیا تصویب، د اوبو ایستل، د ټرانسپورټ تالاشۍ، د پورته کولو ځایونه او د ذخیره کولو شرایط. د بند وخت په جریان کې د اوبو لارې او د سطحې سطحې وساتئ.
د وسیلې جوړونکي مادي سپارښتنې باید خپل انګیرنې او استثناوې بیان کړي. کله چې دوه نرخونه پرتله کړئ، وګورئ چې ایا دواړه ورته داخل شوي توکي، د یخولو ساحه، نقاشي، د سطحې پای، نلی، فټینګ، د پورته کولو هارډویر، د آزموینې کار او اضافي پوښاک برخې شامل دي.
د فابریکې محاکمه: مولډ د تکرار وړ پروسې په توګه ثابت کړئ
لومړی د منلو وړ بوتل ثابتوي چې سیسټم کولی شي یو ځل برخه جوړه کړي. د تولید منل د موندلو وړ شرایطو سره مستحکم چلولو ته اړتیا لري. لاندې کاري فلو د وړاندیز شوي شواهدو جوړښت دی، نه دا ادعا چې د کینګل هره پروژه دمخه ورته پروتوکول کاروي.
- هویت تایید کړئ.د ثبت ماشین، مولډ، داخلونه، ډای اوزارینګ، د موادو درجه/لوټ، رنګ یا ریګرینډ حالت او د ترکیب بیاکتنه.
- د شرایطو ثبات.ریښتیني تودوخې ثبت کړئ ، د یخولو اوبو رسولو / بیرته راستنیدو ، د وهلو شرایط او د دورې مرحلې وروسته له دې چې پروسه موافق حالت ته ورسیږي.
- وسیله معاینه کړئ.د جلا کولو لاین بندول ، سیده کول ، د اوبو او هوا لیکونه ، د وینټ حالت ، د پنچ آف سطحې او خوندي حرکت چیک کړئ.
- د موقعیت له مخې نمونه.د وزن کولو، دیوال اندازه کولو، تراکم کولو او فعالې ازموینې له لارې د غار، بهر او سټیشن پیژندنه وساتئ.
- بشپړ شوي حالت اندازه کړئ.د ریمینګ کولو اغیزې شاملې کړئ، پنچ کول، د فلش کولو یا نور شامل شوي پای پړاوونه.
- ټول زیانونه ثبت کړئ.لاګ ردوي، ودروي، الارمونه، لاسي سمونونه او د توافق شوي کړکۍ په جریان کې د الندې خنډونه.
- بیس لاین خوندي کړئ.د انځور بیاکتنه، ترکیب، عکسونه، اندازه کول، ګیجونه او پرانیزي اصلاحي کړنې په ګډه تصویب کړئ.
د ترکیب بدلولو دمخه نمونې تشخیص کړئ
| مشاهده شوې نمونه | د معاینې لپاره وسیله یا پروسس ساحې | د راټولولو لپاره شواهد |
|---|---|---|
| کمزوری یا متضاد دم ویلډ | د پیریسن موقعیت ، د چوټ توضیحات ، د مولډ بندول ، ځایی تودوخې ، فلش راحت او ډیفلیش کول | د موقعیت لیبل شوي ویلډ نمونې، ناخالص ډله، نږدې ترتیب او فعاله ازموینه |
| ضعیف جوړښت یا نامکمل توضیحات | وینټونه، د هوا د بندیدو موقعیت، د غار حالت، د پاریسون اړیکه او تودوخه | د نیمګړتیا نقشه، د وینټ معاینه، د پروسې اصلي شرایط او د غار عکسونه |
| د وتلو وروسته وارپاج | د دیوال توزیع، د یخولو توازن، د ایستلو وخت، سمبالول او وروسته یخ کول | دحرارت درجه / جریان د سرکټ لخوا، د وخت ابعادي چک او دیوال نقشه |
| له یوې خوا فلش | سیده کول، د پلاټین موازي، د جلا کولو سطحه، د مولډ ایښودل او د پیریسن مرکز کول | د موقعیت تاریخ، د تړلو معاینه او د ترمیم څخه مخکې / وروسته برخې تکرار کړئ |
| ورو یا متغیر دوره | د یخولو سرکټ محدودیت، ګرمې سیمې، د برخې ضخامت، وینینګ او د لاندې جریان ځنډ | د بایسکل مرحلې وختونه، د اکمالاتو / بیرته راستنیدو شرایط او د بند لاګ |
کینګل وکاروئد HMI شواهد کاري فلوکله چې الارم یا ترتیب بدلونونه د مولډ ستونزې سره وي. د تایید شوي تفتیش ټکي په کې وساتئد مخنیوي ساتنې پلاند دې پرځای چې د برخې کیفیت ته انتظار وباسي.
بلو مولډ RFQ او د ډیزاین بیاکتنې چک لیست
- کنټرول شوی 2D/3D برخه فایل، بیاکتنه، ظرفیت، اعظمي ابعاد او مطلوب منځپانګې.
- د تړلو او گردن پای ډراینګ، د کیپ نمونې، د سیل کولو ډیټام او بشپړ شوي ټرم حالت.
- دقیق رال درجه، رنګ/اضافې، ریګرینډ/PCR پلان او د موادو عرضه کوونکي معلومات.
- بشپړ وزن، اټکل شوی ناخالص پیریسن او د فلش لار.
- مهم دیوال او ابعادي موقعیتونه د ازموینې میتودونو او د منلو محدودیتونو سره.
- لیک ، ډراپ ، ټاپ بار ، تورک ، چاپیریال یا نور د پروژې ځانګړي فعالیت ازموینې.
- د ماشین ماډل، سټیشن او د غار شمیره، د مرۍ سر د آوټ لیټ پلان او د پیریسن مرکز فاصله.
- پلاټین/ماونټینګ انٹرفیس، مولډ لفافه، ضخامت، پرانیستل، کلیمپ او بلو پن ترتیب.
- د جلا کولو لاین، پنچ آف، فلش جیب، د غاړې داخل کول، وینټونه، د کولنګ سرکټونه او د سطح پای.
- د ایستلو، تریمیم کولو، لیک ازموینې، رسولو او د سکریپ اداره کولو انٹرفیسونه.
- د وسیلې مواد، درجې داخل کړئ، سختۍ/درملنه چیرته چې اړونده وي، اضافي او ترمیم طریقه.
- د آزموینې موادو مقدار، د چلولو موده، نمونې، ګیجونه، د معلوماتو ریکارډ او د منلو مسؤلیت.
- عمومي ترتیب، د پورته کولو نقطې، د مولډ ماس/د ثقل مرکز او د بدلون تصویب کړنلاره.
- د ساحې حد: مولډ، د مرۍ اوزار، فټینګ، نلی، نقاشي، روزنه، بسته بندي او د پیرودونکي لخوا چمتو شوي توکي.
د فابریکې خدماتو لپاره، وروستی مولډ سرکیټونه او د کنګل کولو ترتیب سره وصل کړئد افادیت او ترتیب پلان لارښود. د ماشین ټولګي او تولید ترتیب لپاره، وکاروئد دوامداره اخراج بلو مولډینګ لارښوداو تایید کړئ چې ایا د وروستي برخې لپاره د جمع کونکي پلیټ فارم ته اړتیا ده.
په مکرر ډول پوښتل شوي پوښتنې
د بلو مولډ او بلو مولډینګ ډی سر ترمینځ څه توپیر دی؟
د مړو سر د جوړیدو څخه دمخه پړسیدلی پیریسن جوړوي. د بلو مولډ د دې پاریسون شاوخوا تړل کیږي، سیل کوي، هوا هوا ترلاسه کوي، برخه سړه کوي او خپل بهرنی شکل تعریفوي. دوی جلا دي مګر تړل شوي اوزار کولو سیسټمونه.
د اخراج بلو مولډ ډیزاین کولو لپاره کوم معلوماتو ته اړتیا ده؟
د کنټرول شوي برخې او بندولو نقاشي چمتو کړئ ، د رال درجه ، بشپړ او ناخالص پیریسن وزنونه ، مهم دیوالونه او ابعاد ، فعالې ازموینې ، د محصول هدف ، د ماشین انٹرفیس ، د غار پلان ، د ټرمینګ میتود او د فابریکې اسانتیاوې.
ولې د پنچ آف ډیزاین د اخراج بلو مولډینګ کې مهم دی؟
پنچ آف د ګرم پاریسون مواد کمپریس او سیل کوي او دا په ګوته کولو کې مرسته کوي چې فلش چیرې جلا کیږي. د دې جیومیټري د موادو ، پیریسن ضخامت ، د مولډ بندیدو ، تودوخې ، فلش راحت او ډیفلاشینګ سره اړیکه لري ، نو دا باید په ریښتیني پروژه کې تایید شي.
ولې د اخراج بلو مولډ وینټونو ته اړتیا لري؟
هوا کولی شي د پراخیدونکي پاریسون او غار تر مینځ بند شي. وینټس دې ته د تیښتې لاره ورکوي نو پاریسون کولی شي د مولډ سطح سره اړیکه ونیسي او مطلوب شکل او توضیحات بیا تولید کړي.
د یخولو چینلونه څنګه د بلو مولډینګ دورې په وخت اغیزه کوي؟
د یخولو سرکټونه تودوخه لرې کوي تر هغه چې برخه د نه منلو وړ اختراع پرته خوشې شي. ورو ورو ګرمه سیمه کولی شي دوره محدوده کړي، نو د سرکټ ترتیب، جریان، تودوخې، د مولډ مواد او دیوال ویش باید یوځای ارزول شي.
ایا موجوده بلو مولډ یو بل ماشین فټ کولی شي؟
احتمال، مګر دا فرض مه کوئ. د مولډ پلنوالی، لوړوالی، ضخامت، ډله، پورته کول، پرانیستل، کلیمپ، د بلو پن موقعیت، اسانتیاوې، د اخیستلو لاره، د سر سر سینګ او کنټرول د ترلاسه کونکي ماشین په وړاندې وګورئ.
ایا زه باید د المونیم یا سټیل بلو مولډ غوره کړم؟
انتخاب د تودوخې فعالیت، د تولید دنده، رال، سطح او پوښاک اړتیاوو، داخلولو ستراتیژي، د ترمیم وړتیا، د لیډ وخت او لګښت پورې اړه لري. یوازې د فلزي نوم څخه غوره کولو پرځای د دقیق درجې او ډیزاین انګیرنې غوښتنه وکړئ.