د هغه محصول له مخې چې دا باید وړاندې کړي او عملیات چې د مولډینګ وروسته پکې شامل وي د اتوماتیک بلو مولډینګ ماشین غوره کړئ — نه په نرخ کې د "اتوماتیک" کلمې لخوا. د اخراج بلو مولډینګ لپاره ، د یو تولید سیسټم په توګه رال ، تولینګ ، ټیک آوټ ، ټرم کول ، تفتیش او لیږد مشخص کړئ. موږ وړاندیز کوو چې د منل شوي کانټینرونو پروړاندې د وروستي خارجیدو نقطه کې ترتیب تصویب کړئ ، نه د کټالوګ د وچ دورې ارقام.
د مولډینګ ماشین کولی شي اتوماتیک سایکل پرمخ بوځي پداسې حال کې چې خلک لاهم فلش لرې کوي ، بوتلونه چیک کوي یا کارتنونه ډکوي. دا ممکن د کوچني، بدلیدونکي محصول سلسلې لپاره سم ترتیب وي. دا غلط ترتیب دی که چیرې د پانګې اچونې قضیه فرض کړي چې دا دندې ورکې شوي. د نرخونو پرتله کولو دمخه حد تعریف کړئ.
پنځه پریکړې چې د امر دمخه مهم دي
- د اتومات کولو کچې پرتله کولو دمخه د مولډینګ پروسې برخې ته میچ کړئ.
- د هر لیږد او بشپړولو عملیات تعریف کړئ، پشمول هغه کار چې لارښود پاتې کیږي.
- د مولډینګ نرخ د تریمینګ ، تفتیش او بسته کولو ظرفیت سره توازن کړئ.
- د غلطۍ بیا رغونه او بدلونونه ازموینه وکړئ، نه یوازې بې بنسټه تولید.
- په ورته شرایطو کې د هر منل شوي کانټینر ټول لین لګښت پرتله کړئ.

په بلو مولډینګ کې "اتوماتیک" پوښ څه شی دی؟
"اتوماتیک" تشریح کوي چې عملیات څنګه کنټرول کیږي. دا نه پوهیږي چې څنګه پلاستيکي برخه جوړه شوې. د اتوماتیک اخراج بلو مولډینګ ماشین او د PET بوتل غورځولو ماشین دواړه کولی شي برنامه شوي ترتیبونه پرمخ بوځي ، بیا هم دوی مختلف موادو چمتو کولو ، اوزار کولو او بشپړولو ترتیباتو ته اړتیا لري. یو پیرودونکی چې د بشپړ اتوماتیک ګولۍ مولډینګ ماشین لټون کوي باید لومړی د پروسې پوښتنه حل کړي.
د extrusion بلو مولډینګ کې، ماشین یو پړسیدلی ټیوب جوړوي چې د پیریسن په نوم یادیږي. مولډ هغه ټیوب نیسي، او هوا د خالي برخه جوړوي. د PET سټرچ بلو مولډینګ یو پریفورم کاروي چې پراخه شوی او انفلاسیون شوی. دا مختلف پیل شوي فورمې تشریح کوي چې ولې د PET د پریفارم بارولو لارښود د HDPE صابون بوتل لاین لپاره د پیرود بشپړ لارښود ندی.
| پریکړه | Extrusion blow molding | د PET سټرچ بلو مولډینګ |
|---|---|---|
| د پیل فورمه | خارج شوی پړسیدلی پاریسون | PET preform |
| د عام پیرود شرایط | د HDPE بوتلونه، لاسي کانټینرونه او صنعتي خولۍ برخې | د څښاک پاک بوتلونه د پریفورم څخه جوړ شوي |
| د اتوماتیک پوښتنې | د برخې خوشې کول، د فلش لرې کول، ټرم کول، ازموینه او لیږدول | مخکینۍ اداره کول، د تودوخې / د تودوخې غزولو ترتیب او د بوتل لیږد |
د پروسې حواله:د کینګل بلو مولډینګ ماشین لارښود. د محصول جیومیټري او رال درجه د وروستي پروسې انتخاب ټاکي.
ماشین، حجره او کرښه جلا کړئ
د ماشین په کچه اتومات دوره د توافق شوي مولډینګ ترتیب پوښي. یو اتومات حجره د دې ماشین شاوخوا تعریف شوي اداره کول یا پای ته رسوي. د تولید کرښه د منل شوي محصول سرحد له لارې پرله پسې عملیات سره نښلوي. بسته بندي ممکن د دې حد دننه وي، یا دا ممکن د فابریکې جلا عملیات پاتې شي.
دا د پیرود ګټور توپیرونه دي، دا ژمنه نه ده چې هر عرضه کوونکي ورته اصطلاحات کاروي. اصلي عملیات په مشخصاتو کې واچوئ. د تجهیزاتو لیست پرته "بشپړ اتومات" د مختلف تفسیرونو لپاره خورا ډیر ځای پریږدي.
موږ په پراخه لیبل کې د ځانګړي توضیحاتو لکه "اوتوماتیک مولډینګ ، اورینټ ټیک آوټ ، ډیفلیشینګ او لیک ازمویل شوي خارج" پلوي کوو. دا پیرودونکي ته وايي چیرې چې بشپړ شوی محصول څرګندیږي او څه لاهم پاملرنې ته اړتیا لري. د موادو ډکول، نمونه اخیستل، د سکریپ سمبالول او د کارتن بدلونونه هم مالکینو ته اړتیا لري، حتی کله چې د مولډینګ نورمال ترتیب پرته له تکراري لارښود سمبالولو څخه تیریږي.
په ورته ډول، اتوماتیک کنټرول د ټول بریښنایی ډرایو په څیر ندی. د ډرایو ډول، د سټیشن ترتیب، د سر شمیره او د اتومات کولو ساحه جلا انتخابونه دي. هر یو د دندې په وړاندې بیاکتنه وکړئ د دې پرځای چې د یو پریمیم مشخصاتو په توګه چلند وکړئ.
د برخې او تولید مهال ویش سره پیل کړئ
د بوتل نومول شوي حجم د دې تولید کرښه مشخص کولو لپاره کافي ندي. یو تنګ ګردي بوتل او یو پراخه لاسي کانټینر کولی شي ورته مایع حجم ولري مګر مختلف مولډونو ، ټیک آوټ اوزار او ملاتړ ته اړتیا لري. کرښه باید اصلي بهرنۍ بڼه اداره کړي، نه یو خلاص "2 L محصول."
د برخې ډراینګ سره پیل کړئ او بشپړ شوي حالت د خارج کیدو په وخت کې تمه کیږي. د غاړې پای ثبت کړئ ، د خلاصیدو اداره کول ، د بدن ابعاد ، هدف وزن او د کیفیت مهم اړتیاوې. د رال دقیق درجه، د رنګ کڅوړه او د بیا ځای پرځای شوي یا ریګرینډ حالت تایید کړئ. دا توضیحات د ټاکل شوي دندې پورې اړوند وړاندیز شوې محاکمه کوي.
د پلور پلان د تولید اړتیا ته وژباړئ
په هر شفټ کې منل شوي کانتینرونه د شفټونو د شمیر، د بستې اندازې او د بدلون فریکونسۍ سره سم تعریف کړئ. د لوړ ساعت نرخ لږ ګټور دی که چیرې ډیری فرمایشونه لنډو منډو او پراخه اوزاري بدلونونو ته اړتیا ولري. یو ورو خو د بدلولو لپاره اسانه حجره ممکن د دې تولید مخلوط سره مناسب وي. یوازې د اعظمي کتلاګ محصول څخه هیڅ پایلې ته نشي رسیدلی.
د محصول کورنۍ لیست کړئ، نه یوازې لومړی لانچ بوتل. تر ټولو پراخه برخه، تر ټولو درنه برخه او تر ټولو سخته برخه چې د نيولو يا پرې کولو لپاره وي په ګوته کړئ. دا کیدای شي مختلف SKUs وي. بیا پریکړه وکړئ چې کوم محصولات باید په لومړني جوړښت کې پرمخ ځي او کوم چې راتلونکي اوزار یا جلا تجهیزاتو ته اړتیا لري.
- د ازموینې مقاله منجمد کړئ:د انځور بیاکتنه، رال، بشپړ وزن او اړین ازموینې.
- د تحویلۍ شرایط تنظیم کړئ:ټرم شوی، معاینه شوی، متمرکز، شمیرل شوی یا بسته شوی.
- مهال ویش تعریف کړئ:په هر شفټ کې ښه کانتینرونه، عملیاتي ساعتونه او د SKU پلان شوي بدلونونه.
- د اوزار کولو کورنۍ وګورئ:مولډونه، د سر پیچ، د گرفت کولو فکسچر، د ځنځیرونو تریخ کول او د ازموینې مهرونه.
- د حجرې لفافه تصویب کړئ:اسانتیاوې، ساتنه، خدماتو ته لاسرسی او د محصول جریان.
د سټیشن شمیره، د مړو ځایونو او غار جلا بیاکتنې ته اړتیا لري. دوه سټیشنونه د دوه سایټونو معنی نلري. د ملټي سر بلو مولډینګ ماشین د هر بوتل شکل د آوټ لیټ فاصلې سره مناسب نه کوي. یو څو اړخیز سر دیوال جوړونه تشریح کوي، نه د هرې پیښې بشپړ شوي کانټینرونو شمیر.
کینګلد څو سر په مقابل کې د څو غار لارښودد دې ترتیب توپیرونه تشریح کوي. د اتوماتیک ترتیب تنظیم کولو دمخه دا بیاکتنه وکاروئ. یوځل چې د غار تنظیم تنظیم شي ، د لیږد او پای کولو تجهیزات باید د لیږد او کیفیت چک له لارې هر موقعیت خوندي کړي.
له همدې امله خورا ګټورې پوښتنې کې انځور، د موادو مشخصات، د تولید مهال ویش او د کیفیت تعریف شامل دي. د HDPE بوتل تولید لاین لپاره، د "آټوماتیک پلاستيکي بوتل جوړولو ماشین" غوښتنه پرته له دې آخذونو نشي کولی د سمې کرښې ساحه رامینځته کړي.
د ماشین سیسټمونه چیک کړئ چې د محصول کیفیت ټاکي
د ښکته جریان اتومات نشي کولی یو بې ثباته پیریسن ترمیم کړي، یو غیر مناسب پنچ آف یا هغه برخه چې مولډ د اداره کولو لپاره خورا نرم پریږدي. د مولډینګ پروسه باید د تکرار وړ ماده تولید کړي مخکې لدې چې د لیږد سیسټم د تکرار وړ پایلې وړاندې کړي. که نه نو، روبوټ د متضاد برخو حرکت کولو لپاره دقیقه لاره ده.
د بلو مولډینګ ماشین مهمې برخې شاملې دي extruder، مرۍ سر، د کلیمپینګ واحد، د بلو سیسټم، کولنګ سرکټونه او کنټرولونه. په تصویب شوي برخه کې د دوی ونډې بیاکتنه وکړئ د دې پرځای چې یوازې د اجزاو نومونه غوره کړئ. د PLC پیژندل شوی برانډ، د بیلګې په توګه، د چمتو شوي ترکیب فعالیتونه یا د زیرمې ارتباط نه رامینځته کوي.
| سیسټم | څه بیاکتنه وکړي | د غوښتنې لپاره شواهد |
|---|---|---|
| خارج او مړ سر | د رال مناسبیت، د ناخالص پیریسن غوښتنه او د بهرنۍ بیلانس | د تولید نمونې او پیژندل شوي مادي شرایط |
| د پاریس کنټرول | د برخې په مهمو ځایونو کې د دیوال ویش | د موقعیت مشخص اندازه کول او خوندي شوی ترکیب |
| مولډ او کلیمپینګ | د وسیلې فټ کول، پنچ آف او خوشې کول | منظور شوي نقاشي او د جوړ شوي برخې معاینه |
| یخ کول او سمبالول | په پلان شوي خوشې کولو او گرفت نقطو کې د برخې سختۍ | د اصلي برخې سره د محاکمې لیږد |
| کنټرولونه | ترتیب، الارمونه، د ترکیب ساحه او د لاندې سیګنالونه | د فعالیت نمایش او د انٹرفیس لیست |
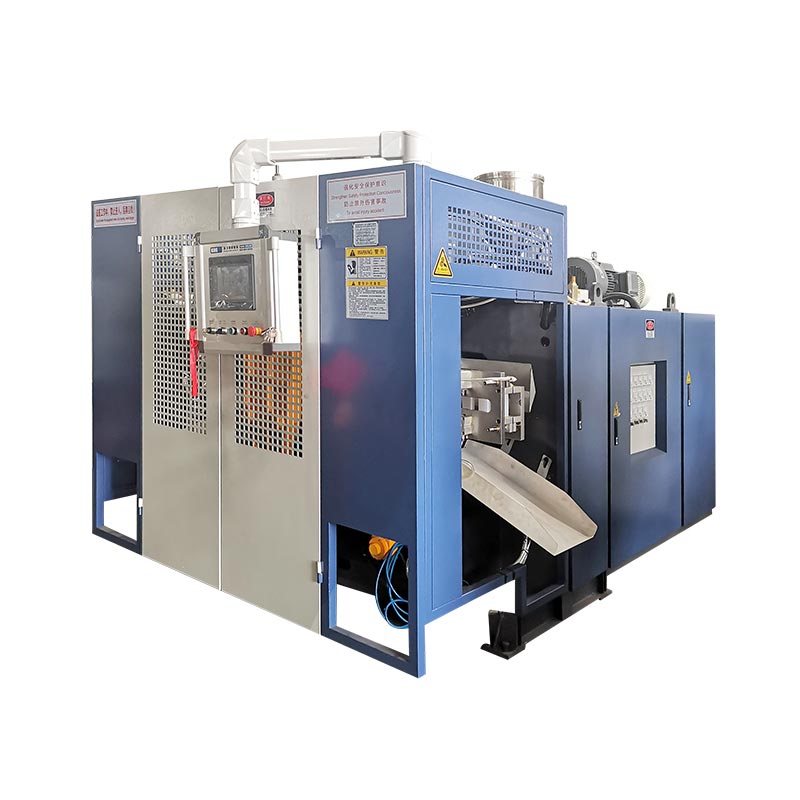
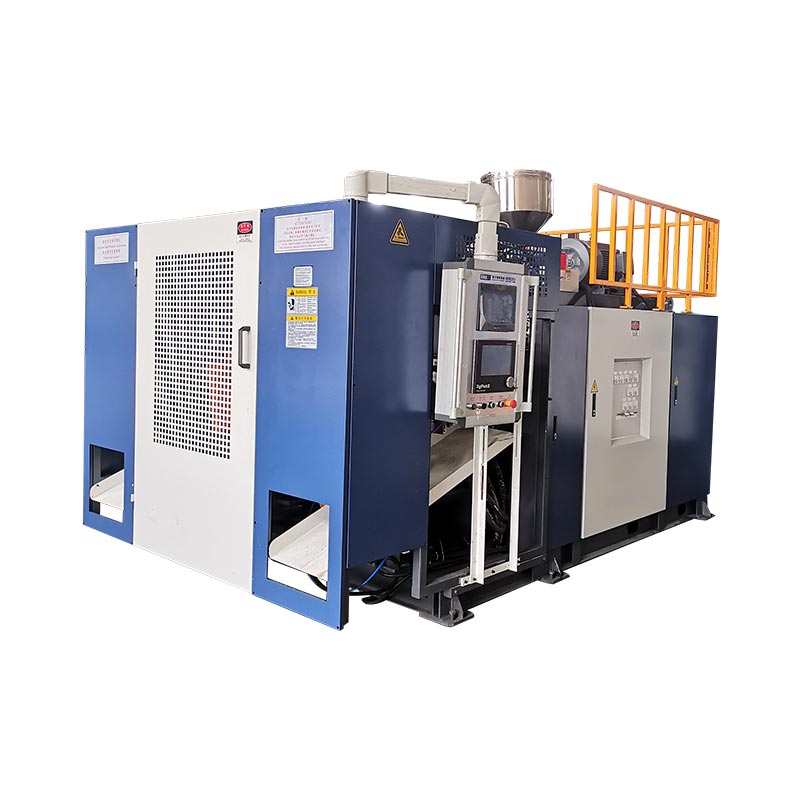
یو کانکریټ حواله: د کینګل 2 L واحد سټیشن ماشین
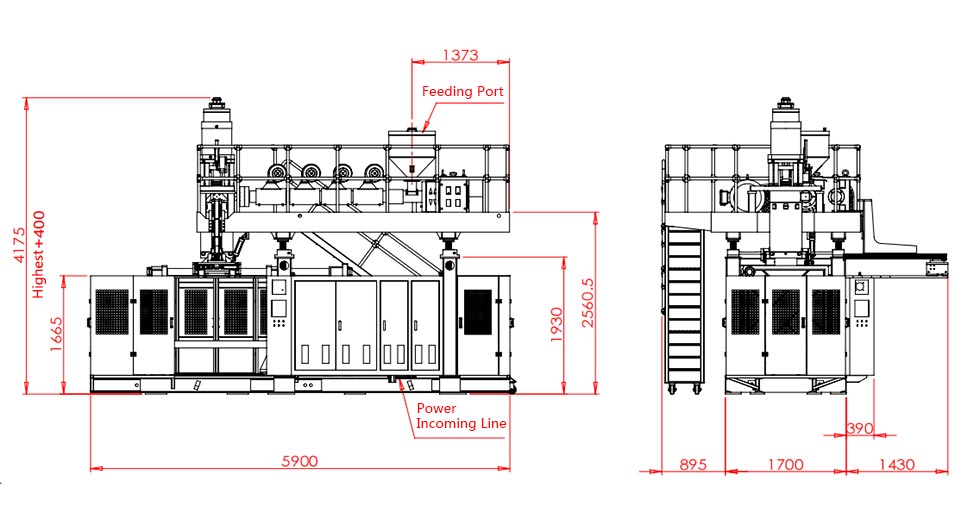
دد KGB2L محصول پاڼهد کانټینر اعظمي ظرفیت 2 لیټره ، د 50 ملي میتر سکرو ، 30 kg/h د HDPE خټکي ظرفیت او اعظمي مولډ اندازه 360 × 380 mm لیست کوي. دا د 100 ml – 1 L حد کې د کوچني بوتلونو لپاره دوه-، درې- او څلور-آوټ لیټ ترتیبونه هم بیانوي. دا ارزښتونه د وړاندیز شوي دندې په سکرین کې مرسته کوي؛ دوی د وسیلې بیاکتنې ځای نه نیسي.
ورته پاڼه 600 PC/HR د "آؤټ پټ (وچ سایکل)" په توګه لیبل کوي. دا د پیژندل شوي شیمپو بوتل ، مولډ او پای کولو لاین منل شوی محصول ندی. د تولید اړتیا حقیقي موادو ته اړتیا لري، د یخولو وخت، فعال پوستونه او د تفتیش حالت. د وچې دورې ننوتلو سره د خپاره شوي حرکت حواله په توګه چلند وکړئ.
د څو اړخیزو وړاندیزونو لپاره، د ګډ ناخالص پیریسن ډله او همدارنګه د جوف فټ وګورئ. د بوتل بشپړ وزن هغه فلش نه لري چې extruder یې هم چمتو کوي. ډیر پلورنځي کولی شي په یوځای کولو ، یخولو او بشپړولو کې غوښتنه زیاته کړي. یوازې د سر شمیر نشي کولی د کارونې وړ تولید نرخ رامینځته کړي.
موږ به د مولډینګ سیسټم یوازې وروسته له هغه تصویب کړو چې د مهم برخې اندازه کول او د لیږد چلند د موافقو شرایطو لاندې مستحکم وي. د دې مسلو حل کولو دمخه د لیږدونکي اضافه کول ستونزه د کرښې لاندې لرې کوي. د دیوال توزیع لپاره، استعمال کړئد پاریسون پروګرام کولو لارښودد محصول نقاشۍ ترڅنګ.
د تغذیه کولو څخه منل شوي کانټینرونو ته کرښه مشخص کړئ
د بلو مولډینګ اتومات کولو قوي مشخصات د هر عملیاتو له لارې محصول تعقیبوي. دا وايي چې هر ماډل څه ترلاسه کوي، څه وړاندې کوي او څوک د راتلونکي ماډل سره پیوستون لري. دا د روبوټونو، لیږدونکو او سینسرونو د اوږد لیست څخه ډیر ګټور دی پرته له دې چې د موافقې پروسې سرحد وي.
کینګل خپور شود اتومات وړتیاوېد لاندې جریان تریمیم کول ، تفتیش او بسته کول شامل دي. د بوتل پروژې لپاره، دا وړتیا په ټاکل شوي سکوپ کې وژباړئ. اتوماتیک فلش کول، د غاړې تریمیم کول، د لیک ټیسټ کول او بسته کول مختلف دندې دي؛ هیڅوک باید د بل شتون څخه په خاموشۍ سره فکر ونه کړي.
| عملیات | د حل لپاره پوښتنه | د منلو چک |
|---|---|---|
| تغذیه کول | څوک رسول، مخلوط او د موادو کچه کنټرول چمتو کوي؟ | منظور شوي مواد د غیر پلان شوي اکمالاتو خنډ پرته هاپر ته رسیږي. |
| ایستل | برخه چیرته نیول شوې، او کوم لوري یونټ پریږدي؟ | د ازموینې په مقاله کې هیڅ ورک شوی لیږد یا د نه منلو وړ نښه. |
| پاکول او تراشل | کوم فلش او پای ځانګړتیاوې لرې شوي؟ | اړین څنډې، غاړه او لاسي خلاصونه د برخې تعریف پوره کوي. |
| تفتیش او رد کول | کومې ازموینې انلاین دي، او څنګه ناکامې برخې جلا شوي؟ | د موافقې ننګونې نمونې پیژندل شوي او په سمه توګه لیږدول شوي. |
| لېږدول او بسته کول | کوم بوتل حالت او ترتیب باید راتلونکي سټیشن ته ورسیږي؟ | په توافق شوي نرخ کې لیږد، راټولول او د وروستي شمیرنې کار. |
هر حد ته د ادغام مالک نوم ورکړئ. که چیرې د ماشین عرضه کونکی ټیک آوټ چمتو کړي او بل عرضه کونکی د لیک ټیسټر چمتو کړي ، یو څوک باید لاهم د بوتل لید ، د لیږد لوړوالی ، فاصله او کنټرول لاسي شیک تصویب کړي. د مطابقت لرونکي ماډلونو پیرود د مدغم سیل پیرودلو په څیر ندي.
موافقه وکړئ چې څنګه "تیار،" "برخه موجوده،" "سایکل بشپړ" او د غلطو شرایطو استازیتوب کیږي چیرې چې دا سیګنالونو ته اړتیا وي. په ګوته کړئ چې کوم کنټرولر یو تمځای پیل کوي او کوم واحد د پیل شوي خطا راپور ورکوي. دقیق جوړښت د پروژې پورې اړه لري، مګر مسؤلیت نشي کولی مبهم پاتې شي.
د منل شوي محصول له لارې څخه په جلا توګه د سکریپ جریان چیک کړئ. لیرې شوي فلش راټولولو او یو موافق چلند ته اړتیا لري. بیا کارول د موادو او محصول اړتیاوو پورې اړه لري؛ د اتوماتیک پیسونکي پیوستون هیڅ ریګرینډ سلنه اجازه نه ورکوي. د موادو ترکیب کنټرول وساتئ.
د بوتل لیک ازموینې لپاره ، د ازموینې میتود تعریف کړئ ، فکسچر ، د سیل کولو حالت او د ننګونې منل شوي نمونې. د ازموینې سټیشن باید د شنه پایلې ښودلو څخه ډیر څه وکړي. دا اړتیا لري چې ناکامي په معتبر ډول جلا کړي او شمیرې ثبت کړي پرته لدې چې رد شوي برخې د ښه محصول لیږدونکي ته د پام وړ بیرته راستانه شي.
د سکوپ ډراینګ باید د ساتنې او مولډ بدلون لاسرسی هم وښیې. کینګل وکاروئد کارونې او فابریکې ترتیب لارښودد ټولو شاملو مرستندویانو سره د بریښنا، هوا، اوبو او فضا همغږي کول.
دستګاه کولی شي تولید محدود کړي مخکې لدې چې د مولډینګ ماشین ترسره کړي
د بلو مولډینګ تولید لاین یوازې هغه څه وړاندې کوي چې د دې وصل شوي عملیات دوام کولی شي. ترټولو ګړندی ماډل نشي کولی د ورو ټرمر ، ټیسټر یا بسته کولو سټیشن لپاره د نامعلوم وخت لپاره خساره ورکړي. بفران د لنډ مداخلې څخه د بیرته راستنیدو لپاره لاین وخت ورکوي؛ دوی د دوامداره ظرفیت نشتوالی نه لرې کوي.
لومړی د هر تجهیزاتو نرخ په ورته اساس واچوئ. ایا شمیره د مولډینګ پیښو معنی لري ، ناخالصې برخې ، ازمول شوي برخې یا منل شوي کانټینرونه؟ ایا دا یوازې دوامداره چلول پوښي، یا بیا ډکول او عادي تمځایونه پکې شامل دي؟ نرخونه یوازې وروسته له هغه پرتله کړئ چې دا تعریفونه میچ کوي.
یو کار شوی مثال د واضح فرض شوي تولید اساس سره
یو وړاندیز شوی کرښه په پام کې ونیسئ چې په هر ساعت کې 480 کانټینرونه د مولډ کولو او تری کولو وروسته خوشې کوي. فرض کړئ د دې یو موقعیت لیک ټیسټر د بشپړ بار ، ازموینې ، پریکړې او انلوډ ترتیب لپاره 8 ثانیو ته اړتیا لري. د دې مثالی ظرفیت په ساعت کې 3,600 ÷ 8 = 450 کانټینرونه دي. دا د پلان کولو انګیرنې دي ، نه د اندازه شوي کینګل ماشین پایله.
د راتلو نرخ: 480/h · د مثالي ازموینې ظرفیت: 450/h · جمع کول: 30/h
حتی د هیڅ ټیسټر ودریدو سره ، راتلونکي برخې په ساعت کې د 30 کانټینرونو له ظرفیت څخه ډیریږي. یو بفر د 15 د کارولو وړ پوستونو سره به په 15 ÷ 30 = 0.5 ساعت یا 30 دقیقو کې ډک کړي. د خالي لیږدونکي سره د کرښې پیل کول ممکن لنډ مظاهر د قناعت وړ ښکاري. عدم توازن لاهم شتون لري.
اوس یو بشپړ ټیسټر بند په پام کې ونیسئ. د 480/h په اټکل شوي نرخ کې، برخې په 8 دقیقو کې راځي. ورته 15 وړیا پوستونه یوازې 15 ÷ 8 = 1.875 دقیقې چمتو کوي، شاوخوا 113 ثانیې، مخکې له دې چې بفر ډک وي. د سستیدو په جریان کې او د بشپړ بندیدو پرمهال د راټولولو کچه توپیر لري.
دا حسابونه یوازې ګټور دي که چیرې پوستونه په ریښتیا د کارولو وړ وي. یو بوتل چې لارښونه کوي، ساتونکي ته لمس کوي یا نشي کولی د اړتیا وړ اړخونه وساتي د باور وړ بفر موقعیت نه رامینځته کوي. کنټرولونه هم مخکې له دې چې د خوندي راټولولو حد ته ورسیږي موافق ځواب ته اړتیا لري.
جیومیټری او همدارنګه سرعت چیک کړئ
د ټیک آوټ وسیلې او لیږدونکي باید برخه په خپل اصلي خوشې حالت کې اداره کړي. د تکرار وړ گرفت موقعیت وپیژنئ. وګورئ چې ایا غاړه، بدن یا فلش دا ځای چمتو کوي، او ایا ترم کول یې د راتلونکي لیږد دمخه لرې کوي. په لومړي پک اپ کې شتون لري ممکن په دویمه کې شتون ونلري.
موږ به د ماشین سرعت زیاتولو دمخه د ډیټام سلسله حل کړو. هغه کرښه چې په معقول نرخ کې لیږدوي او د اټکل سره سم بیرته راستنیږي د هغه په پرتله د تولید غوره شتمني ده چې د بار بار لارښود ځای په ځای کولو ته اړتیا لري. غوره حل کیدای شي اصلاح شوي وسیلې وي، د لیږد مختلف سلسله یا اضافي زیرمه ظرفیت - نه د ګړندي موډل کولو دورې.
په نهایت کې ، د موافقت شوي تفتیش نقطې وروسته منل شوي کانټینرونه حساب کړئ. د تشخیص لپاره پورته ناخالص شمیرې وساتئ، مګر د بار وړلو محصول ارقام په توګه مه کاروئ. کینګلد فابریکې منلو لارښودتشریح کوي چې ولې د محصول پیژندنه، د شمیرنې حدود او د کتنې وخت په ورته ریکارډ پورې اړه لري.
ثابت کړئ چې لاین کولی شي محصولات بیرته ترلاسه او بدل کړي
یو اسانه اتوماتیک چلول یوازې یو عملیاتي حالت ثابتوي. په تولید کې بیا ډکول، ناکامه لیږدونه، رد شوي برخې، بند شوي لیږدونکي او د محصول بدلونونه شامل دي. دا پیښې د منلو پلان کې د ځای مستحق دي ځکه چې ځواب دا ټاکي چې ایا حجره کنټرول شوي تولید ته راستنیږي.
د فابریکې له اړخ څخه ، موږ به د پالش شوي مظاهرې دمخه د غلطۍ بیا رغونه وکړو. که یو بوتل له لاسه ورکړي، بله پوښتنه دا نه ده چې یو څوک څومره ژر بیرته ځای په ځای کولی شي. پوښتنې هغه څه دي چې یاد یې کشف کړ، کوم حرکت یې ودراوه او څنګه حجره د بیا پیل کولو دمخه یو پیژندل شوی حالت تاییدوي. د لاس تکرار تکرار د پلټنې لپاره یوه علامه ده، نه نورمال اتوماتیک عملیات.
کله چې د خوشې کیدو وروسته د پتلی دیوال بوتل لارښوونې ، موږ به د ډیری پروسې تنظیماتو بدلولو دمخه د گرفت او ملاتړ حالت چیک کړو. د لیږد په وخت کې د برخې سختۍ بیاکتنه، د فکسچر تماس ټکي او د حرکت ترتیب. بیا یو کنټرول شوی سمون و ازموئ او برخه بیا معاینه کړئ. ډیر سخت فشار کولی شي د لومړي د سمولو پرځای مختلف عیب رامینځته کړي.
ورته ډسپلین تطبیق کیږي کله چې لیک لوړیږي ردوي. اغیزمن شوي نمونې وساتئ او موقعیت او وخت وپیژنئ. د ټیسټ مهر او فکسچر حالت د جوړ شوي غاړې او پنچ بند سره چیک کړئ. د لیکیدونکي ازموینې اتصال او د لیک کیدو کانټینر مختلف سمونونو ته اړتیا لري. د دې لاملونو جلا کولو پرته د مولډینګ ترکیب بدلول کولی شي وخت ضایع کړي او غلطي پټ کړي.
مخکې له دې چې خطا واقع شي بیا رغونه تعریف کړئ
- د پیل کولو غلطی، اغیزمن ماډل او د محصول موقعیت ثبت کړئ.
- حجره هغه حالت ته راوړئ چې د تصویب شوي کنټرول او خوندیتوب ډیزاین لخوا تعریف شوي.
- مجاز پرسونل د ټاکل شوي انزوا او لاسرسي طرزالعمل لاندې نیمګړتیا حل کړي.
- د بیا پیل کولو دمخه د لیږد ، تفتیش او رد ځایونو کې برخې پخلا کړئ.
- د منل شوي بیا رغونې ترتیب له لارې بیا پیل کړئ، بیا د اړتیا وړ محصول چکونه تایید کړئ.
دا د پلان کولو مرحلې دي، نه د ساتونکي تجهیزاتو ته د ننوتلو اجازه یا د انټرلاک څخه تیریدل. مدغم شوی حجره د خطر ارزونې ته اړتیا لري چې د ماډل تعاملات او د پام وړ مداخلې پوښي.ISO 12100:2010د ماشین خطر ارزونې او د خطر کمولو لپاره عمومي اصول ټاکي؛ پروژه باید د تطبیق وړ ماشین ځانګړي او منزل اړتیاوې هم وپیژني.
یو خوندي شوی ترکیب اړین ندی چې بشپړ بدلون وي
یو ترکیب ممکن د تودوخې او مولډینګ حرکتونه یاد کړي پداسې حال کې چې غوره کونکی ، ټرم نیسټ او ټیسټر په لاسي ډول تنظیم شوي. پوښتنه وکړئ چې کوم ځایونه زیرمه شوي، کوم موټر شوي او کوم چې د فزیکي وسایلو بدلون ته اړتیا لري. ټیکنالوژيد پروسس اتومات اسنادد غوره کونکي ، ډیفلیش کولو او لیک ټیسټر پوستونو لپاره د فارمیټ پورې تړلي ترتیباتو صنعت مثال وړاندې کوي. دا د مشخص کولو ساحه روښانه کوي؛ دا په هر ماشین کې دا دندې نه رامینځته کوي.
د بدلون وخت تعریف کړئ د یوې فارمیټ وروستۍ منل شوې برخې څخه د بلې منل شوې برخې ته ، د موافقې میتود لاندې. د وسیلې کار ، تنظیمات ، د موادو لیږد او کیفیت خوشې په جلا توګه ثبت کړئ. دا په ډاګه کوي چې کوم ګړندی ترکیب یادول واقعیا خوندي کوي او کوم میخانیکي یا پروسې دنده پاتې کیږي.
د هر منل شوي کانټینر لګښت پرتله کړئ، نه د اتوماتیک لیبل
د نیمه اتوماتیک په مقابل کې د بشپړ اتوماتیک بلو مولډینګ ماشین پرتله کول باید د ورته محصول او تولید مهالویش سره پیل شي. که نه نو، ارزانه نرخ ممکن په ساده ډول اداره کول، ازموینه یا بسته بندي خارج کړي چې په بل نرخ کې شامل دي. د تجهیزاتو مجموعي پرتله کولو دمخه د مساوي تحویلي حدود پرتله کړئ.
اتوماتیک خورا د دفاع وړ دی کله چې دا یو تعریف شوی تکراري خنډ لرې کوي. دا کیدای شي د لاسي فلش لیرې کول، متناسب لیږد، د معاینې ستونزمن لیږد یا د بسته کولو عملیات وي چې سرعت نشي ساتلی. د محدودیت پیژندلو پرته د ډیر اتومات پیرود کولی شي د منل شوي محصول ښه کولو پرته د ساتنې او بدلون کار اضافه کړي.
د لګښت حد د محصول حد په څیر پراخه وساتئ
د هر منل شوي کانټینر لګښت = د توافق شوي تولید حد کې ټول لګښت ÷ منل شوي کانټینرونه په دې حد کې تحویل شوي
په شمیرو کې باید د پرتله کولو پورې اړوند لګښتونه شامل وي: مواد، کار، اسانتیاوې، اوزار، ساتنه او ټاکل شوې پانګه یا د سر درملنه. د دواړو اختیارونو لپاره د حساب ورکولو ورته میتود وکاروئ. یو لاندې زیرمه روبوټ وړیا ندی ځکه چې لګښت یې د مولډینګ ماشین نرخ څخه بهر دی.
د انسان تکراري دندې لیست کړئ. یو څوک ممکن لاهم مواد ډک کړي ، سکریپ حرکت وکړي ، د نمونې برخې ، کارتونونه ځای په ځای کړي ، اوزار وساتي او الارمونو ته ځواب ووایی. د یو نورمال بدلون په اوږدو کې د کاري بار اټکل وکړئ، نه یوازې پداسې حال کې چې اتوماتیک ترتیب پرمخ ځي. پریکړه وکړئ چې ایا یو آپریټر کولی شي په خوندي ډول له یو څخه ډیر حجرو ته پرته له ځنډه چکونو یا رغیدو خدمت وکړي.
د مشاهدې دورې لپاره په kWh کې بریښنایی انرژي وکاروئ او د ورته مودې څخه منل شوي کانټینرونه. په کیلو واټ کې بریښنا یو مختلف مقدار دی. د بشپړې کرښې پرتله کولو په وخت کې موافقه شوي مرستندویان شامل کړئ، په ځانګړې توګه که کمپرسور، چیلر یا ګرینډر د وړاندیزونو ترمنځ بدلون ومومي. دد کارونې اړتیاو لارښودتشریح کوي چې ولې وصل شوي بریښنا او عملیاتي تقاضا هم باید جلا پاتې شي.
د پرله پسې شکل بدلونونو لپاره، د هر SKU لپاره اړین فکسچر او اضافي اوزار معاینه کړئ. د ټيټ لومړني حجرې نرخ د ستونزمن بدلونونو یا اضافي فارمیټ برخو لخوا تنظیم کیدی شي. برعکس، یو پیچلي لیږد سیسټم ممکن د ټيټ حجم محصول لپاره د عملي لارښود بشپړولو لارې سره غیر ضروري وي.
موږ وړاندیز کوو د درجه بندي وړاندیز د تولید محدودیت له مخې چې دوی یې لرې کوي ، منل شوي محصول چې دوی یې تصدیق کولی شي او تکراري کار چې دوی یې پریږدي. یو ډیر اتومات سیل خپل ځای ترلاسه کوي کله چې دا ګټې د فابریکې ریښتیني مهالویش سره سم وي. "بې پیلوټه" یو کافي مالي دلیل ندی.
د نړیوال تادیې ادعا پرځای د حساسیت قضیو غوښتنه وکړئ. د پیرودونکي د خپلو لګښتونو په کارولو سره متوقع تقاضا، ټیټه ګټه او ډیر پرله پسې بدلونونه پرتله کړئ. دا د پانګې اچونې پریکړه ګټور کوي حتی کله چې د پلور حجم یا د محصول مخلوط بدل شي.
د امر کولو دمخه ترتیب تصویب کړئ
غوره شوی مفهوم د پیرود امر دمخه د موافقت شوي تجهیزاتو لیست ، د سیل ترتیب او منلو پروتوکول ته واړوئ. ترټولو ګران ابهام اکثرا د ورک شوي سینسر نه دی. دا یو حد دی چې هر ګوند فکر کوي د بل چا سره تړاو لري.
د کمپیکٹ بوتل پروژې لپاره، دد 2 L واحد سټیشن پلیټ فارمد کانکریټ پیل نقطه وړاندې کوي. د دې خپور شوی مولډ لفافه او د کوچني بوتل ملټي آوټ لیټ اختیارونه د ابتدايي فټ بیاکتنې ته اجازه ورکوي. حقیقي نقاشي، رال، د سر ترتیب او د ښکته جریان ساحه وړاندیز شوی جوړښت ټاکي. دا ترتیب یوازې د حجم څخه غوره مه کوئ.
د پیرود پوښتنو ته د محاکمې ځواب ورکړئ
محاکمه باید د توافق شوي محصول تعریف وکاروي او هغه عملیات شامل کړي چې د نقل شوي محصول مالتړ کوي. که د لیک ټیسټ یا ټرمینګ د تحویلي حد برخه وي ، نو دا د حجرې سره ښکاره کړئ د دې پرځای چې غیر اړونده سټایلون دورې وړاندې کړئ. د نمونې پیژندنه وساتئ چیرې چې ډیری موقعیتونه کولی شي ضعیف ځای یا غار پټ کړي.
د منلو ریکارډ باید هره ادعا د میتود، محدودیت او لیدل شوي پایلې سره وصل کړي. یوه کلمه لکه "تیر شوی" پرته له اصلي حالت څخه نشي کولی د پیرودونکي فابریکه کې د کمیشن کولو لارښوونه وکړي. دکینګل FAT لارښودد دې شواهدو لپاره بشپړ چوکاټ چمتو کوي.
- هویت جوړول:ماشین، اوزار، د کنټرول نسخه او شامل ماډلونه.
- د ازموینې شرایط:محصول، رال، فعال پوستونه او د کارونې شرایط.
- کیفیت:مهمې اندازه کول، فعالې ازموینې او د دلیلونو رد کول.
- د کرښې فعالیت:منل شوې شمېرنه، د کتنې موده، تمځایونه او مداخلې.
- بیا رغونه:موافقه شوې غلطي سناریوګانې او د بیا پیل لړۍ ښودل شوې.
- سپارل:رسمونه، لارښودونه، د اوزار کولو معلومات، بیک اپ او خلاص توکي.
د فابریکې منل د سایټ منلو څخه جلا کړئ چیرې چې د کښت خدمتونه یا د دریمې ډلې تجهیزات نشي کولی د بار وړلو دمخه تولید شي. دا پاتې چکونه دمخه وپیژنئ او مسؤلیت یې وټاکئ. د فابریکې محاکمه باید په خاموشۍ سره د شرایطو تصدیق کولو ادعا ونه کړي چې پدې کې شامل ندي.
روزنه باید عادي عملیات پوښښ کړي او د دندې اتومات شاته پریږدي. آپریټرانو ته اړتیا ده چې ناکامه لیږد وپیژني، د پیل الارم تشریح کړي او د بیا رغونې تصویب شوي میتود تعقیب کړي. ساتنه د حجرې مالتړ لپاره انځورونو، پوښاک برخې معلوماتو او لاسرسي ته اړتیا لري.
د کینګل سره د اتوماتیک اخراج بلو مولډینګ ترتیب په اړه بحث وکړئ.د کانټینر ډراینګ ، د رال درجه ، بشپړ وزن ، اړین ازموینې ، د تولید مهالویش او پلان شوي لاندې جریان عملیات له لارې واستوئد پروژې پلټنه پاڼه.
اړیکه:sales@kinggle.com · +86-574-87103665. یو تعریف شوی محصول او لاین حد یوازې د ماشین قیمت لپاره غوښتنې څخه د ترتیب بیاکتنه خورا ګټور کوي.
په مکرر ډول پوښتل شوي پوښتنې
ایا د اتوماتیک بلو مولډینګ ماشین د بشپړ تولید لاین په څیر دی؟
نه. یو اتومات ماشین کولی شي د مولډینګ حرکتونه کنټرول کړي پداسې حال کې چې د محصول لیرې کول، ټرم کول، تفتیش یا بسته کول جلا پاتې دي. د تولید بشپړ کرښه د دې عملیاتو ترمینځ لیږد ، کنټرول او کیفیت حد ټاکي. د تجهیزاتو لیست او ترتیب غوښتنه وکړئ چې هر شامل ماډل، لارښود دنده او خارج شوي خدمت وپیژني. د پیرود مشخصات، نه د اتوماتیک کلمه، ټاکي چې څه به راشي.
ایا په بشپړ ډول اتوماتیک بلو مولډینګ ماشین لاهم چلونکو ته اړتیا لري؟
هو. د موادو ډکول، د کیفیت نمونې اخیستل، د وسایلو بدلونونه، ساتنه او د غلطیو بیا رغونه لاهم ټاکل شوي مسؤلیتونو ته اړتیا لري. اتومات کولی شي د تولید هرې دندې لرې کولو پرته تکراري اداره کول لرې کړي. د بشپړ بدلون او ریښتیني خدماتو ترتیب شاوخوا کارمندان پلان کړئ ، پشمول د بسته بندۍ او سکریپ اداره کول. د کار اټکل له یوې لنډې مظاهرې څخه مه اخلئ په کوم کې چې د ملاتړ کارمندان د کیمرې چوکاټ څخه بهر پاتې کیږي.
ایا اتوماتیک فلش کول ، د بوتل لیک ازموینه او بسته کول د معیاري په توګه شامل دي؟
فرض مه کوئ چې دوی دي. نرخ باید هر عملیات ، چمتو شوي تجهیزات ، د محصول ځانګړي اوزار ، د ازموینې میتود او ردولو لاره وپیژني. د ټیک آوټ واحد د لیک ټیسټر ندی ، او اتوماتیک لیږدونکی د اتوماتیک بسته کولو سیسټم ندی. د هر نقل شوي ماډل لپاره، پوښتنه وکړئ چې کوم نامکمل حالت یې ترلاسه کوي او کوم منل شوي حالت وړاندې کوي.
ایا د موجوده اخراج بلو مولډینګ ماشین اتومات کیدی شي؟
په احتمالي توګه، مګر امکانات د موجوده کنټرول سیسټم پورې اړه لري، ساتنه، شتون لري، د مولډ پرانیستل، د محصول خوشې کول او لیږد ترتیب. برخه باید د وړاندیز شوي ګریپنګ ، تریمینګ او تفتیش فکسچر سره هم مناسب وي. په جلا توګه د روبوټ یا لیږدونکي پیرودلو دمخه بشپړ سیل بیاکتنه وکړئ. په بیا رغونه کې باید د یو تعریف شوي ادغام مسؤلیت شامل وي، د خطر ارزونه او د تولید موافقه شوې آزموینه شامل وي.
پیرودونکي څنګه باید د اتوماتیک لین محصول تصدیق کړي؟
منل شوي کانټینرونه د یوې ټاکلې مشاهدې مودې په اوږدو کې د توافق شوي وروستي خارجیدو نقطه کې حساب کړئ. رال ، محصول ، مولډ ، فعال موقعیتونه ، اسانتیاوې او د لاندې جریان عملیات په ګوته کړئ. په ریکارډ کې ردونه، تمځایونه او لاسي مداخلې وساتئ. د مولډینګ ناخالص تولید د منل شوي لاین محصول څخه جلا راپور کړئ. د کټالوګ د وچې دورې ارزښت د دې تولید آزموینې لپاره بدیل ندی.